
TCVN 9392:2012 — Thép cốt bê tông - Hàn hồ quang
Trạng thái: Bản chuyển từ PDF trong kho Drive, đang hậu kiểm. Bảng, hình và trang có ký hiệu/bố cục phức tạp giữ bằng ảnh từ PDF; nội dung trong ảnh chưa tìm kiếm hoặc chỉnh sửa như văn bản được. Chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: PDF là bản dàn lại; chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
TIÊU CHUẨN QUỐC GIA THÉP CỐT BÊ TÔNG - HÀN HỒ QUANG Metal arc welding of steel for concrete reinforcement
Lời nói đầu
TCVN 9392:2012 chuyển đổi từ TCXD 227:1999 thành Tiêu chuẩn Quốc gia theo quy định tại khoản 1 Điều 69 của Luật Tiêu chuẩn và Quy chuẩn kỹ thuật và điểm b khoản 2 Điều 7 Nghị định số 127/2007/NĐ-CP ngày 01/8/2007 của Chính phủ quy định chi tiết thi hành một số điều của Luật Tiêu chuẩn và Quy chuẩn kỹ thuật.
TCVN 9392:2012 do Viện Khoa học Công nghệ Xây dựng - Bộ Xây dựng biên soạn, Bộ Xây dựng đề nghị, Tổng cục Tiêu chuẩn Đo lường Chất lượng thẩm định, Bộ Khoa học và Công nghệ công bố. THÉP CỐT BÊ TÔNG - HÀN HỒ QUANG Metal arc welding of steel for concrete reinforcement
1. Phạm vi áp dụng
Tiêu chuẩn này quy định các yêu cầu kỹ thuật hàn hồ quang đối với vật liệu thép cốt bê tông, các phương pháp kiểm tra quy trình hàn và tay nghề thợ hàn, áp dụng cho các liên kết hàn hồ quang thép để làm cốt trong kết cấu bê tông cốt thép. Tiêu chuẩn áp dụng cho hàn thép cốt bê tông theo các tiêu chuẩn TCVN 1651-1:2008, TCVN 1651- 2:2008, TCVN 6288:1997. Tiêu chuẩn cũng áp dụng cho hàn liên kết thép cốt với chi tiết thép xây dựng khác. Ngoài các yêu cầu được quy định ở trên, các yêu cầu chi tiết nêu trong điều 4 cũng phải được ghi trong hồ sơ. Các quy trình hàn trong tiêu chuẩn này bao gồm: hàn hồ quang tay, hàn trong môi trường khí bảo vệ, hàn không có khí bảo vệ bằng dây có lõi thuốc.
2. Tài liệu viện dẫn
Các tài liệu viện dẫn sau là cần thiết cho việc áp dụng tiêu chuẩn này. Đối với các tài liệu viện dẫn ghi năm công bố thì áp dụng phiên bản được nêu. Đối với tài liệu viện dẫn không ghi năm công bố thì áp dụng phiên bản mới nhất, bao gồm cả các sửa đổi, bổ sung (nếu có).
TCVN 1651-1:2008, Thép cốt bê tông - Phần 1: Thép thanh tròn trơn.
TCVN 1651-2:2008, Thép cốt bê tông - Phần 2: Thép thanh vằn.
TCVN 6288:1997, Dây thép vuốt nguội để làm cốt bê tông và sản xuất lưới thép hàn.
3. Thuật ngữ và định nghĩa
Tiêu chuẩn sử dụng các thuật ngữ và định nghĩa sau:
3.1. Thép cốt (Bar)
Sản phẩm thép có dạng tròn nhẵn hoặc có gai, kể cả thép thanh hoặc thép sợi.
3.2. Thép cốt cán nóng (Hot rolled bar)
Thép cốt theo tiêu chuẩn TCVN 1651-1:2008, TCVN 1651-2:2008.
3.3. Thép sợi gia công nguội (Cold reduced wire)
Thép sợi theo tiêu chuẩn TCVN 6288:1997.
3.4. Thép cốt có gân hoặc thép sợi có gân (Deformed bar or wire)
Thép cốt hoặc thép sợi có gân bề mặt nhằm làm tăng độ bám dính trong bê tông. Góc độ của gân được quy định trong các tiêu chuẩn TCVN 1651-2:2008, TCVN 6288:1997.
3.5. Đường kính danh nghĩa (Nominal size, d)
Đường kính tương ứng với diện tích tiết diện tính toán của thép cốt.
3.6. Giới hạn chảy (Yield stress)
Ứng suất đo được trong thí nghiệm kéo khi độ dãn dài đạt giá trị quy định.
3.7. Mối hàn kết cấu (Structural joint)
Mối hàn được thiết kế để chịu lực trong quá trình làm việc.
3.8. Mối hàn đính (Tack weld)
Mối hàn được sử dụng để định vị các thép cốt với nhau.
3.9. Mối hàn góc vát (Flare-bevel fillet weld)
Mối hàn giữa mặt cong của thép cốt với mặt phẳng của thép hình (Hình 1.a và Hình 1.b).
3.10. Mối hàn góc chữ V (Flare-vee fillet weld)
Mối hàn giữa các mặt cong của hai thép cốt ghép song song liền kề nhau (Hình 1.c và Hình 1.d).
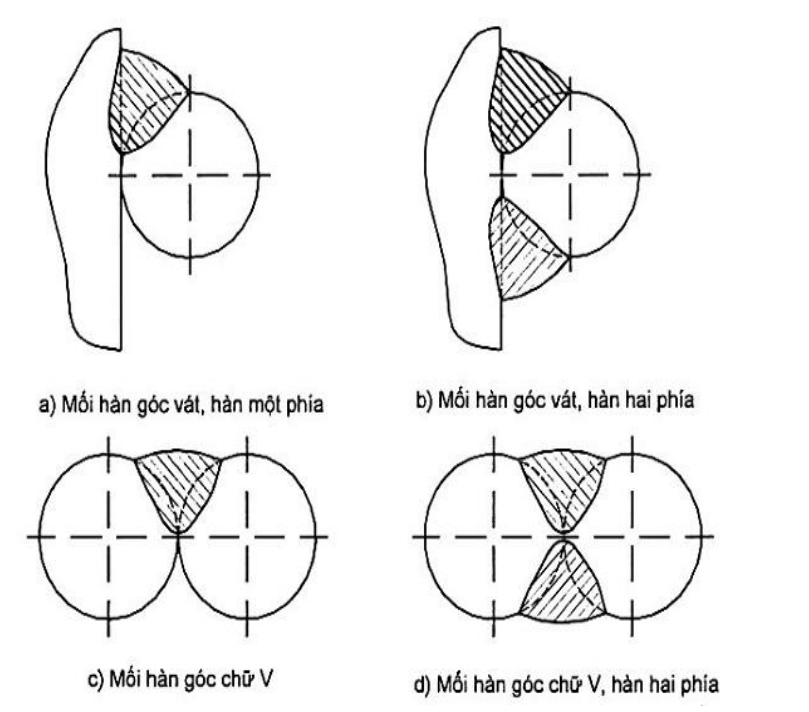
Hình 1 - Các mối hàn góc vát và hàn góc chữ V
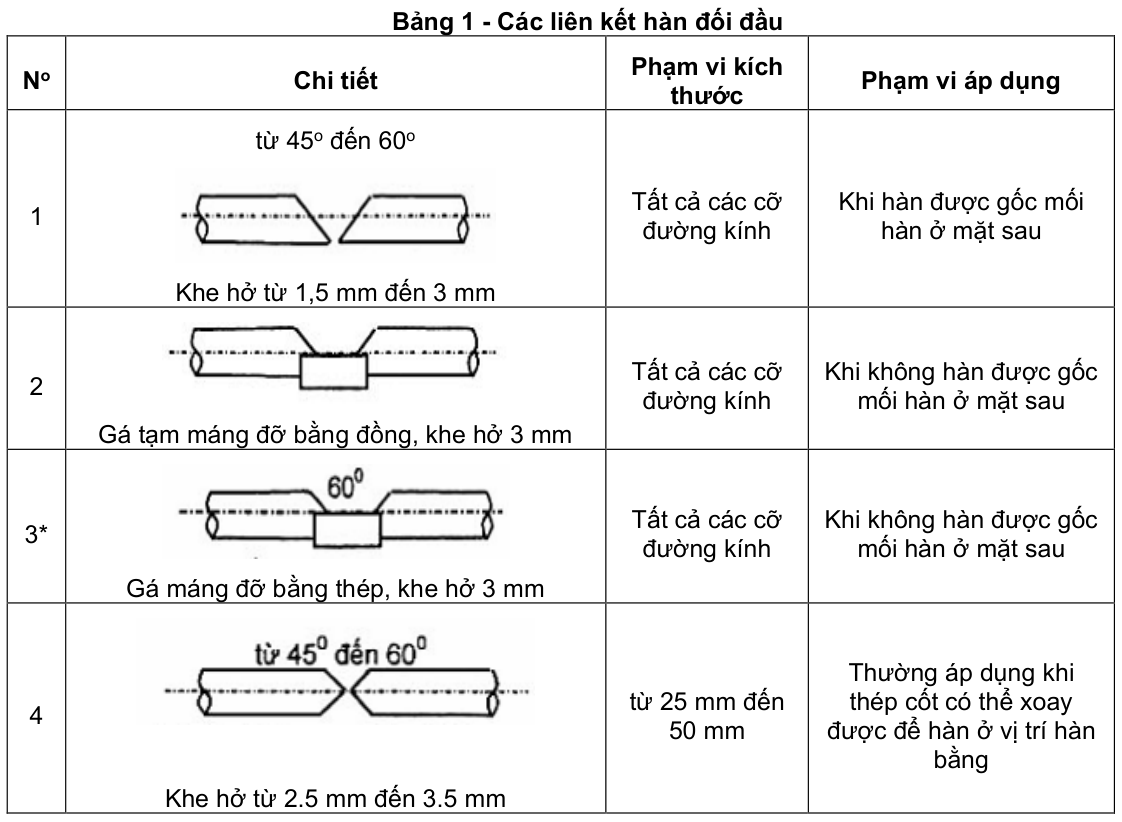
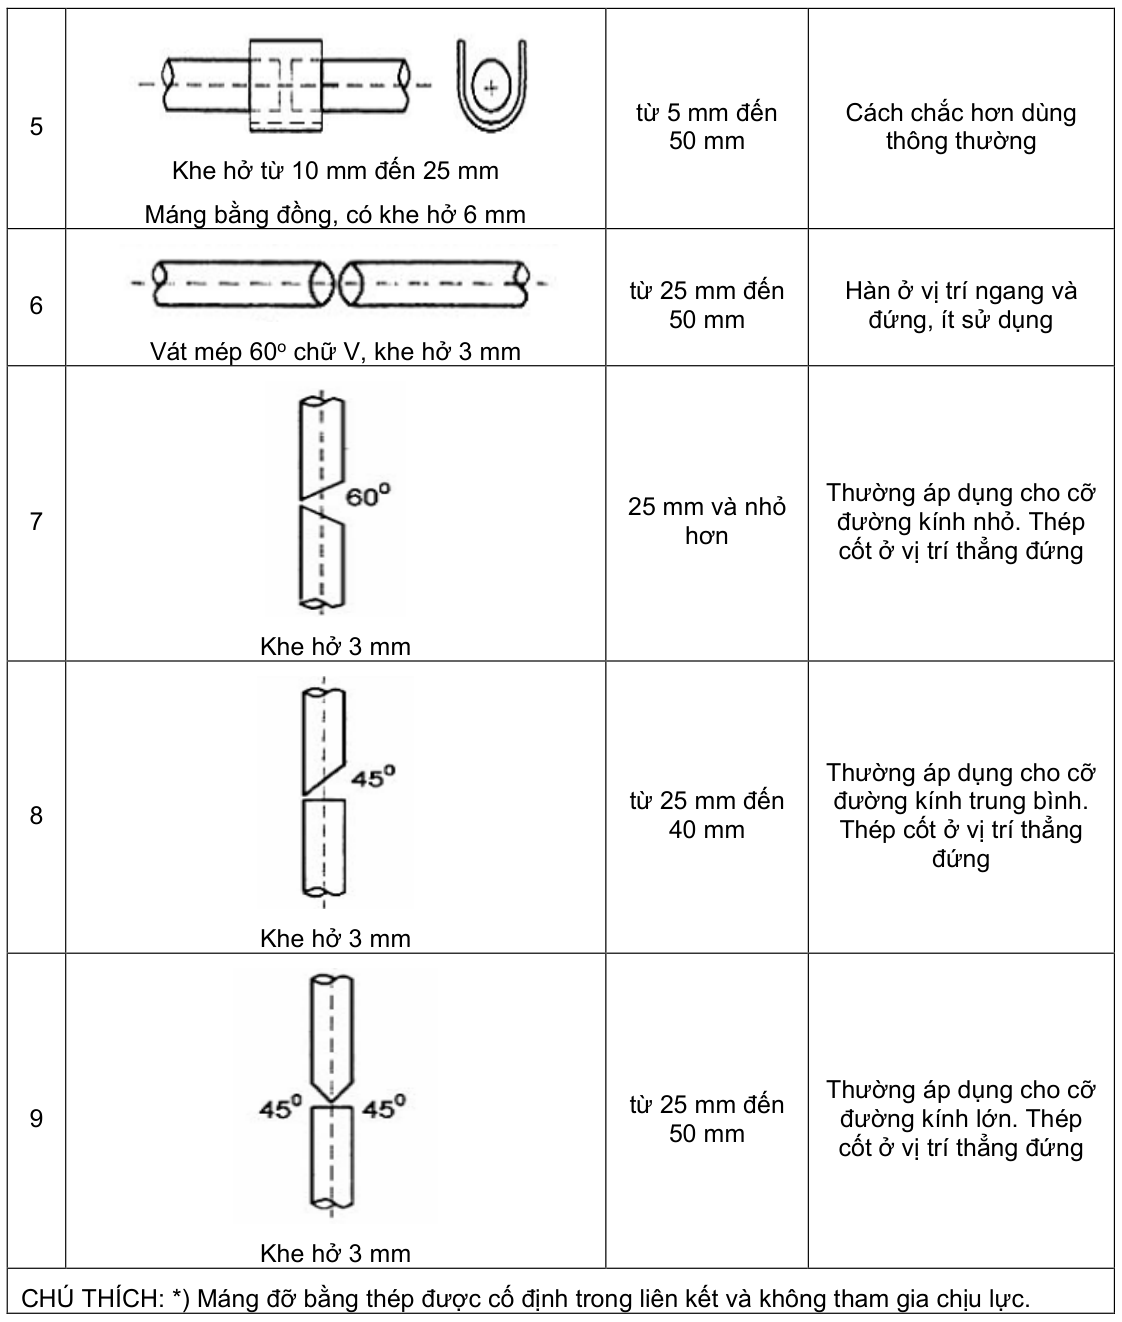
3.11. Liên kết hàn đối đầu (Butt joint)
Mối hàn giữa hai thép cốt có trục trên cùng một đường thẳng, vùng nối của chúng được hàn hoàn toàn (Bảng 1).
3.12. Liên kết hàn ốp táp (Splice joint)
Mối nối giữa hai thép cốt có các trục thẳng hàng. Các thép cốt được nối bằng các đường hàn góc thông qua chi tiết ốp chung, vùng tiếp giáp của chúng không hàn (Hình 2).
3.1.3. Chi tiết ốp (Splice member) Chi tiết dạng thép tấm, thép góc, thép hình, thép ống hoặc thép cốt được sử dụng để liên kết hai thép cốt với nhau. Hai thép cốt được hàn riêng biệt vào chi tiết ốp thay cho việc hàn chúng với nhau (Hình 2).
a) Liên kết hàn có sử dụng ốp táp bằng thép tấm
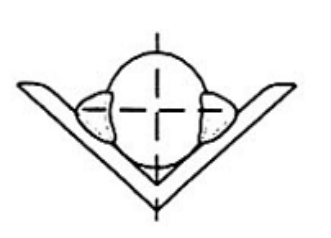
b) Liên kết hàn có sử dụng ốp táp bằng thép góc
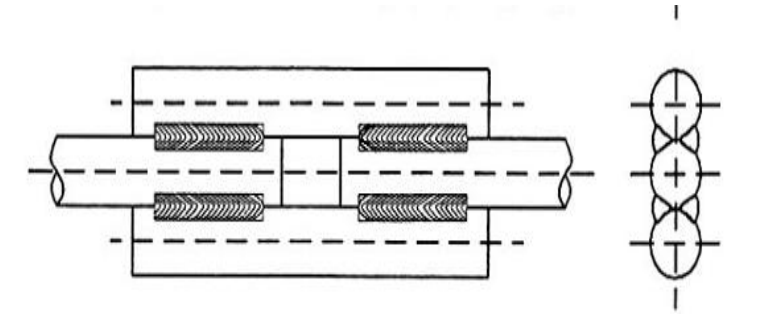
c) Liên kết hàn có sử dụng ốp táp bằng thép cốt Hình 2 - Liên kết hàn ốp táp
3.14. Liên kết hàn ghép chồng (Lap joint)
Mối hàn nối hai thép cốt ghép chồng lên nhau (Hình 3 và Hình 4).
3.15. Liên kết hàn chữ thập (Cruciform joint)
Liên kết bằng mối hàn góc giữa hai thép cốt có các trục vuông góc với nhau (Hình 5).
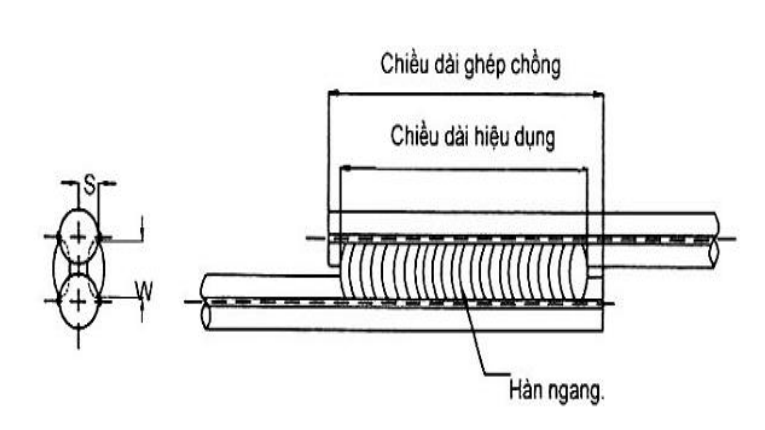
a) Liên kết hàn ghép chồng (thép cốt này ghép trên thép cốt kia)
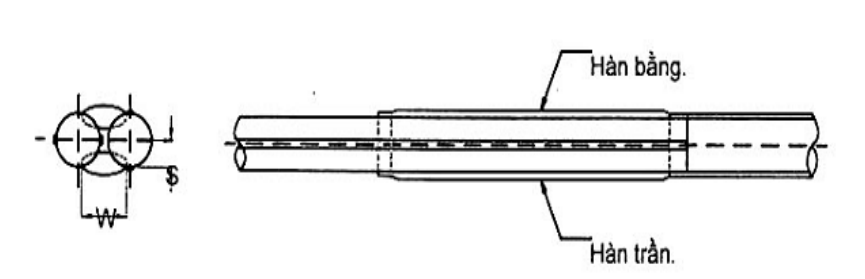
b) Liên kết hàn ghép chồng (cả hai thép cốt ghép nằm ngang)
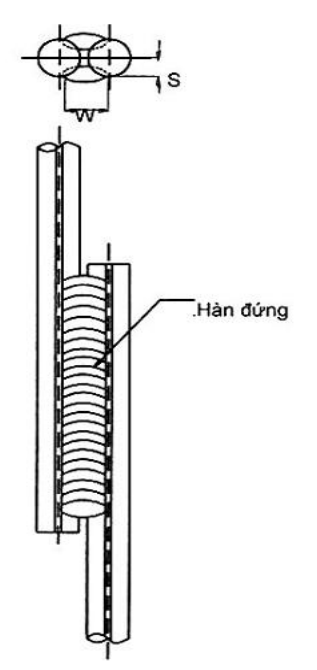
c) Liên kết hàn ghép chồng (cả hai thép cốt ghép đứng). Hình 3 - Liên kết hàn ghép chồng
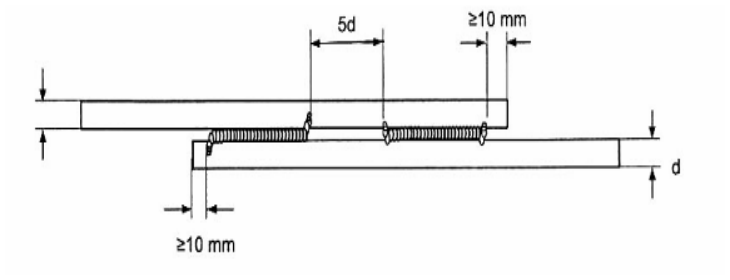
Hình 4 - Các điểm bắt đầu và kết thúc hàn của liên kết ghép chồng
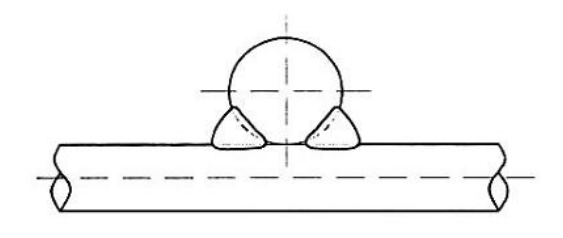
Hình 5 - Liên kết hàn chữ thập
4. Thông tin, yêu cầu cần được thỏa thuận và lập hồ sơ
4.1. Thông tin do bên đặt hàng cung cấp
Thông tin do bên đặt hàng cung cấp phải được ghi đầy đủ trong hồ sơ, gồm:
a) Đặc tính kỹ thuật của kim loại cơ bản, các yêu cầu về kim loại mối hàn, các thông số của liên kết hàn và những thông tin cụ thể về vật liệu đệm lót (nếu có);
b) Yêu cầu bằng văn bản về công nghệ hàn nếu có (xem 12.9);
c) Yêu cầu thử nghiệm quy trình hàn nếu có (điều 6 và điều 13);
d) Các yêu cầu đảm bảo chất lượng.
4.2. Các thông tin do các bên ký kết hợp đồng cung cấp
Các thông tin do các bên ký kết hợp đồng cung cấp phải đầy đủ trong hồ sơ, gồm:
a) Đặc tính kỹ thuật của kim loại cơ bản, kim loại hàn, mối hàn và vật liệu hàn;
b) Vị trí, kích thước và các chi tiết của liên kết hàn (Hình dạng mối hàn, khoảng cách hàn cách quãng trong toàn bộ đường hàn).
4.3. Các yêu cầu cần được thỏa thuận giữa các bên ký kết hợp đồng
Các yêu cầu cần được thỏa thuận giữa các bên ký kết hợp đồng đã được chỉ rõ ở các điều quy định nêu trên phải được ghi đầy đủ trong hồ sơ, gồm:
a) Phương pháp, khối lượng kiểm tra và thử nghiệm cùng với các yêu cầu chất lượng khi chưa có quy định trong tiêu chuẩn (điều 8);
b) Phê chuẩn và thử nghiệm quy trình hàn do phòng thí nghiệm hoặc chuyên gia đảm nhận (điều 6);
c) Phê chuẩn và thử nghiệm thợ hàn do chuyên gia đảm nhận (điều 7);
d) Chọn vật liệu hàn (xem 10.1 và 10.2);
e) Các yêu cầu áp dụng gia nhiệt hàn nếu có (xem 12.2);
f) Thử nghiệm mẫu kim tương để phân cấp khuyết tật (xem 13.3.6).
5. Vật liệu
5.1. Vật liệu cơ bản
Vật liệu thép cốt phải đảm bảo thành phần hóa học và cơ tính theo các tiêu chuẩn TCVN 1651- 1:2008, TCVN 1651-2:2008, TCVN 6288:1997.
5.2. Vật liệu đệm lót
Vật liệu đệm lót bằng thép khi nóng chảy (trong quá trình hàn) phải đảm bảo hàm lượng các bon tương đương và hàm lượng phốt pho, lưu huỳnh không lớn hớn các trị số quy định cho vật liệu kim loại cơ bản.
6. Phê chuẩn và thử nghiệm quy trình hàn
Khi bên đặt hàng có yêu cầu, bên nhận thầu phải tiến hành thử nghiệm quy trình theo phương pháp hàn sử dụng (điều 13).
7. Phê chuẩn và thử nghiệm thợ hàn
Bên nhận thầu phải đảm bảo với bên đặt hàng về việc kiểm tra thợ hàn của mình (điều 14).
8. Kiểm tra và thử nghiệm
8.1. Quy định chung
Phương pháp, khối lượng kiểm tra và thử nghiệm phải tuân thủ các quy định trong tiêu chuẩn hiện hành.
CHÚ THÍCH: 1) Các phương pháp kiểm tra có thể là bằng quan sát, thẩm thấu, bột từ hoặc phóng xạ; 2) Vì vết nứt có thể phát triển từ những điểm rạn nhỏ sau khi hàn, cho nên việc kiểm tra chỉ thực hiện sau khi hàn 48 h.
8.2. Chất lượng hàn
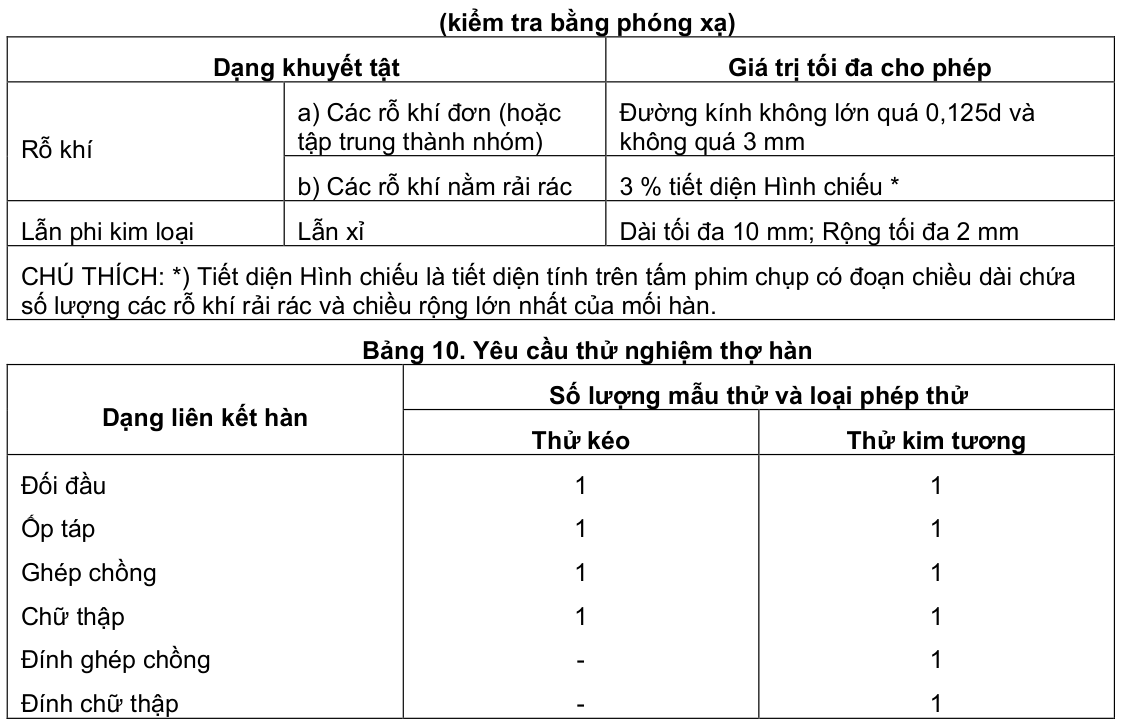
Chất lượng hàn được kiểm tra bằng phương pháp quan sát và đánh giá theo quy định trong Bảng 8 và nếu có yêu cầu thì kiểm tra bằng phương pháp không phá hủy và đánh giá theo quy định trong
Bảng 9.
9. Thiết bị hàn hồ quang
9.1. Thiết bị hàn
Máy hàn, dụng cụ và dây cáp hàn phải phù hợp tiêu chuẩn. Công suất của máy hàn phải đáp ứng với chế độ công nghệ hàn. Máy hàn phải được tiếp đất chắc chắn và có cầu chì bảo vệ thích hợp.
9.2. Dụng cụ đo
Các dụng cụ đo cường độ dòng điện hàn có thể dùng nhiều loại, hoặc có ở máy hàn, hoặc sử dụng ampe kế. Trong trường hợp hàn bán tự động, phải dùng các đồng hồ đo điện áp hồ quang hàn, cường độ dòng điện hàn và tốc độ xuống dây. Khi có yêu cầu sấy khô, phải có phương tiện đo nhiệt độ lò.
10. Vật liệu hàn
10.1. Hàn hồ quang tay
Que hàn phải phù hợp với tiêu chuẩn, liên kết hàn, tư thế hàn và điều kiện làm việc của mối hàn (xem 4.2.a).
10.2. Hàn trong môi trường có khí bảo vệ
10.2.1. Dây hàn
Dây hàn phải phù hợp với tiêu chuẩn, liên kết hàn, tư thế hàn và điều kiện làm việc của mối hàn (xem 4.2.a).
10.2.2. Khí bảo vệ hàn Khí hoặc hỗn hợp khí để bảo vệ hàn phải đảm bảo các yêu cầu chất lượng sau:
a) Khí cacbonic công nghiệp;
b) Hỗn hợp khí cacbonic với argon phải có chứng chỉ chất lượng hoặc phải qua thử nghiệm.
10.3. Hàn không có khí bảo vệ
Điện cực hàn trong phương pháp hàn bán tự động không có khí bảo vệ thường là dạng ống thép có lõi thuốc và phải phù hợp với tiêu chuẩn, liên kết hàn, tư thế hàn và điều kiện làm việc của mối hàn (xem 4.2.a).
10.4. Bảo quản và sử dụng
10.4.1. Quy định chung Vật liệu hàn phải được bảo quản cẩn thận và phải tuân thủ chỉ dẫn của nơi sản xuất. Không được sử dụng các loại vật liệu hàn đã bị hư hỏng hoặc kém chất lượng.
CHÚ THÍCH: Các loại vật liệu hàn bị hư hỏng hoặc kém chất lượng thể hiện ở các dạng như nứt hoặc bong lớp thuốc bọc que hàn, dây hàn bị gỉ, bẩn hoặc bong mất lớp mạ đồng.
10.4.2. Bảo quản que hàn Que hàn phải được bảo quản theo đúng chỉ dẫn của nhà sản xuất và đảm bảo khô ráo. Que hàn phải đảm bảo sao cho khi hàn, hàm lượng hyđrô khuyếch tán lớn nhất trong kim loại hàn không lớn hơn 15 ml/100 g. Nếu que hàn được yêu cầu bảo quản đặc biệt, hoặc xử lý nhiệt trong quá trình bảo quản thì phải theo chỉ dẫn của bên sản xuất. Trước khi bao gói, que hàn phải được sấy khô. Sau khi bao gói, que hàn phải chống được sự hút ẩm.
CHÚ THÍCH: Theo quy định, thợ hàn phải có bao hoặc thùng có nắp kín để đựng que hàn.
11. Các liên kết hàn
11.1. Quy định chung
Trong tiêu chuẩn này, quy định các liên kết hàn:
a) Các liên kết hàn thép cốt với nhau, gồm: đối đầu, ốp táp, gối chồng hoặc chữ thập;
b) Các liên kết hàn thép cốt với thép tấm, gồm: liên kết hàn đối đầu, liên kết hàn góc.
11.2. Liên kết hàn đối đầu
Liên kết hàn đối đầu phải được hàn thấu hoàn toàn bề mặt tiếp giáp. Vật liệu hàn phải chọn sao cho độ bền kéo của mối hàn không thấp hơn độ bền kéo của thép cốt.
CHÚ THÍCH: Đầu nối của liên kết hàn được gia công như Bảng 1.
11.3. Liên kết hàn ốp táp
Chi tiết ốp có thể bằng thép tấm, thép cốt, thép góc, thép ống hoặc bằng thép có hình dạng khác tùy theo yêu cầu của bên đặt hàng. Thép cốt có thể được liên kết với thép tấm hoặc thép góc bằng các đường hàn góc. Nếu chi tiết ốp bằng thép cốt, liên kết được thực hiện bằng các đường hàn góc vát và hàn chữ V (Hình 2).
CHÚ THÍCH: Các đường hàn góc vát và hàn chữ V có thể là một mặt hoặc hai mặt. Liên kết thép cốt có chiều dài hạn chế có thể thực hiện hàn ốp táp bằng một hoặc hai thép cốt.
11.4. Liên kết ghép chồng
Liên kết hàn ghép chồng được thực hiện bằng các đường hàn góc chữ V (Hình 3).
CHÚ THÍCH: 1) Ưu tiên sử dụng liên kết ghép chồng bằng hàn cả hai mặt nhằm hạn chế tối đa đoạn thanh gối lên nhau; 2) Trong trường hợp hàn ghép chồng, theo chỉ dẫn, các điểm đầu và cuối của đường hàn phải được bắt đầu và kết thúc trên bề mặt của một trong hai thép cốt, tức là cách xa khe hở giữa hai thép cốt (Hình 4).
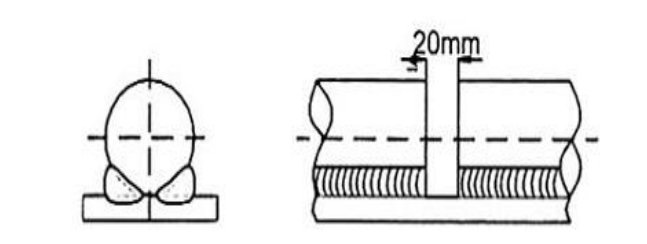
11.5. Liên kết chữ thập
Liên kết hàn chữ thập được thực hiện bằng đường hàn chữ V, hàn liên tục hoặc không liên tục (Hình 5). Thử nghiệm trình tự được thực hiện nhằm xác định chiều dài và kích thước mối hàn đảm bảo độ bền theo yêu cầu.
11.6. Hàn đính thép cốt (hàn định vị)
Hàn định vị trước khi đổ bê tông không mang tính chịu lực và theo chỉ dẫn nêu ở Phụ lục A.
11.7. Chuẩn bị hàn
Bề mặt thép để hàn phải đảm bảo không gây ra các hiện tượng làm ảnh hưởng đến chất lượng hàn:
a) Không có rạn nứt, vết lõm hoặc các khuyết tật khác
b) Không có các vết khía sâu, gỉ bẩn, dầu mỡ và các tạp chất khác. Các đầu của thép cốt khi hàn đối đầu phải được làm sạch bằng các biện pháp cơ khí (Bảng 1) ví dụ bằng cưa hoặc mài dũa.
11.8. Lắp ghép hàn
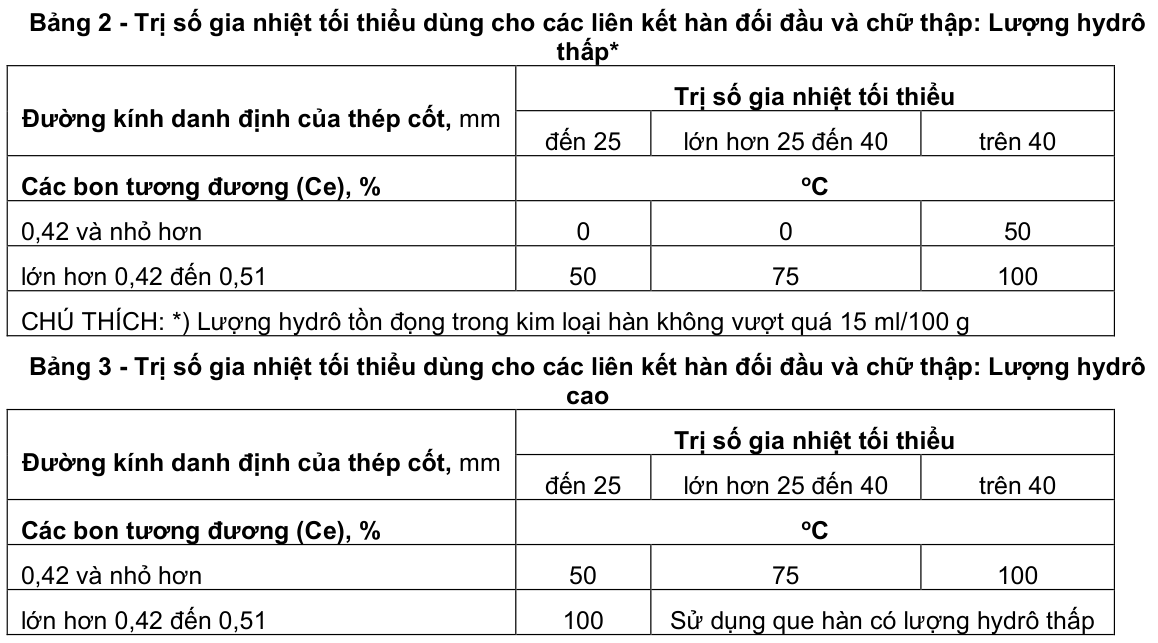
Thép cốt trước khi hàn phải được lắp ghép tổ hợp đúng, chỗ liên kết hàn phải được làm sạch. Độ lệch trục cho phép của liên kết hàn đối đầu không lớn hơn 10 % d hoặc không lớn hơn 3 mm (chọn trị số nhỏ hơn trong hai trị số nêu trên). Các thép cốt khi liên kết hàn ghép chồng phải lắp tiếp giáp khít với nhau. Thép cốt nếu hàn có yêu cầu gia nhiệt trước thì phải thực hiện việc gia nhiệt theo Bảng 2 và Bảng 3 trước khi hàn đính. Mối hàn đính của liên kết hàn ghép chồng phải được làm sạch xỉ trước khi hàn chịu lực. Đối với liên kết hàn đối đầu được hàn hai mặt, phải mài dũa hoặc đục chân của mối hàn mặt thứ nhất để làm sạch kim loại ở mặt thứ hai.
11.9. Thiết kế mối hàn
11.9.1. Độ bền kim loại mối hàn Que hàn phải đảm bảo có giới hạn chảy tương đương với cường độ đặc trưng của thép hàn. Trong trường hợp chịu cắt, giới hạn chảy khi chịu cắt được lấy như sau:
a) 115 Mpa cho kim loại hàn có giới hạn chảy nhỏ hơn 410 MPa;
b) 160 Mpa cho kim loại hàn có giới hạn chảy không nhỏ hơn 410 Mpa;
11.9.2. Thiết kế liên kết và độ bền Liên kết đối đầu phải được hàn thấu hoàn toàn. Liên kết ốp táp và ghép chồng phải thực hiện bằng các đường hàn góc vát hoặc đường hàn góc chữ V. Khả năng chịu lực của liên kết hàn được tính theo công thức sau:

trong đó: F - Khả năng chịu lực của liên kết hàn, tính bằng đơn vị Niu tơn (N);

T - Chiều dày tính toán của mối hàn, tính bằng milimet (mm). Lw - Chiều dài đường hàn, tính bằng milimet (mm). Đối với dạng liên kết hàn góc vát, chiều dày tính toán của mối hàn chính là khoảng cách ngắn nhất tính từ bề mặt tiếp giáp thép tấm với thép cốt đến bề mặt mối hàn trừ đi 0,2d (Hình 6). Chiều dài này phải nằm trong khoảng từ trị số bề rộng mối hàn đến trị số lớn nhất là 0,3d.
CHÚ THÍCH: 1) Độ bền của mối hàn không được nhỏ hơn độ bền của thép cốt. 2) Khả năng chịu lực của các đường hàn này chính là tích số cường độ chịu cắt của kim loại mối hàn và diện tích chịu lực của chúng. 3) Giá trị 0,2d chính là phần không thể hàn thấu hết được ở chân mối hàn.
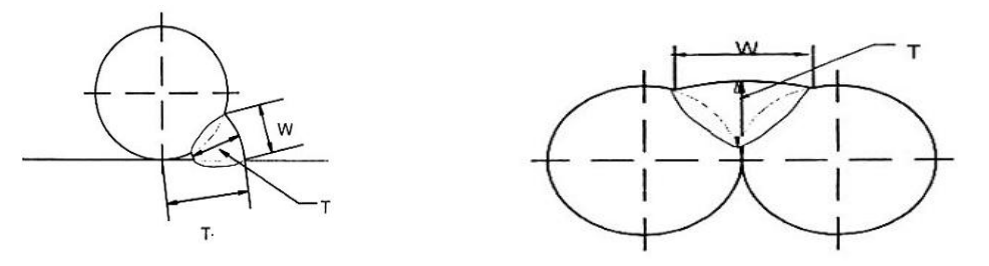
a) Chiều dày tính toán mối hàn T tính bằng T1
b) Để đơn giản trong kiểm tra hiện trường, trừ đi 0,2d. Để đơn giản trong kiểm tra hiện chiều dày tính toán mối hàn T có thể lấy bằng trường, chiều dày tính toán mối hàn có thể lấy W/2 bằng W; Hình 6 - Chiều dày tính toán mối hàn Đối với dạng liên kết hàn góc chữ V, chiều dày tính toán của mối hàn cũng tính như dạng liên kết hàn góc vát, trừ một số trường hợp cụ thể quy định từ 0,5 lần bề rộng mối hàn đến trị số lớn nhất là 0,3d. Trường hợp liên kết hàn thép cốt có đường kính khác nhau thì phải tính toán theo đường kính thanh nhỏ hơn. Đối với các mối hàn góc, tổng chiều dài tối thiểu của đường hàn L (mm) để truyền toàn bộ lực kéo của thép cốt được tính theo công thức sau:
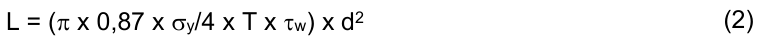
trong đó: d - Đường kính thép cốt, tính bằng milimet (mm); T - Chiều dày tính toán của mối hàn, tính bằng milimet (mm);
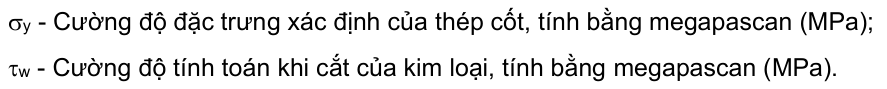
Chiều dài lớn nhất của đường hàn góc phải bằng 5d. Trường hợp khi có yêu cầu đường hàn dài hơn, đường hàn phải được phân thành các đoạn hàn không nhỏ hơn 1,5 d. Khoảng cách giữa các đoạn hàn này không nhỏ hơn 5d (Hình 4).
12. Kỹ thuật hàn
12.1. Điều kiện thời tiết
Không được phép hàn dưới trời mưa, có gió thổi mạnh trừ khi được che chắn, Bề mặt thép hàn phải đảm bảo khô ráo.
12.2. Nung nóng sơ bộ
12.2.1. Quy định chung Tuân thủ theo 12.2.3 và 12.2.4 khi không thí nghiệm quy trình hàn. Nếu quy trình hàn được thí nghiệm thì các quy định ở 12.2.3 và 12.2.4 không phải áp dụng.
12.2.2. Hàm lượng các bon tương đương (Ce) Các trị số Ce ở các Bảng 2 và Bảng 3 và ở các Hình 7 và Hình 8 là các trị số phân loại thép hàn.
Trị số Ce (%) được tính theo công thức sau: Ce = C + Mn/6 + (Cr + Mo + V)/5 + (Ni + Cu)/15 (3) trong đó:C, Mn, Cr, Mo, V, Ni, Cu - hàm lượng các nguyên tố hóa học có trong vật liệu thép cốt bê tông được xác định bằng phương pháp phân tích, tính bằng phần trăm (%).
12.2.3. Liên kết hàn đối đầu và hàn chữ thập Liên kết hàn đối đầu và hàn chữ thập, kể cả hàn đính chữ thập nếu có yêu cầu về nung nóng sơ bộ thì lấy theo các giá trị ghi ở các Bảng 2 và Bảng 3.
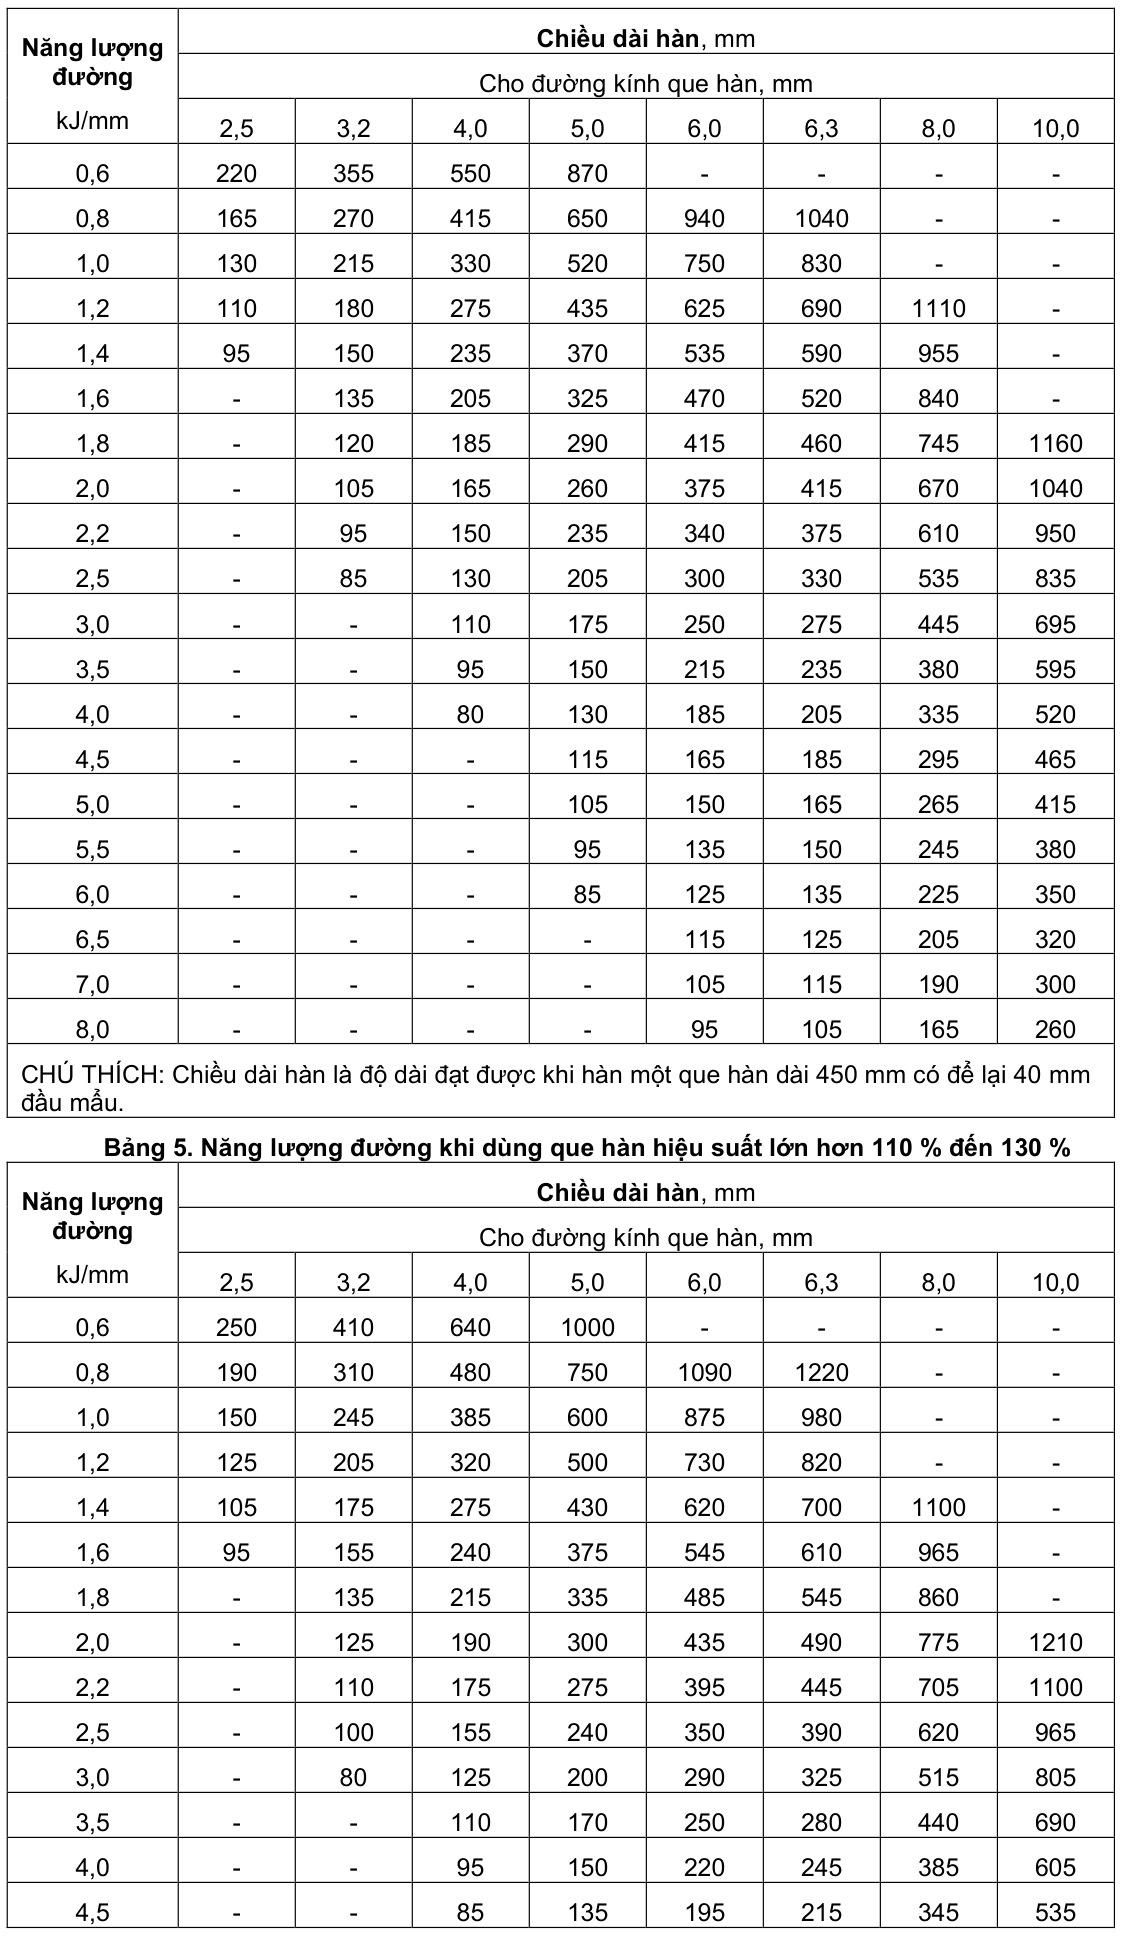
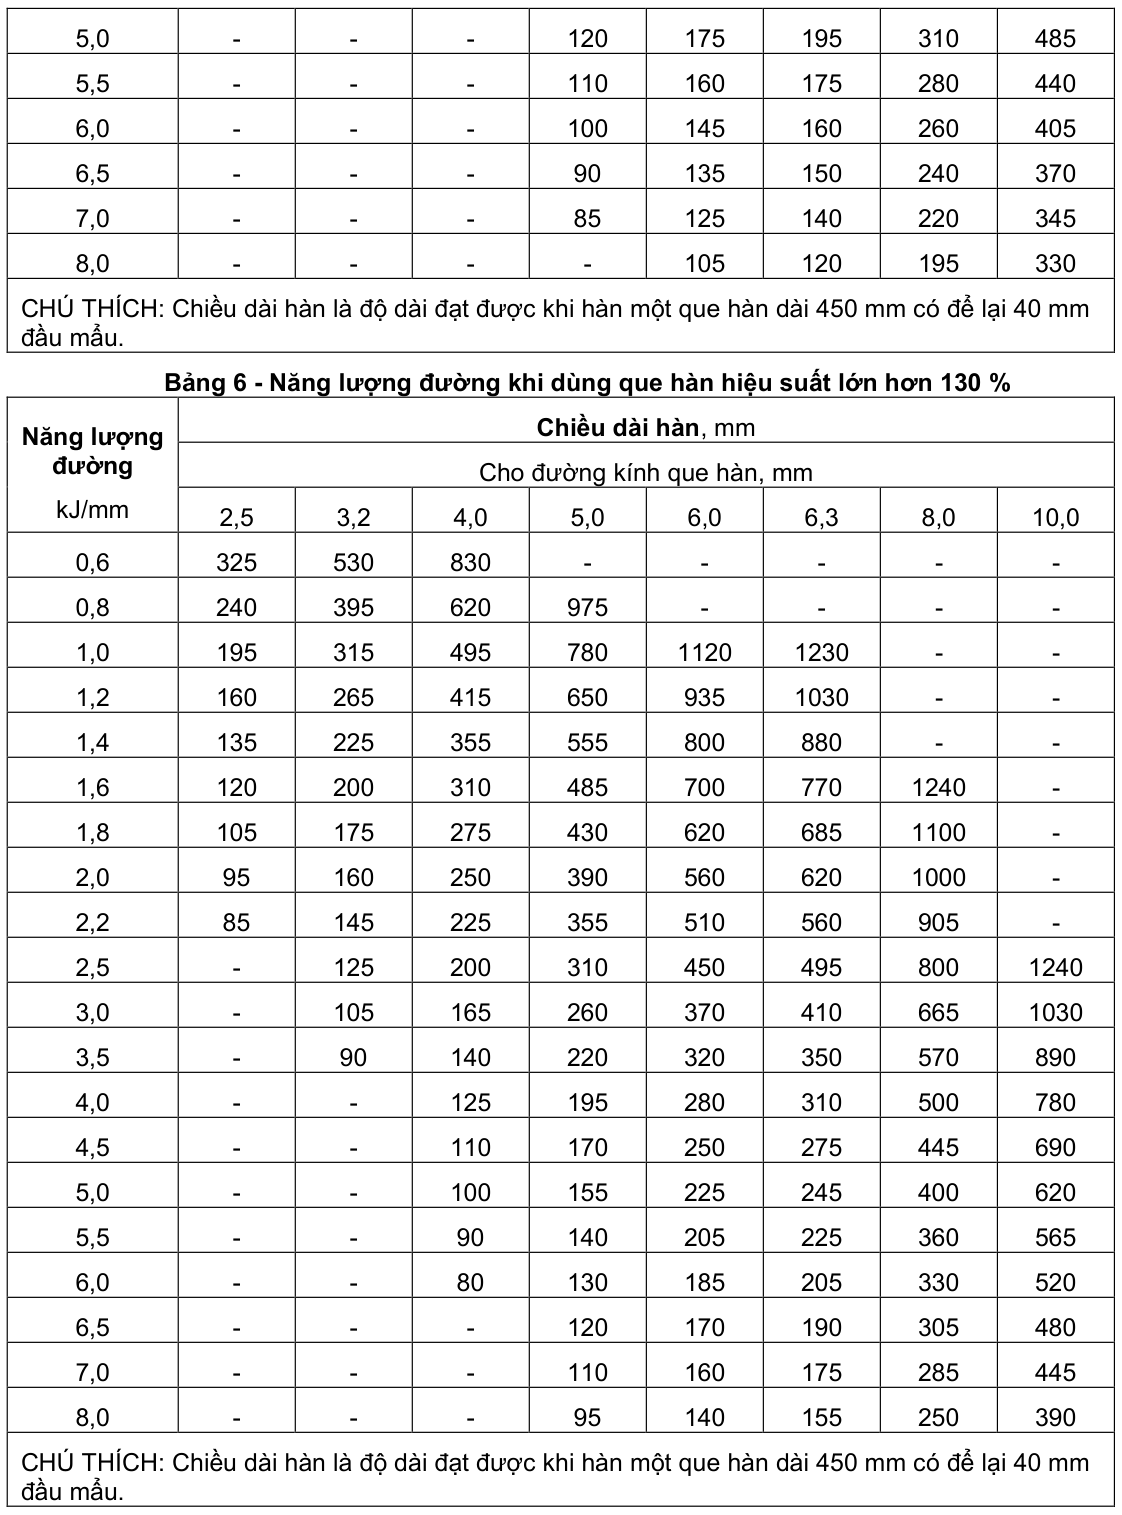
12.2.4. Liên kết hàn ốp táp và hàn ghép chồng Liên kết hàn ghép chồng kể cả hàn đính ghép chồng và liên kết hàn chữ thập, nếu có yêu cầu về nung nóng sơ bộ thì lấy theo các giá trị nêu ở các Hình 7 và Hình 8. Năng lượng đường (Q), được xác định theo công thức: Q = (U x I/ V) x 10-3 (KJ/mm) (4) trong đó: U - Điện áp hồ quang, tính bằng vôn (V); I - Dòng điện hàn, tính bằng ampe (A); V - Tốc độ hàn, tính bằng milimét trên giây (mm/s). Trong trường hợp hàn hồ quang tay có thể tính năng lượng đường Q theo công thức trên hoặc bằng cách tra trong các Bảng 4, Bảng 5 và Bảng 6.
12.2.5. Áp dụng gia nhiệt hàn Trong mọi trường hợp, nếu cần nung nóng sơ bộ, phải sử dụng ngọn lửa khí đốt hoặc bằng nhiệt điện. Nên dùng thiết bị chuyên dùng để nung nóng. Khi hàn một lớp, nhiệt độ ở vùng liên kết không được phép thấp hơn nhiệt độ quy định cho nung nóng sơ bộ. Khi hàn không liên tục, hoặc khi nhiệt độ ở vùng liên kết thấp hơn nhiệt độ phải nung nóng sơ bộ, vùng liên kết đó phải được nung nóng lại trước khi hàn lượt sau. Khoảng cách nung nóng sơ bộ tính từ điểm hàn không nhỏ hơn 75 mm. Tuy nhiên, trong mọi vị trí của liên kết không cho phép bất cứ điểm nào lớn hơn 325 oC. Trị số nung nóng sơ bộ cho liên kết phải được xác định bằng các dụng cụ đo. Tốc độ nung nóng trong khoảng 2 min tính cho 25 mm đường kính thép cốt.
12.3. Mức tăng nhiệt trong quá trình hàn
Để tránh sự gia tăng nhiệt quá mức làm thay đổi cơ tính kim loại, nhiệt độ thép cốt quy định không vượt quá 325 oC đo từ điểm cách điểm vừa được hàn 25 mm.
12.4. Hồ quang lệch
Không được phép hàn khi hồ quang lệch khỏi đường định hàn. Các khuyết tật do hàn lệch hồ quang gây ra như rạn nứt, lõm khuyết, Hình dạng mối hàn không hợp lý phải được xử lý bằng phương pháp cơ hộ.
12.5. Vệ sinh hàn
Trước khi hàn tiếp lên lớp hàn trước, phải tẩy sạch xỉ khỏi lớp hàn. Không cho phép có sơn ở liên kết hàn. Các khuyết tật quan sát được như khuyết lõm, rạn nứt phải được xử lý trước khi hàn lớp tiếp theo.
12.6. Hàn đính
Hàn đính phải thực hiện với kích thước tối thiểu đủ để đảm bảo định vị khi lắp ráp thép cốt cho bước hàn chính thức. Kích thước mối hàn đính cho liên kết ghép chồng: chiều cao tối thiểu 4 mm, chiều dài tối thiểu 25 mm. Thép cốt có yêu cầu nung nóng sơ bộ phải thực hiện trước khi hàn đính theo yêu cầu nêu ở các Hình 7 và Hình 8. Hàn đính liên kết chữ thập phải đảm bảo sao cho chiều cao mối hàn không nhỏ hơn 1/3 đường kính thanh thép cốt nhỏ hơn, hoặc bằng 6 mm (chọn giá trị lớn hơn trong hai giá trị nêu trên). Thép cốt có yêu cầu nung nóng sơ bộ phải thực hiện trước khi hàn đính theo yêu cầu nêu ở các Bảng 2 và Bảng 3.
12.7. Khuyết tật liên kết
Liên kết không đạt yêu cầu tiêu chuẩn phải được xử lý và hàn lại theo đúng yêu cầu quy định.
12.8. Phương pháp hàn
Có thể sử dụng các phương pháp hàn: hàn hồ quang tay, hàn bán tự động trong khí bảo vệ, hàn không có khí bảo vệ.
CHÚ THÍCH: Các phương pháp hàn khác có thể sử dụng khi đã qua thử nghiệm.
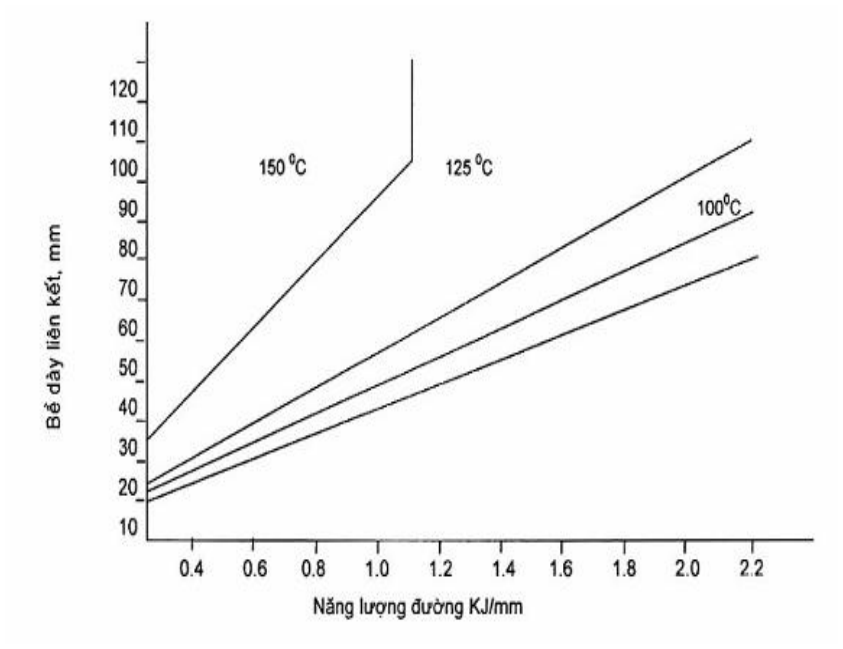
CHÚ THÍCH: 1) Đồ thị này áp dụng cho các vật liệu hàn có quy định hàm lượng hyđrô thấp; 2) Bề dày liên kết tính bằng tổng các đường kính thép cốt và chiều dày thép hình. Hình 7 - Đồ thị nung nóng sơ bộ cho các liên kết hàn ốp táp, ghép chồng và đính, áp dụng cho thép cốt có hàm lượng cácbon tương đương không lớn hơn 0,42 %.
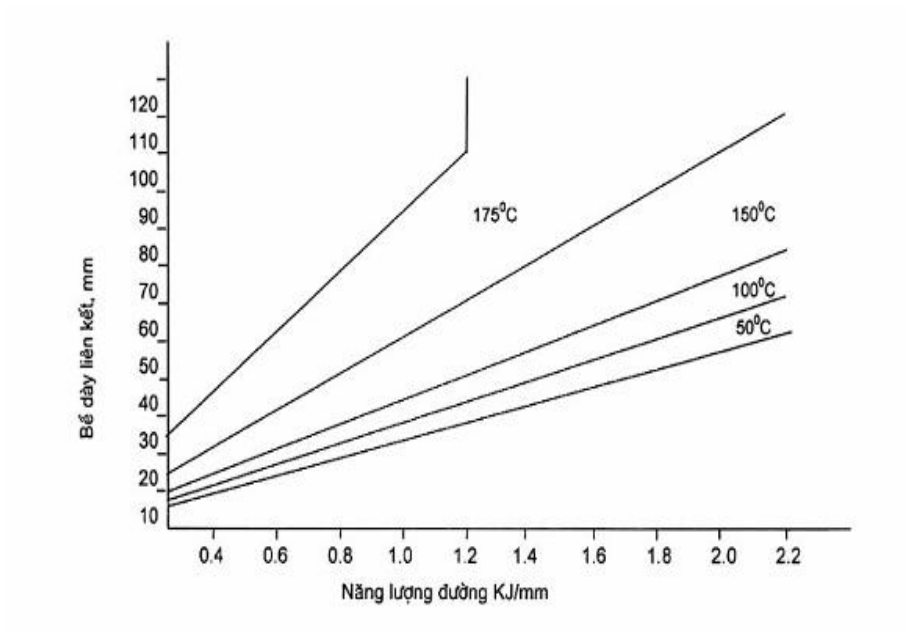
CHÚ THÍCH: 1) Đồ thị này áp dụng cho các vật liệu hàn có quy định hàm lượng hyđrô thấp. Đối với các vật liệu có hàm lượng hyđrô cao thì phải nung nóng sơ bộ cao hơn 500 oC, trừ trường hợp thép cốt có đường kính lớn hơn 25 mm vì khi đó thì không được phép hàn; 2) Bề dày liên kết tính bằng tổng các đường kính thép cốt và chiều dày thép hình. Hình 8 - Đồ thị nung nóng sơ bộ cho các liên kết ốp táp, ghép chồng và dính, áp dụng cho thép cốt có hàm lượng cácbon tương đương lớn hơn 0,42 % đến 0,51 %
12.9. Công nghệ hàn
Khi bên đặt hàng có yêu cầu về công nghệ hàn thì phải đảm bảo trình tự sau:
a) Phương pháp hàn hoặc các phương pháp hàn được áp dụng;
b) Các đặc tính của kim loại cơ bản, bề dày và các kích thước khác;
c) Nhiệt độ nhà xưởng hoặc ở chỗ hàn;
d) Vệ sinh, tẩy, …;
e) Nhóm, loại, kích thước que hàn và dụng cụ hàn;
f) Đối với hàn tay: đường kính que hàn, cường độ điện hàn và hiệu điện thế hàn, tốc độ hàn, chiều dài đường hàn, số lớp hàn, chế độ sấy que hàn;
g) Nhóm, loại, kích thước que hàn và dụng cụ hàn;
h) Đối với hàn tay: đường kính que hàn, cường độ điện hàn và hiệu điện thế hàn, tốc độ hàn, chiều dài đường hàn, số lớp hàn, chế độ sấy que hàn;
i) Sơ đồ chuẩn bị các đầu nối, xác định một cách tương đối số lớp hàn cho liên kết hàn nhiều lớp;
j) Lắp ghép và hàn đính;
k) Vị trí hàn;
l) Kỹ thuật hàn;
m) Nhiệt độ nung nóng sơ bộ tối thiểu;
n) Lật mặt phía sau, vệ sinh đường hàn;
o) Các yêu cầu khác. Thợ hàn phải nắm vững quy trình hàn và các yêu cầu kỹ thuật hàn.
13. Phê chuẩn quy trình hàn
13.1. Quy trình hàn được phê chuẩn
Các quy trình hàn cho các dạng liên kết thép cốt phải được thử nghiệm theo điều 13.3. trước khi phê chuẩn. Việc phê chuẩn phải tiến hành đối với mọi tư thế hàn.
CHÚ THÍCH: 1) Có thể bỏ qua thử nghiệm quy trình hàn nếu nó được khẳng định là phù hợp với quy định nêu trong 4.3. 2) Các bản vẽ và yêu cầu kỹ thuật, bao gồm cả quy trình hàn được quy định trong Phụ lục B. Đối với mỗi quy trình hàn được sử dụng phải được bên nhận thầu thiết lập đầy đủ hồ sơ để theo dõi.
13.2. Các giới hạn cho phép
Việc kiểm tra quy trình hàn phải được tiến hành đối với mỗi nhóm và loại thép cốt. Mỗi thử nghiệm phải được tiến hành cho loại thép có đường kính lớn nhất. Bất kỳ một hay nhiều thay đổi sau đây đều phải được phê chuẩn lại:
a) Thay đổi phương pháp hàn;
b) Tăng cường độ kim loại mối hàn;
c) Thay đổi loại que hàn, ví dụ thay đổi từ loại thuốc bọc nhóm bazơ sang nhóm rutil;
d) Thay đổi đường kính que hàn hay dây hàn;
e) Thay đổi khí bảo vệ hay hỗn hợp khí bảo vệ;
f) Thay đổi cường độ điện hàn khác quá 15 %;
g) Thay đổi thiết bị hàn;
h) Thay đổi dòng điện hàn một chiều sang xoay chiều hoặc ngược lại. Thay đổi cực tính hàn;
i) Thay đổi tư thế hàn hay đổi chiều hướng hàn khi thực hiện đường hàn leo;
j) Giảm nhiệt độ nung nóng sơ bộ quá 200 oC;
k) Thay đổi đường kính thép cốt ngoài phạm vi 0,75d đến 1,5d. Bất kỳ sự thay đổi nào trong phạm vi nêu trên chỉ được phép khi đảm bảo được các yêu cầu nêu ở các Hình 7 và Hình 8 hoặc ở các Bảng 2 và Bảng 3.
Bảng 4. Năng lượng đường khi dùng que hàn hiệu suất không lớn hơn 110 %
13.3 Phê chuẩn thử nghiệm quy trình hàn
13.3.1. Quy định chung Quy định các phép thử sau:
a) Thử kéo mối hàn;
b) Thử nghiệm kim tương.
13.3.2. Công nghệ hàn Tất cả các liên kết cần kiểm tra phải được hàn ở vị trí hàn trong thực tế, với các vị trí thép cốt nằm ngang, thẳng đứng như mô tả ở các Hình 9 và Hình 10.
13.3.3. Số lượng và loại phép thử Số lượng và loại phép thử xem trong Bảng 7 và Hình 10.
13.3.4. Chiều dài mẫu thử (L)
13.3.4.1. Mẫu thử kéo
a) Hàn đối đầu và hàn chữ thập: tối thiểu Lmin = 8d + 500 mm, mối hàn nằm ở giữa mẫu thử;
b) Hàn ốp táp và ghép chồng: tối thiểu Lmin = 8d + 500 + chiều dài ốp táp (L1) mm (Hình 11).
13.3.4.2. Mẫu thử kim tương
a) Hàn đối đầu, chữ thập và hàn đính: L = 200 mm;
b) Hàn ốp táp, ghép chồng và hàn đính ghép chồng: Lmin = 5d.
13.3.5. Thử kéo
13.3.5.1. Điều kiện phép thử Mẫu thử kéo không được sửa đổi.
13.3.5.2. Phương pháp thử Tốc độ kéo nên giữ ở mức không thay đổi và không lớn hơn 10 MPa trong 1s. Đối với liên kết hàn chữ thập, thử kéo thép cốt có đường kính lớn hơn. Giới hạn bền tính bằng lực kéo lớn nhất chia cho tiết diện danh định thép cốt.
13.3.5.3. Báo cáo kết quả thử nghiệm gồm:
a) Loại và kích thước mẫu thử;
b) Ứng suất bền kéo (MPa);
c) Vị trí đứt mẫu thử: ở mối hàn, vùng ảnh hưởng nhiệt hay ở kim loại thép cốt;
d) Vị trí và dạng khuyết tật ở tiết diện đứt mẫu.
13.3.5.4. Đánh giá chất lượng Chất lượng mối hàn đạt yêu cầu nếu ứng suất bền kéo mối hàn không nhỏ hơn giới hạn bền kéo thép cốt theo tiêu chuẩn sản phẩm TCVN 1651-1:2008, TCVN 1651-2:2008, TCVN 6288:1997.
13.3.6. Thử kim tương
13.3.6.1. Chuẩn bị mẫu thử Mẫu chọn để thử kim tương phải đảm bảo:
a) Mẫu hàn đối đầu: lấy phần kim loại mối hàn phía gốc hàn bằng cách cắt dọc trục thép cốt;
b) Mẫu hàn ốp táp, ghép chồng và đính ghép chồng: cắt 2 mẫu ở hai đầu mối hàn;
c) Mẫu hàn chữ thập và hàn đính chữ thập: cắt ở chỗ có tiết diện hàn lớn nhất.
13.3.6.2. Chuẩn bị bề mặt Mài, đánh bóng và tẩm axít mẫu theo quy định trong tiêu chuẩn.
13.3.6.3. Phương pháp thử Mẫu được quan sát bằng mắt, chụp ảnh qua kính phóng đại không quá 5 lần.
13.3.6.4. Báo cáo kết quả thử nghiệm gồm:
a) Mô tả cấu trúc tinh thể, góc xuyên;
b) Vị trí và loại khuyết tật.
13.3.6.5. Đánh giá chất lượng Theo các mức quy định trong Bảng 8.
14. Kiểm tra thợ hàn
14.1. Quy định chung
Bên nhận thầu phải đảm bảo với bên đặt hàng về trình độ tay nghề thợ hàn của mình.
14.2. Các thay đổi chưa được thỏa thuận
Các thay đổi chưa được thỏa thuận phải được kiểm tra lại, gồm:
a) Thay đổi loại và nhóm thép cốt;
b) Thay đổi cấu trúc kim loại hàn;
c) Thay đổi que hàn từ loại thuốc bọc nhóm bazơ sang nhóm rutil;
d) Thay đổi nhiệt độ nung nóng sơ bộ.
CHÚ THÍCH: Các thay đổi quy trình hàn được thỏa thuận, nhưng chỉ cho phép thợ hàn khi đã qua thử nghiệm.
14.3. Các sai lệch cho phép
Một trong những thay đổi sau đây đều phải được thử nghiệm lại:
a) Thay đổi phương pháp hàn;
b) Thay đổi tư thế hàn;
c) Thay đổi từ thép không mạ sang thép mạ.
14.4. Số lượng và loại phép thử
Số lượng và loại phép thử tay nghề thợ hàn tuân thủ quy định trong Bảng 10 và tiến hành thử nghiệm theo điều 13.3.4 và Hình 11. Điều kiện thử nghiệm, phương pháp thử nghiệm và báo cáo kết quả theo các điều từ 13.3.5.1 đến 13.3.6.4.
14.5. Đánh giá chất lượng
Đối với kiểm tra bằng mắt: đánh giá theo Bảng 8. Đối với kiểm tra bằng phương pháp phóng xạ: đánh giá theo Bảng 9. Các khuyết tật có kích thước lớn hơn trị số ghi trong các Bảng 8 và Bảng 9 đều không đạt chất lượng.
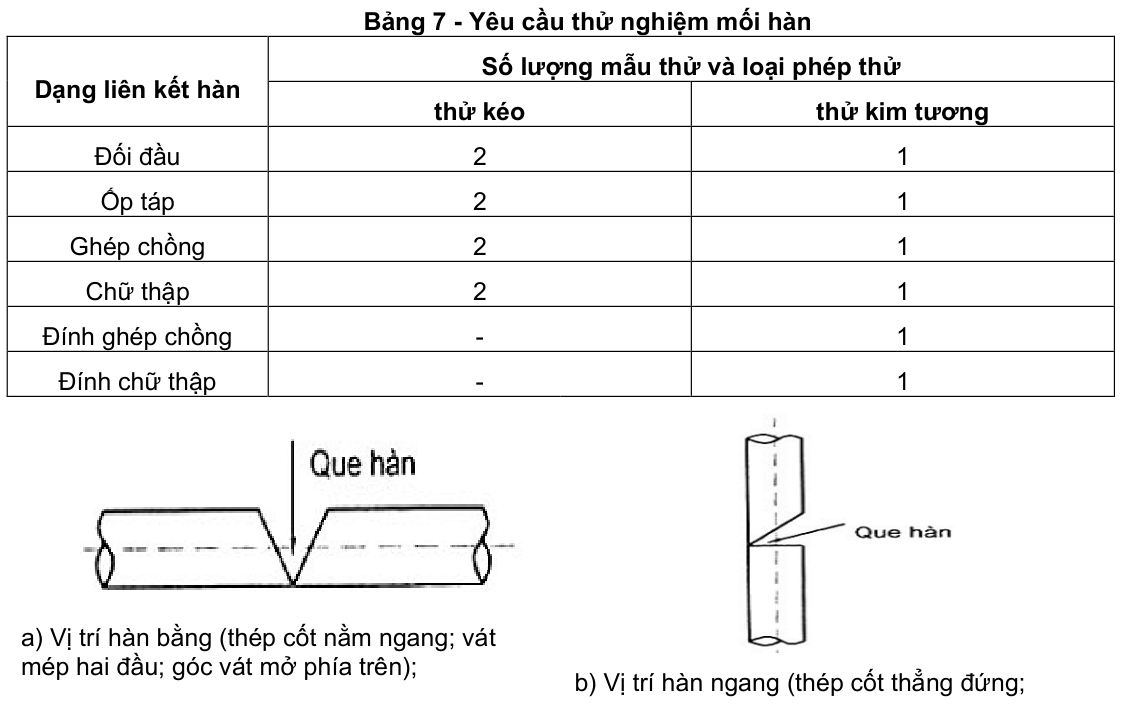
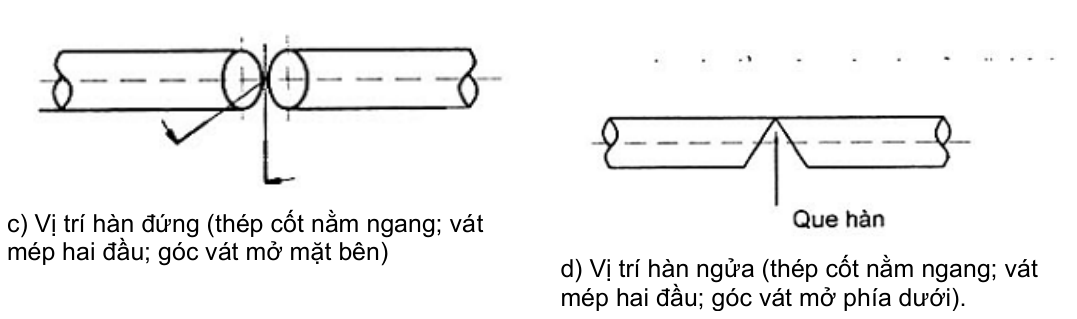
Hình 9 - Chuẩn bị mẫu thử cho liên kết hàn đối đầu
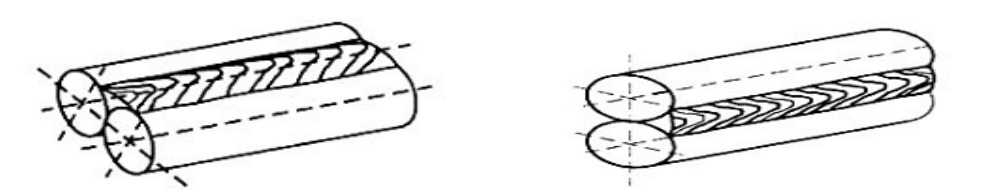
a) Hàn bằng (trục hàn nằm ngang, chiều dày
b) Hàn ngang (trục hàn nằm ngang, chiều dày
mối hàn thẳng đứng) mối hàn nằm ngang)
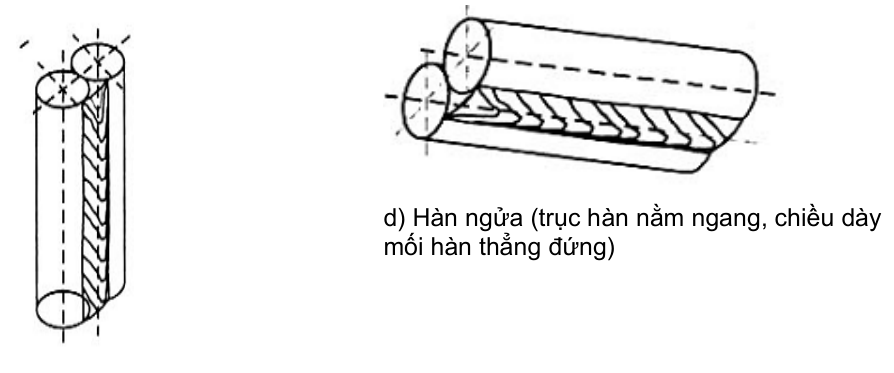
c) Hàn đứng (trục hàn thẳng đứng, chiều dày mối hàn nằm ngang) Hình 10 - Các tư thế hàn ốp táp
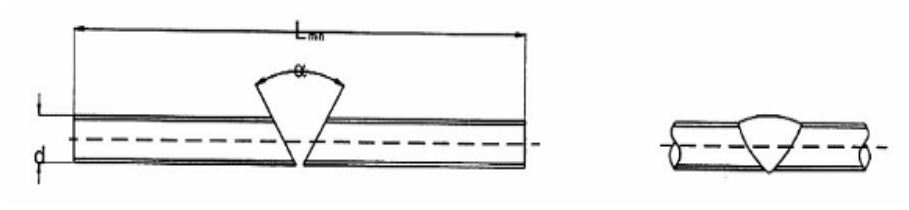
a) Hàn đối đầu, Lmin = 8d + 500
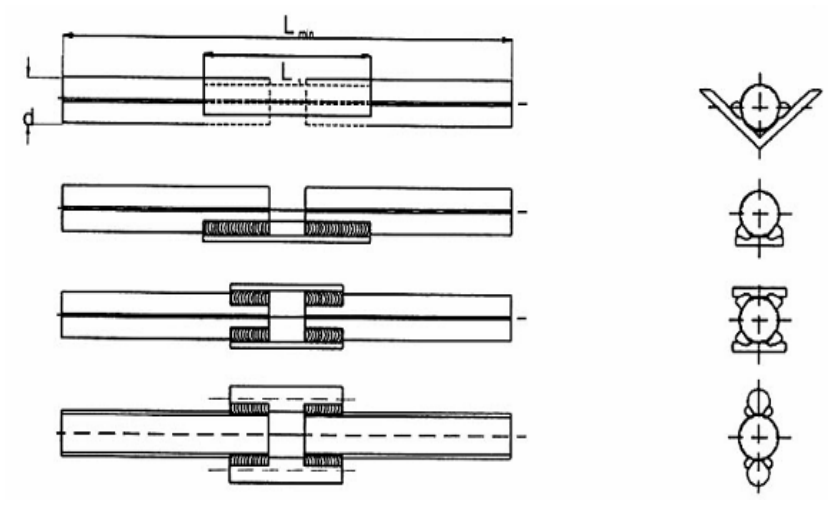
b) Hàn ốp táp, Lmin = 8d + L1 + 500
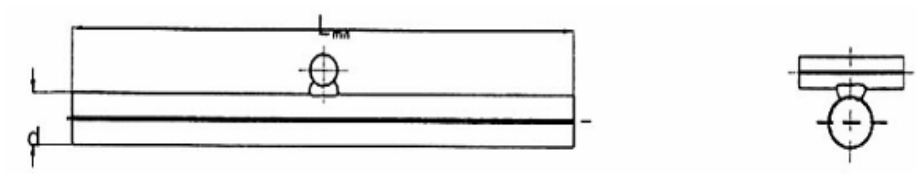
c) Hàn chữ thập, Lmin = 8d + 500
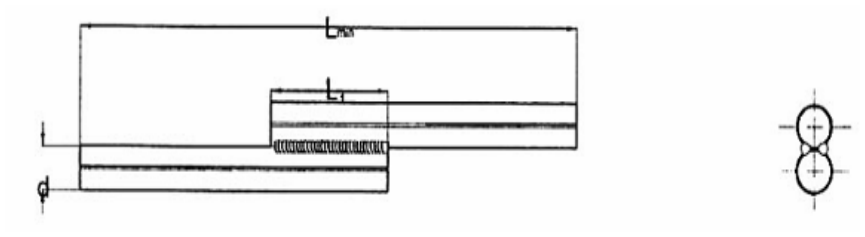
d) Hàn ghép chồng, Lmin = 8d + L1 + 500. Mẫu thử kéo Mẫu thử kim tương
CHÚ THÍCH:
- Lmin - Chiều dài tối thiểu của mẫu thử, mm 2) L1 - Chiều dài đoạn ốp táp hoặc ghép chồng Hình 11 - Mẫu thử kéo và thử kim tương để kiểm tra quy trình hàn và tay nghề thợ hàn
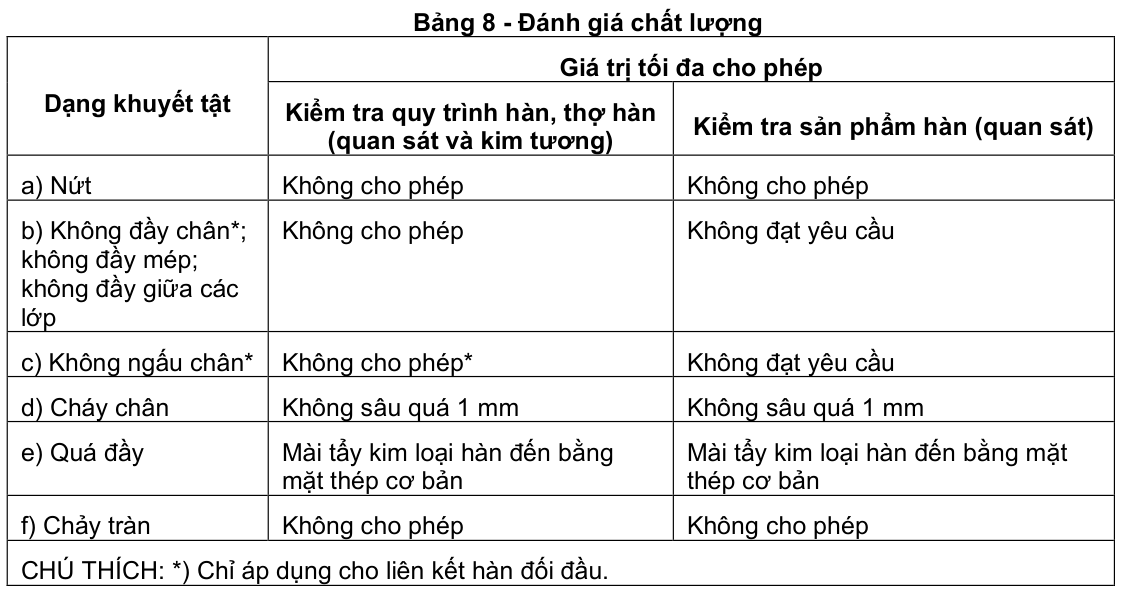
Bảng 9. Đánh giá chất lượng các mối hàn đối đầu
Phụ lục A
(Quy định) Hàn đính định vị
A.1. Que hàn
Que hàn loại rutil, chọn phù hợp với loại thép cốt theo tiêu chuẩn TCVN 1651-1:2008, TCVN 1651- 2:2008.
A.2. Chuẩn bị liên kết
Liên kết phải được làm sạch, làm khô, lắp ghép đúng quy định.
A.3. Nhiệt độ

A.4. Kỹ thuật hàn
a) Cường độ điện hàn chọn vừa đủ để làm nóng chảy ngấu nhưng không cháy khuyết thép cốt;
b) Hồ quang hàn phải vừa đủ ngắn, không để rỗ khí hay chảy tràn;
c) Nếu hàn hai hay nhiều lớp hàn thì bề dày mỗi lớp phải nhỏ hơn 1/3 lần thép cốt có đường kính nhỏ hơn hoặc bằng 6 mm (chọn trị số nhỏ hơn trong hai số trên). Sau mỗi lớp hàn phải tẩy sạch xỉ hàn mới được hàn lớp tiếp theo;
d) Đường kính que hàn chọn cho thanh thép cốt có đường kính nhỏ hơn và dòng điện hàn cho trong
Bảng 11;
CHÚ THÍCH: Hình dạng mối hàn theo chỉ dẫn ở Hình 12.
e) Tránh gây hồ quang hàn không đúng quy định và tránh làm nguội nhanh chóng mối hàn.
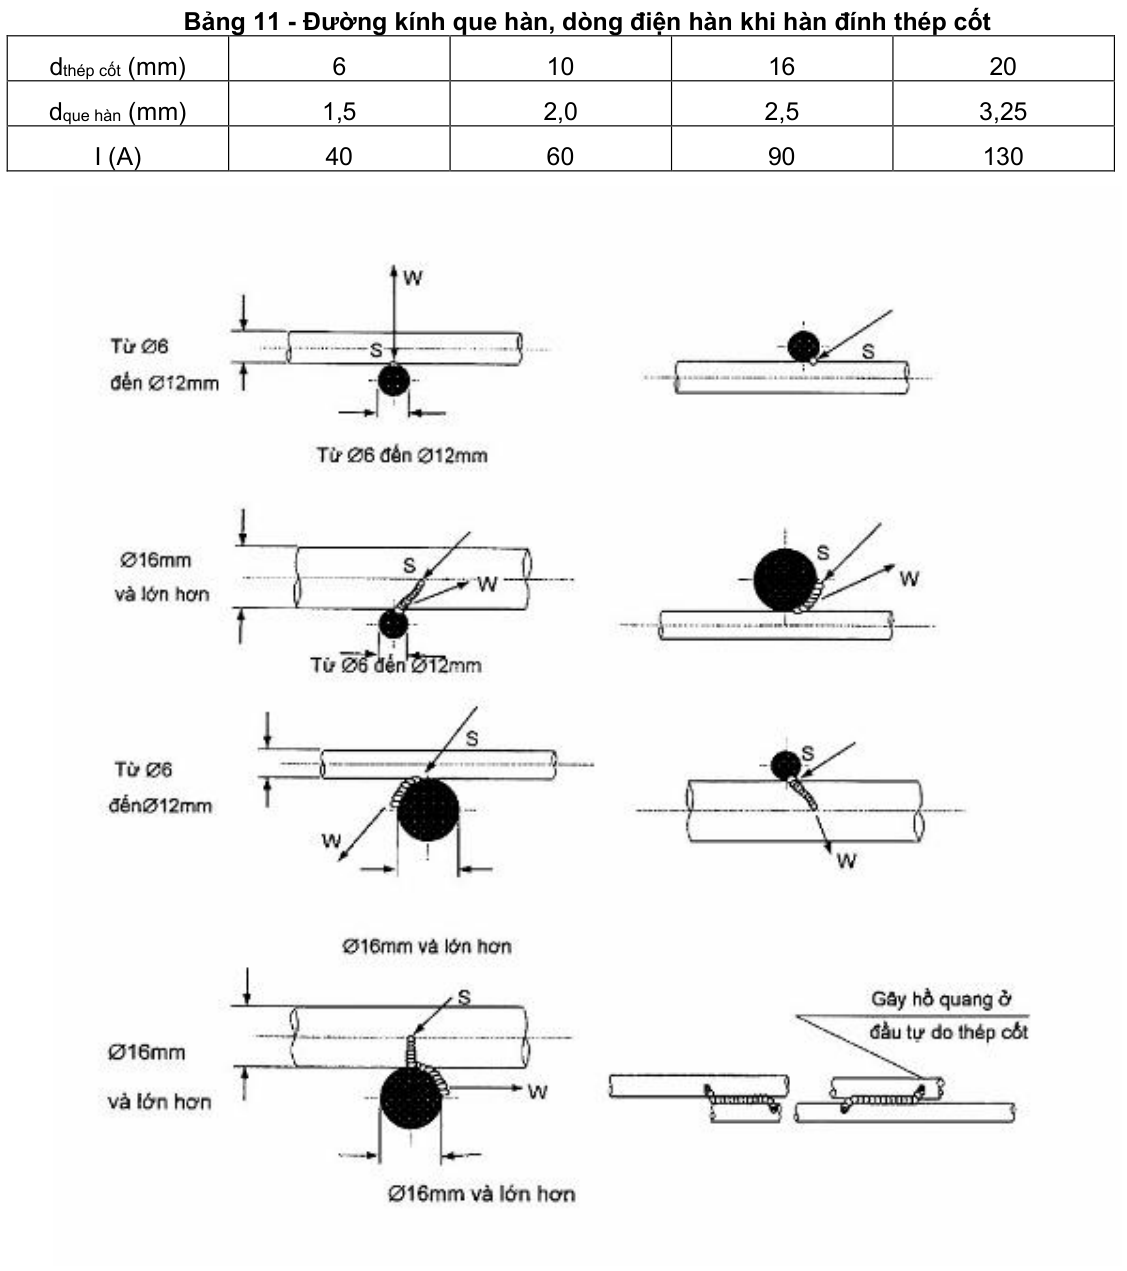
CHÚ THÍCH: Các kích thước tính bằng mm S - Điểm gây hồ quang W - Điểm ngừng hồ quang
Hình 12 - Các kiểu mối hàn đính để định vị
Phụ lục B
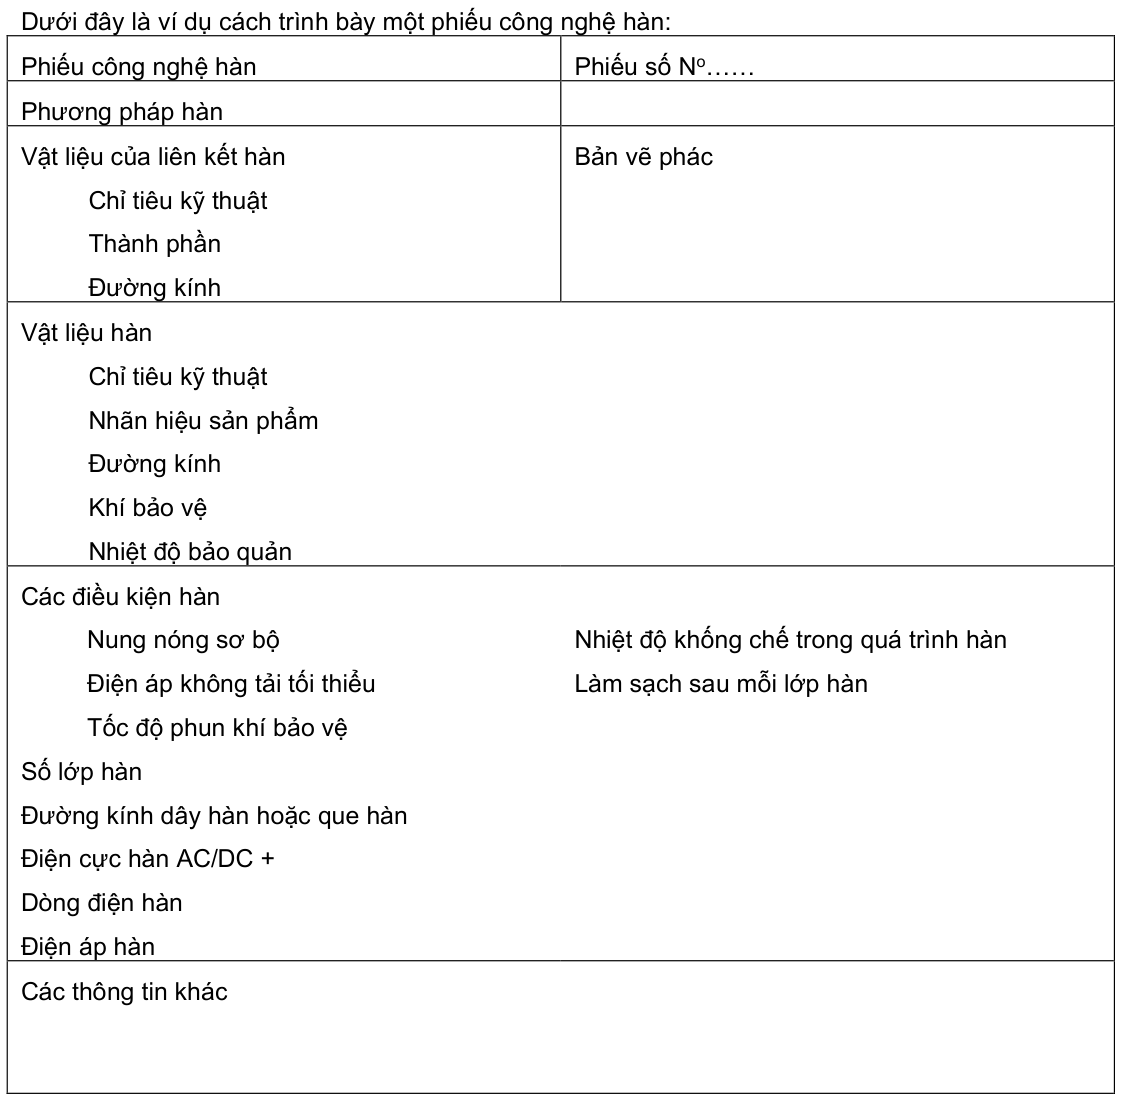
(Quy định) Phiếu công nghệ hàn Phiếu công nghệ hàn phải thể hiện các thông tin cần thiết một cách đầy đủ, rõ ràng và ngắn gọn.
MỤC LỤC
1 Phạm vi áp dụng
2 Tài liệu viện dẫn
3 Thuật ngữ định nghĩa
4 Thông tin, yêu cầu cần được thỏa thuận và lập hồ sơ
5 Vật liệu
6 Phê chuẩn và thử nghiệm quy trình hàn
7 Phê chuẩn và thử nghiệm thợ hàn
8 Kiểm tra và thử nghiệm
9 Thiết bị hàn hồ quang
10 Vật liệu hàn
11 Các liên kết hàn
12 Kỹ thuật hàn
14 Kiểm tra thợ hàn
Phụ lục A Hàn đính định vị Phụ lục B Phiếu công nghệ hàn