TCVN 6065:1995 — Gạch xi măng lát nền
Trạng thái: Bản chuyển từ PDF trong kho Drive, đang hậu kiểm. Bảng, hình và trang có ký hiệu/bố cục phức tạp giữ bằng ảnh từ PDF; nội dung trong ảnh chưa tìm kiếm hoặc chỉnh sửa như văn bản được. Chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: PDF là bản dàn lại; chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
Trang quảng bá cuối PDF được giữ trong hồ sơ nguồn, không đưa vào thân tiêu chuẩn.

TCVN 6065:1995 GẠCH XI MĂNG LÁT NỀN
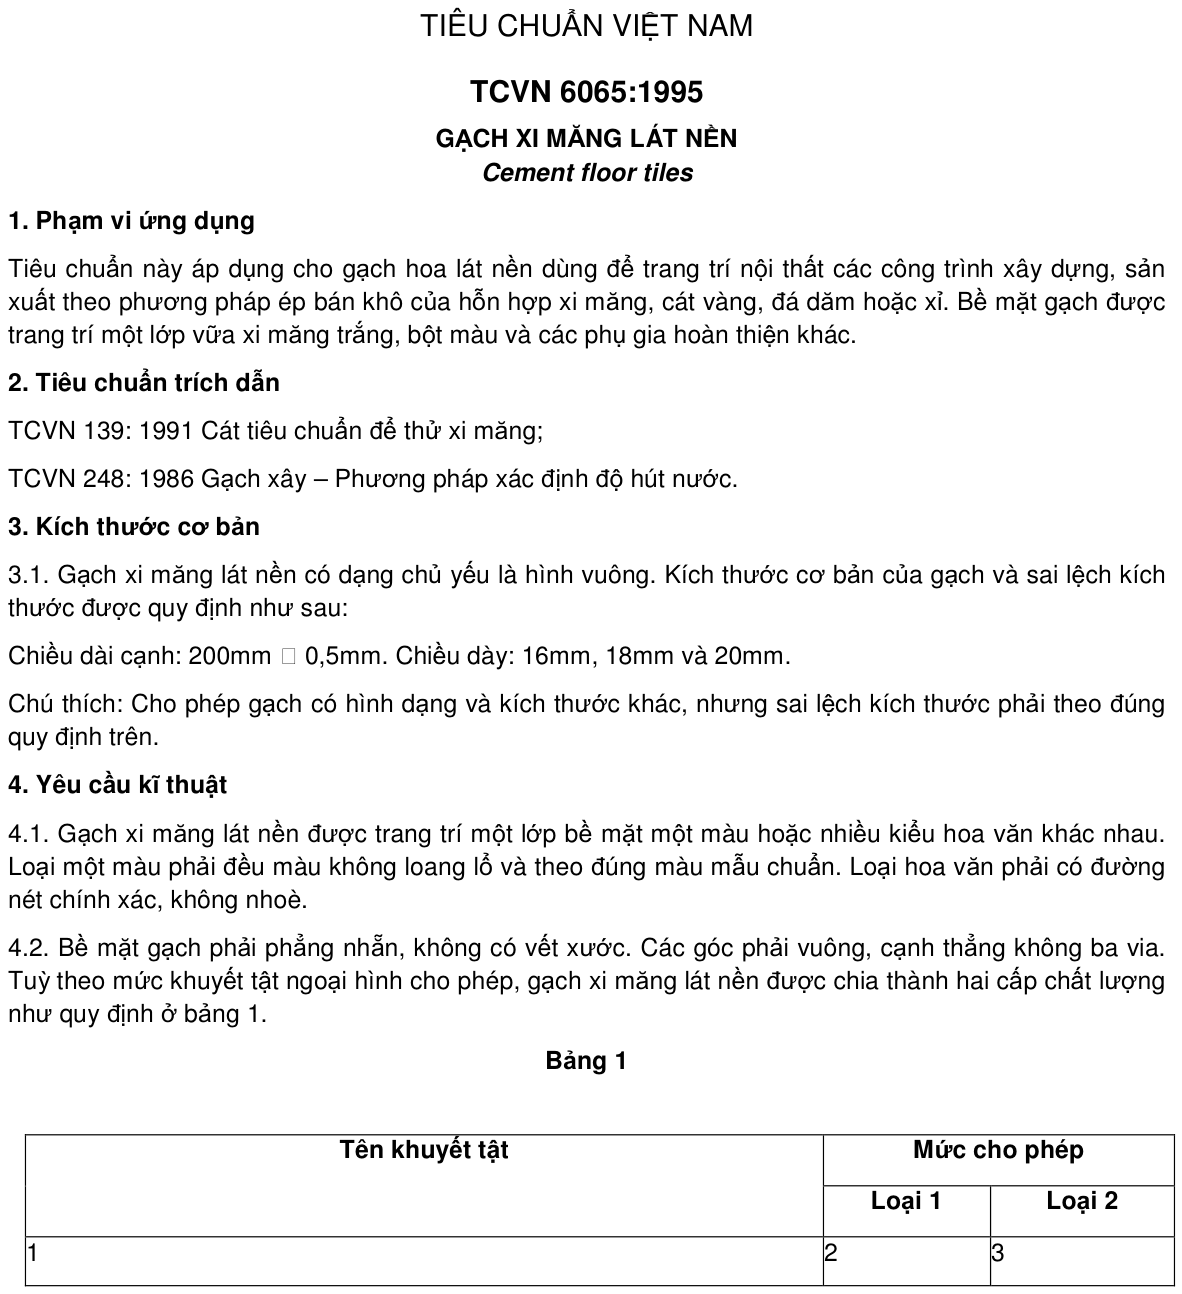
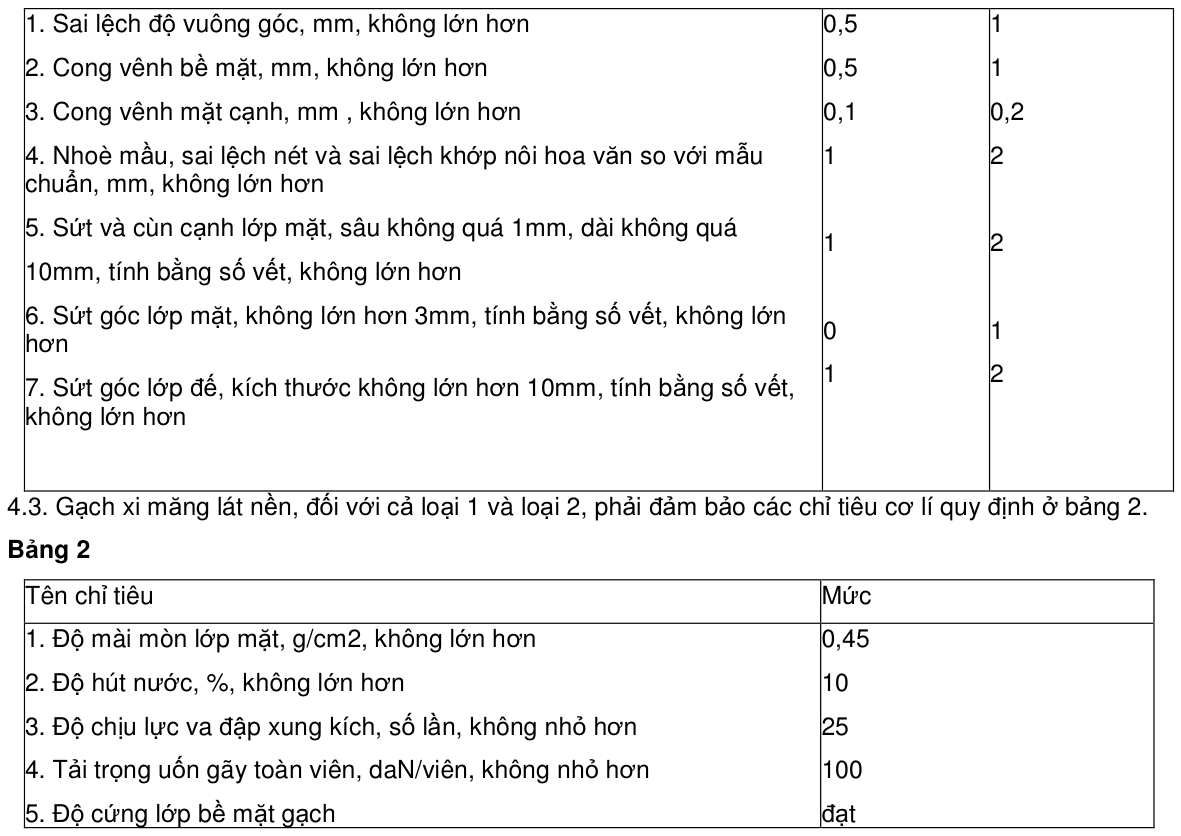
5. Phương pháp thử
5.1. Lấy mẫu
Mẫu thử được lấy theo lô. Lô là số lượng gạch có cùng kiểu, loại và được sản xuất trong cùng một thời gian. Tuỳ theo sản lượng, cỡ lô có thể được quy định như sau: Sản lượng Cỡ lô (Viên/năm) (Viên) đến 500.000 25.000 đến 2.000.000 40.000 trên 2.000.000 60.000 Số lượng mẫu lấy ra là 0,1 phần trăm của số viên trong lô, nhưng không ít hơn 25 viên gạch. Mẫu được lấy từ nhiều vị trí khác nhau trong lô, sao cho mẫu đại diện cho toàn lô gạch đó.
5.2. Kiểm tra kích thước và mức khuyết tật ngoại quan.
5.2.1. Từ số lượng mẫu theo 5.1, lấy ra 10 viên để kiểm tra kích thước. Dùng thước kim loại và thước cặp, đo chính xác đến 0,1mm, tại các vị trí sau:
- Chiều dài cạnh: đo khoảng cách tại điểm giữa của hai cạnh đối diện
- Chiều dày viên gạch: đo ở điểm giữa của cạnh viên gạch.
- Chiều dày lớp mặt: là giá trị đo nhỏ nhất của chiều dày lớp mặt trên tiết diện khi bẻ đôi viên gạch.
5.2.2. Xác định mức khuyết tật ngoại quan
- Sai lệch độ vuông góc được tính bằng hiệu hai đường chéo của bề mặt viên gạch; Dùng thước cặp kim loại đo chính xác đến 0,1mm.
- Độ cong vênh mặt trên và các cạnh viên gạch là khe hở lớn nhất tạo thành khi ép cạnh của thước kim loại lên bề mặt cần kiểm tra. Khe hở lớn nhất đó được đo bằng tấm dưỡng kim loại có chiều dày chuẩn, chính xác đến 0,1mm.
- Kích thước vết sứt, nhoè màu, sai lệch nét màu nét khớp nối hoa văn được đo bằng thước cặp kim loại, chính xác đến 0,1mm.
- Độ đồng nhất màu sắc được xác định bằng cách so sánh với mẫu chuẩn khi khoảng cách giữa người quan sát và mẫu là 1,5 mét.
5.3. Xác định độ mài mòn
5.3.1. Nguyên tắc Độ mài mòn của gạch xi măng lát nền được đặc trưng bằng sự hao mòn khối lượng của bề mặt mẫu trong suốt quá trình mài, tương ứng với một quãng đường 600 mét.
5.3.2. Dụng cụ, vật liệu và thiết bị thử
- Thước cặp kim loại, chính xác đến 0,01mm;
- Cân kĩ thuật, chính xác đến 0,1g;
- Tủ sấy;
- Vật liệu mài: cát theo TCVN 139: 1991;
- Máy mài có cấu tạo nguyên lí hoạt động theo sơ đồ hình 1.
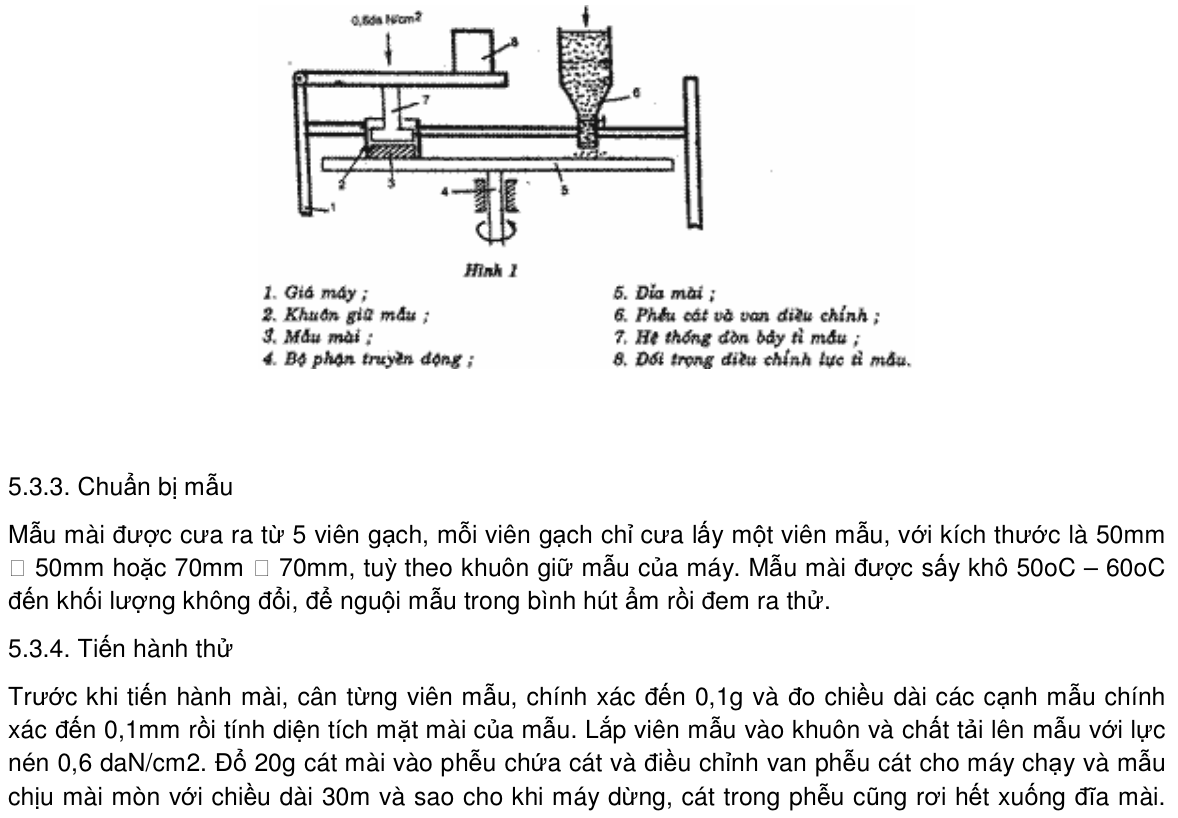
Quét lớp cát mài trên đĩa bỏ đi, đổ 20g cát mài khác vào và lại cho máy chạy để 150 mét thì dừng máy, lấy mẫu ra và cân chính xác đến 0,1g. Sau đó đặt mẫu vào khuôn máy nhưng xoay đi 90o quanh trục thẳng đứng, rồi lại tiến hành mài như quy trình trên. Lấy mẫu ra, cân, đặt lại và xoay đi 90o, rồi lại mài tiếp. Cứ như vậy đủ 4 lần (tương ứng với 600 mét dài) thì kết thúc một viên mẫu thử.
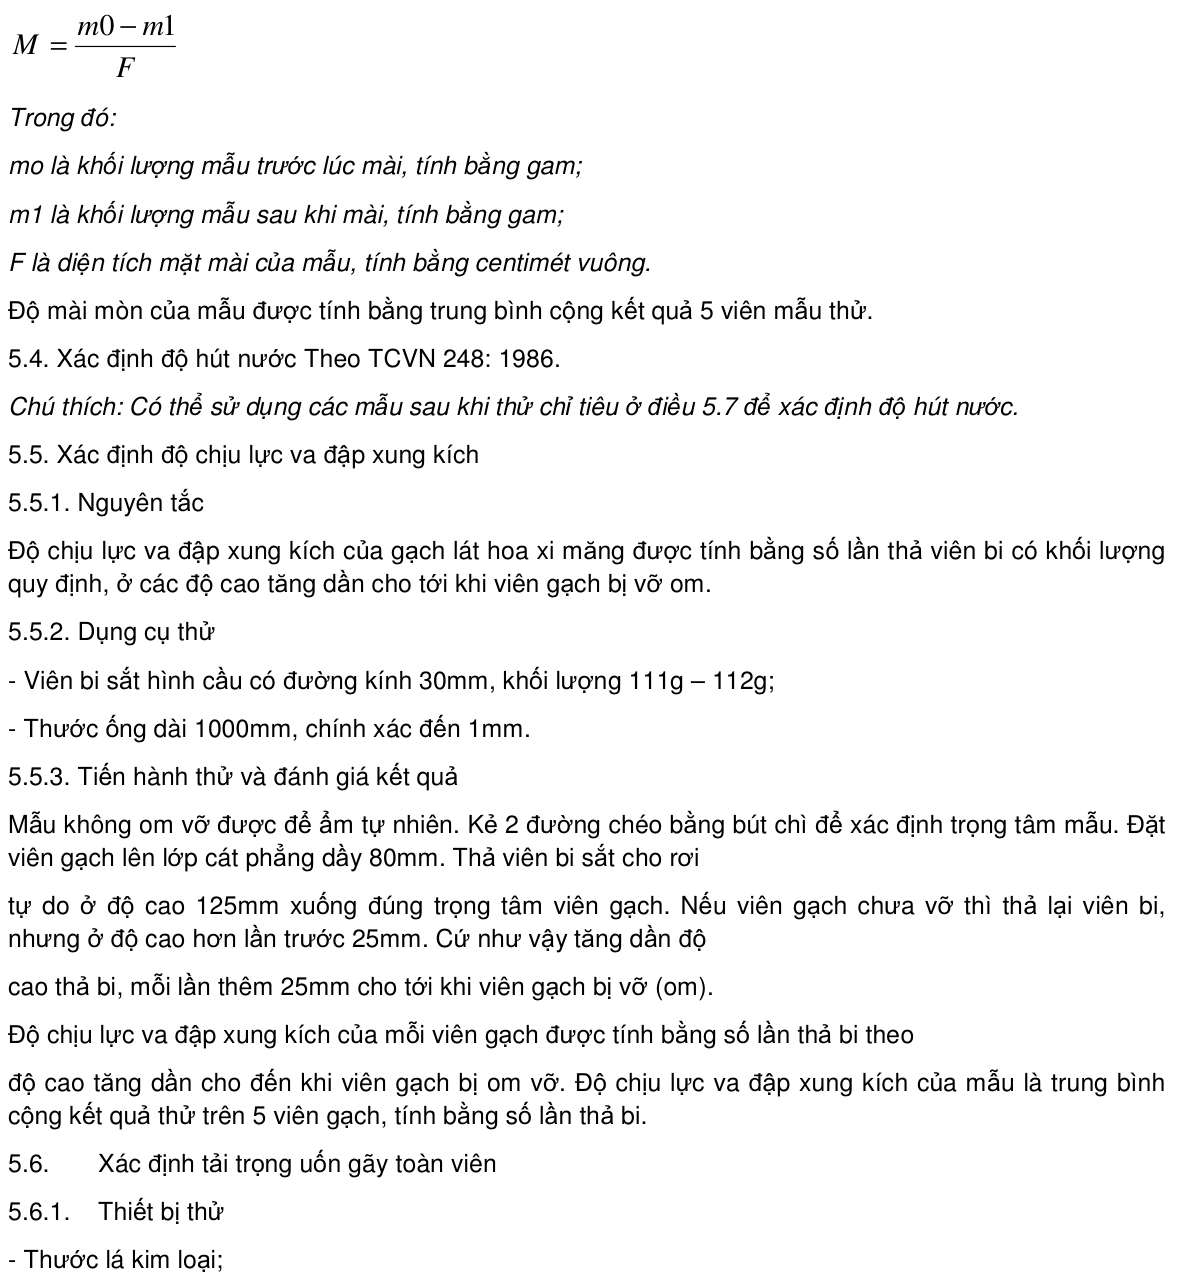
5.3.5. Tính kết quả Độ mài mòn lớp mặt (M), tính bằng g/cm2 chính xác đến 0,01 g/cm2, theo công thức
- Máy uốn 5 tấn (50KN).
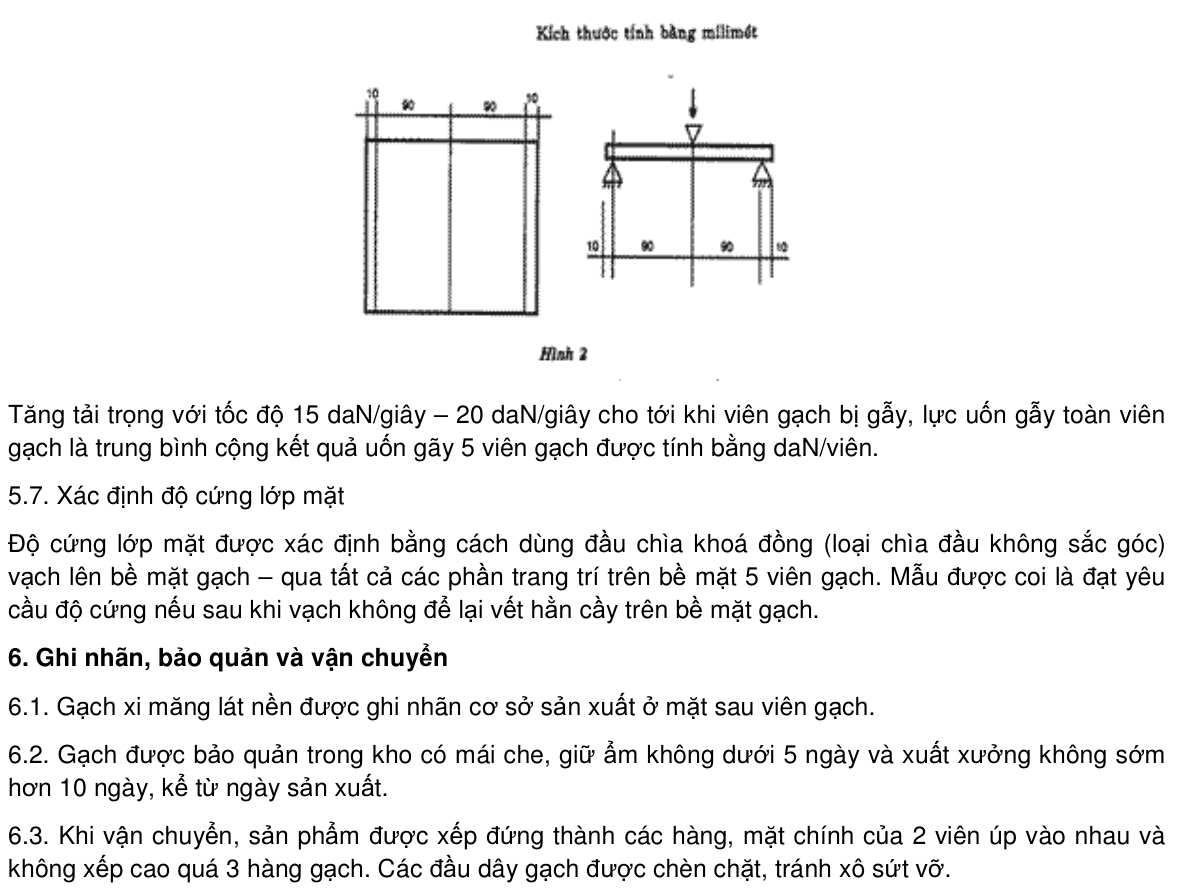
5.6.2. Tiến hành thử và tính toán kết qủa Mẫu không om vỡ để ẩm tự nhiên. Kẻ 2 đường tim uốn song song với nhau và cách nhau 180mm. Hai đường tim này cách đều 2 mép 10mm. Đặt viên gạch lên 2 gối uốn của máy uốn, tì đúng vào khoảng giữa 2 gối uốn theo sơ đồ hình 2.