TCVN 8790:2011 — Sơn bảo vệ kết cấu thép – Quy trình thi công và nghiệm thu
Trạng thái: Bản chuyển từ PDF trong kho Drive, đang hậu kiểm. Bảng, hình và trang có ký hiệu/bố cục phức tạp giữ bằng ảnh từ PDF; nội dung trong ảnh chưa tìm kiếm hoặc chỉnh sửa như văn bản được. Chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
Hồ sơ VSQI ghi còn hiệu lực; tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: PDF này là bản dàn lại, số trang khác bản phát hành được VSQI mô tả; không coi số trang hoặc chữ trích xuất là chứng nhận đầy đủ bản chuẩn.
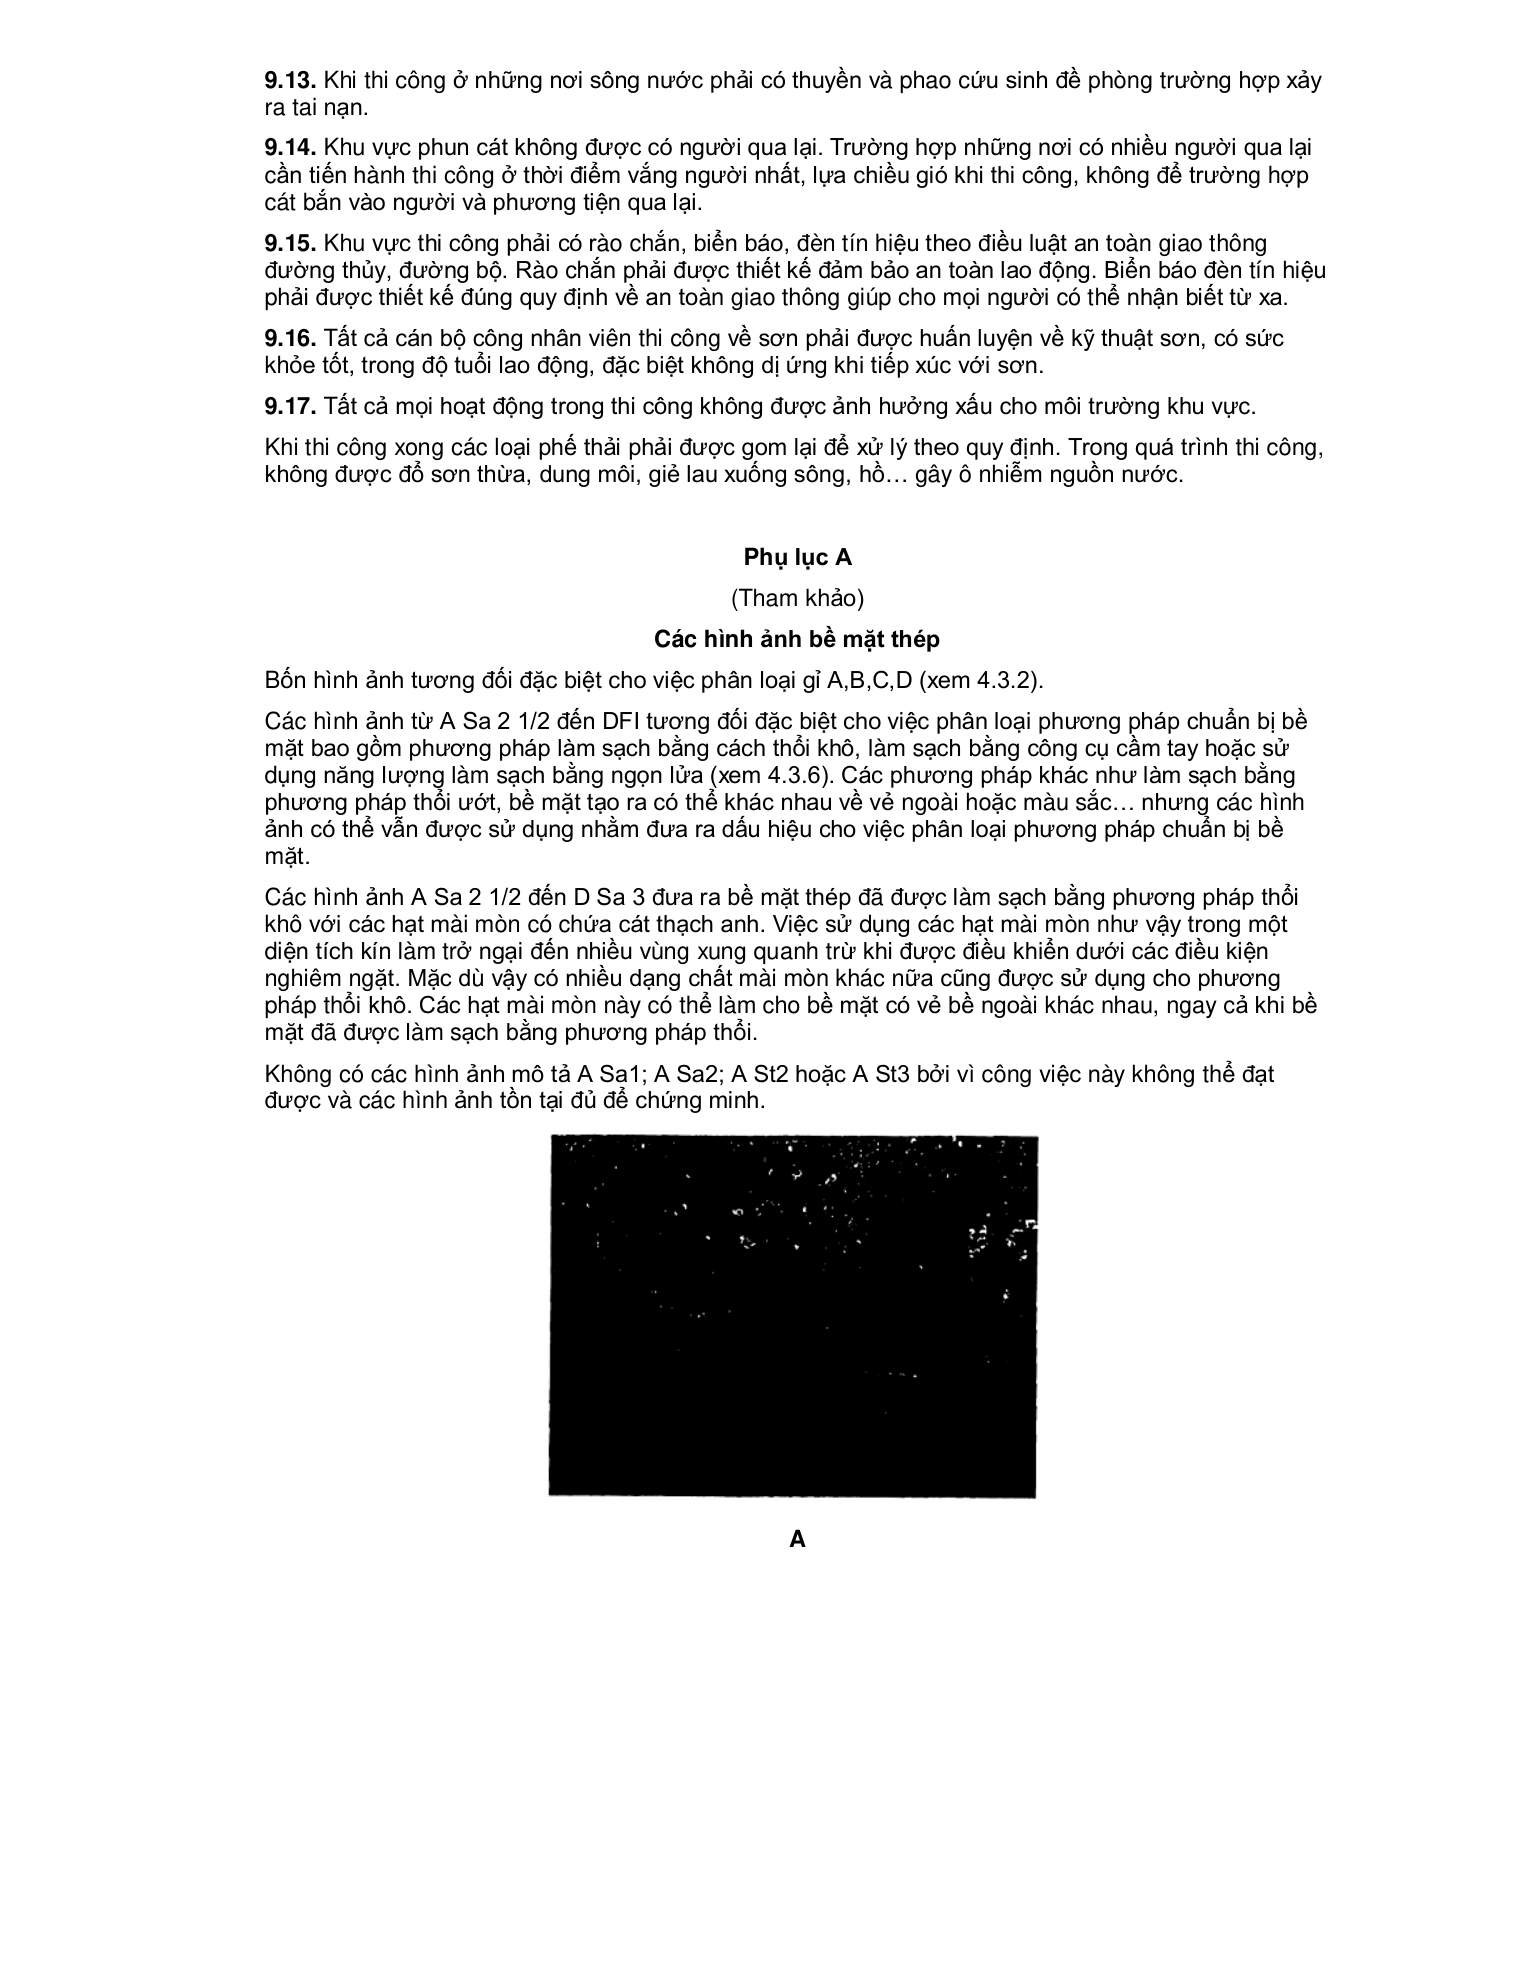
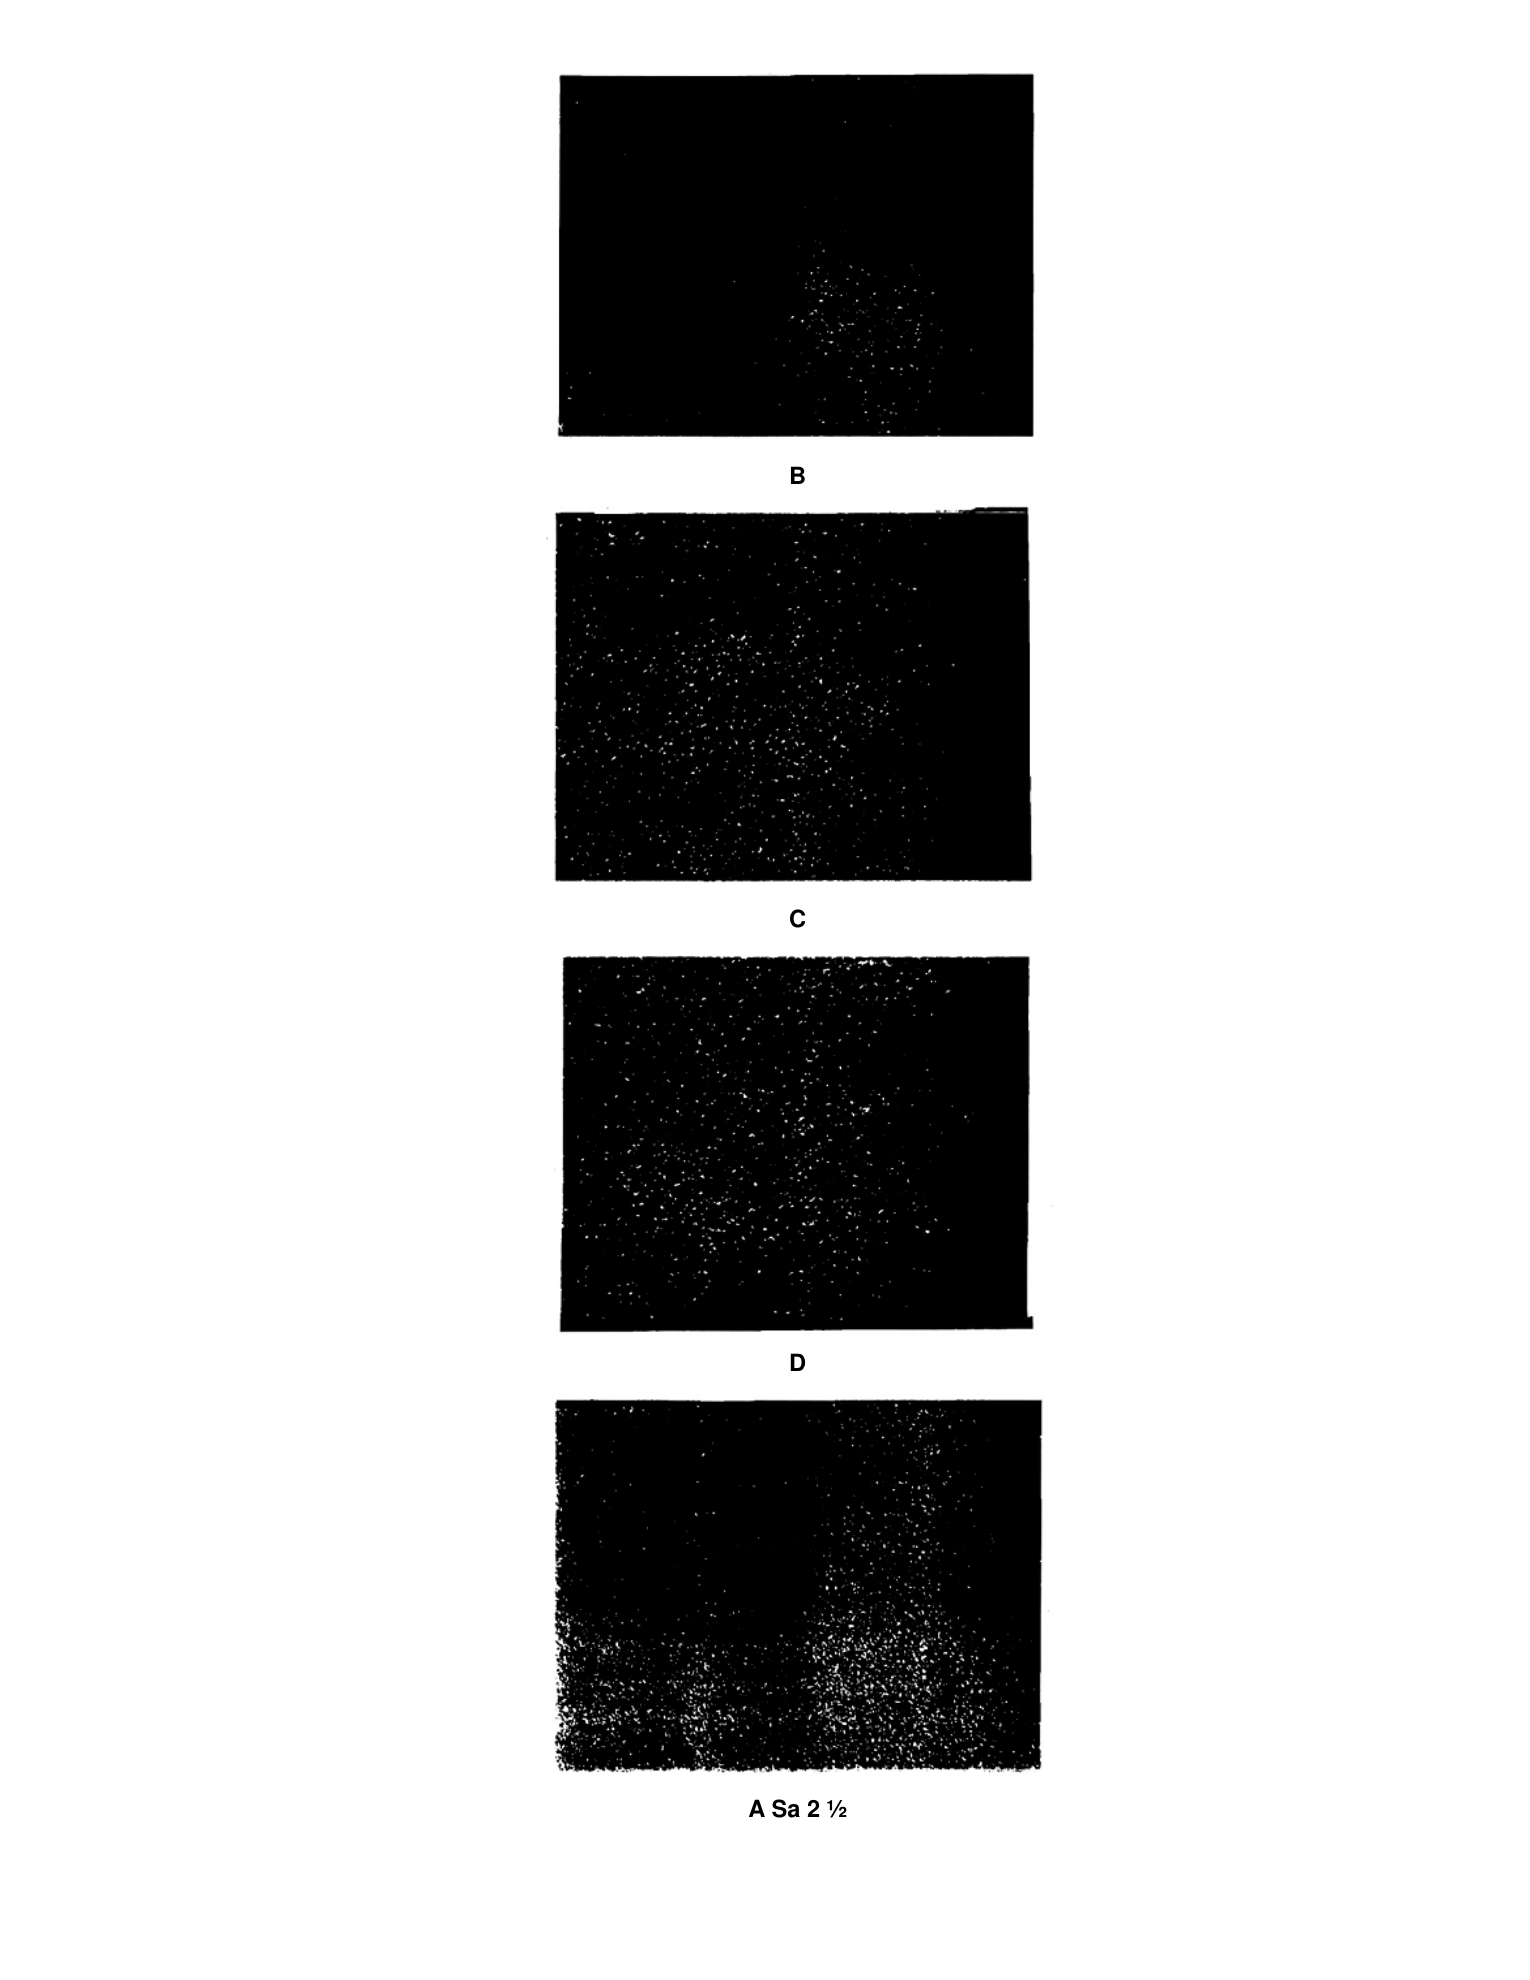
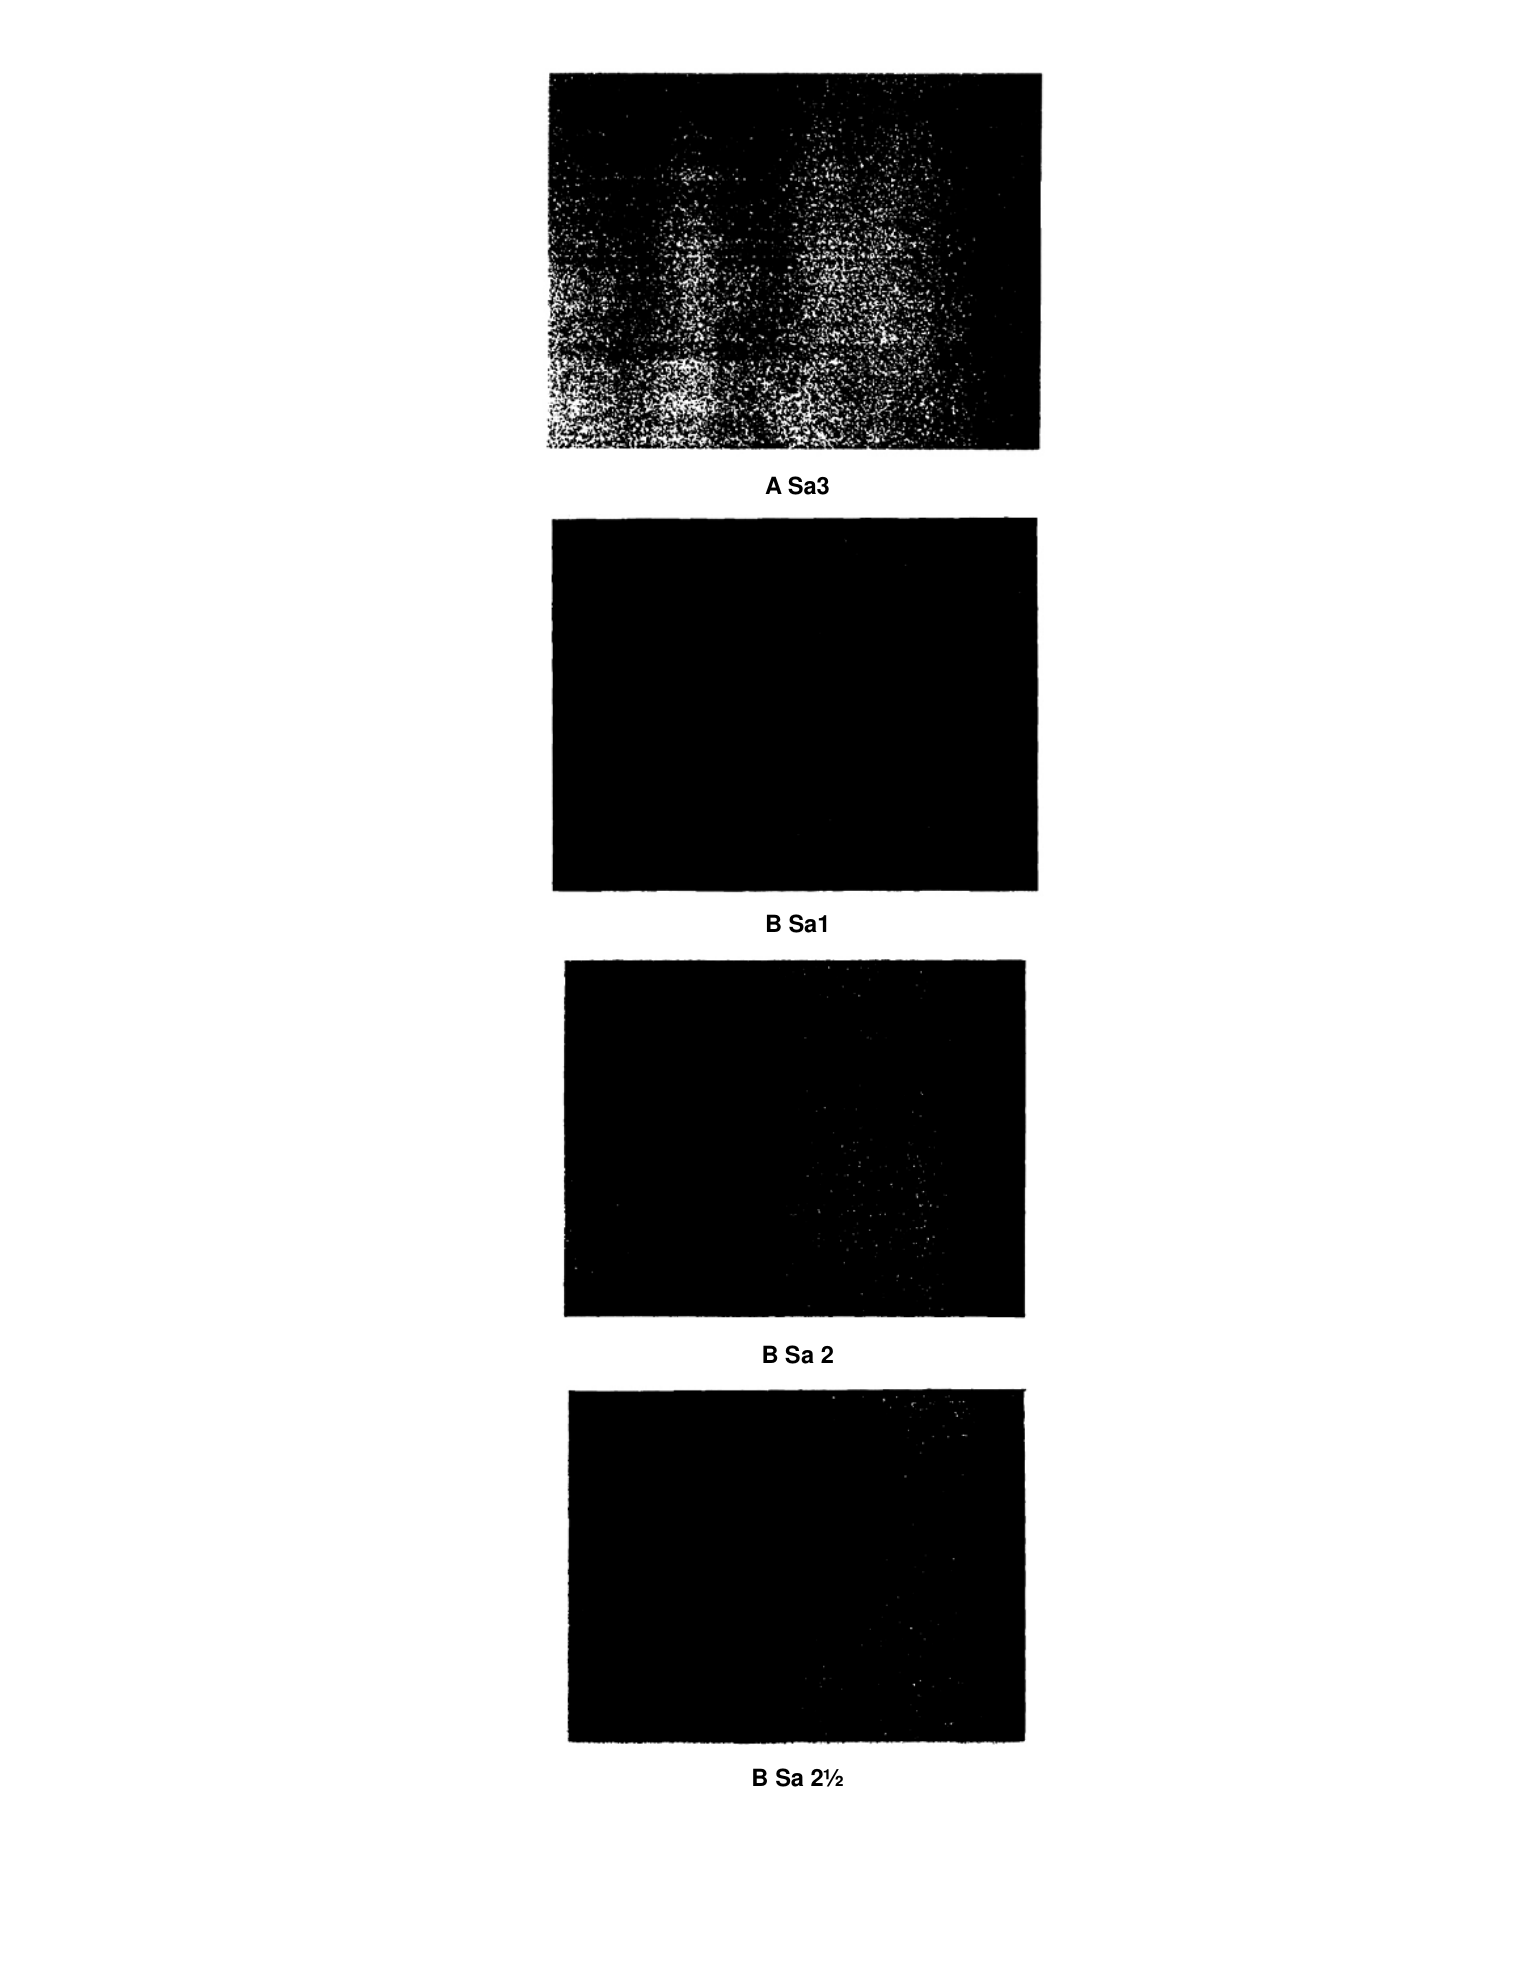
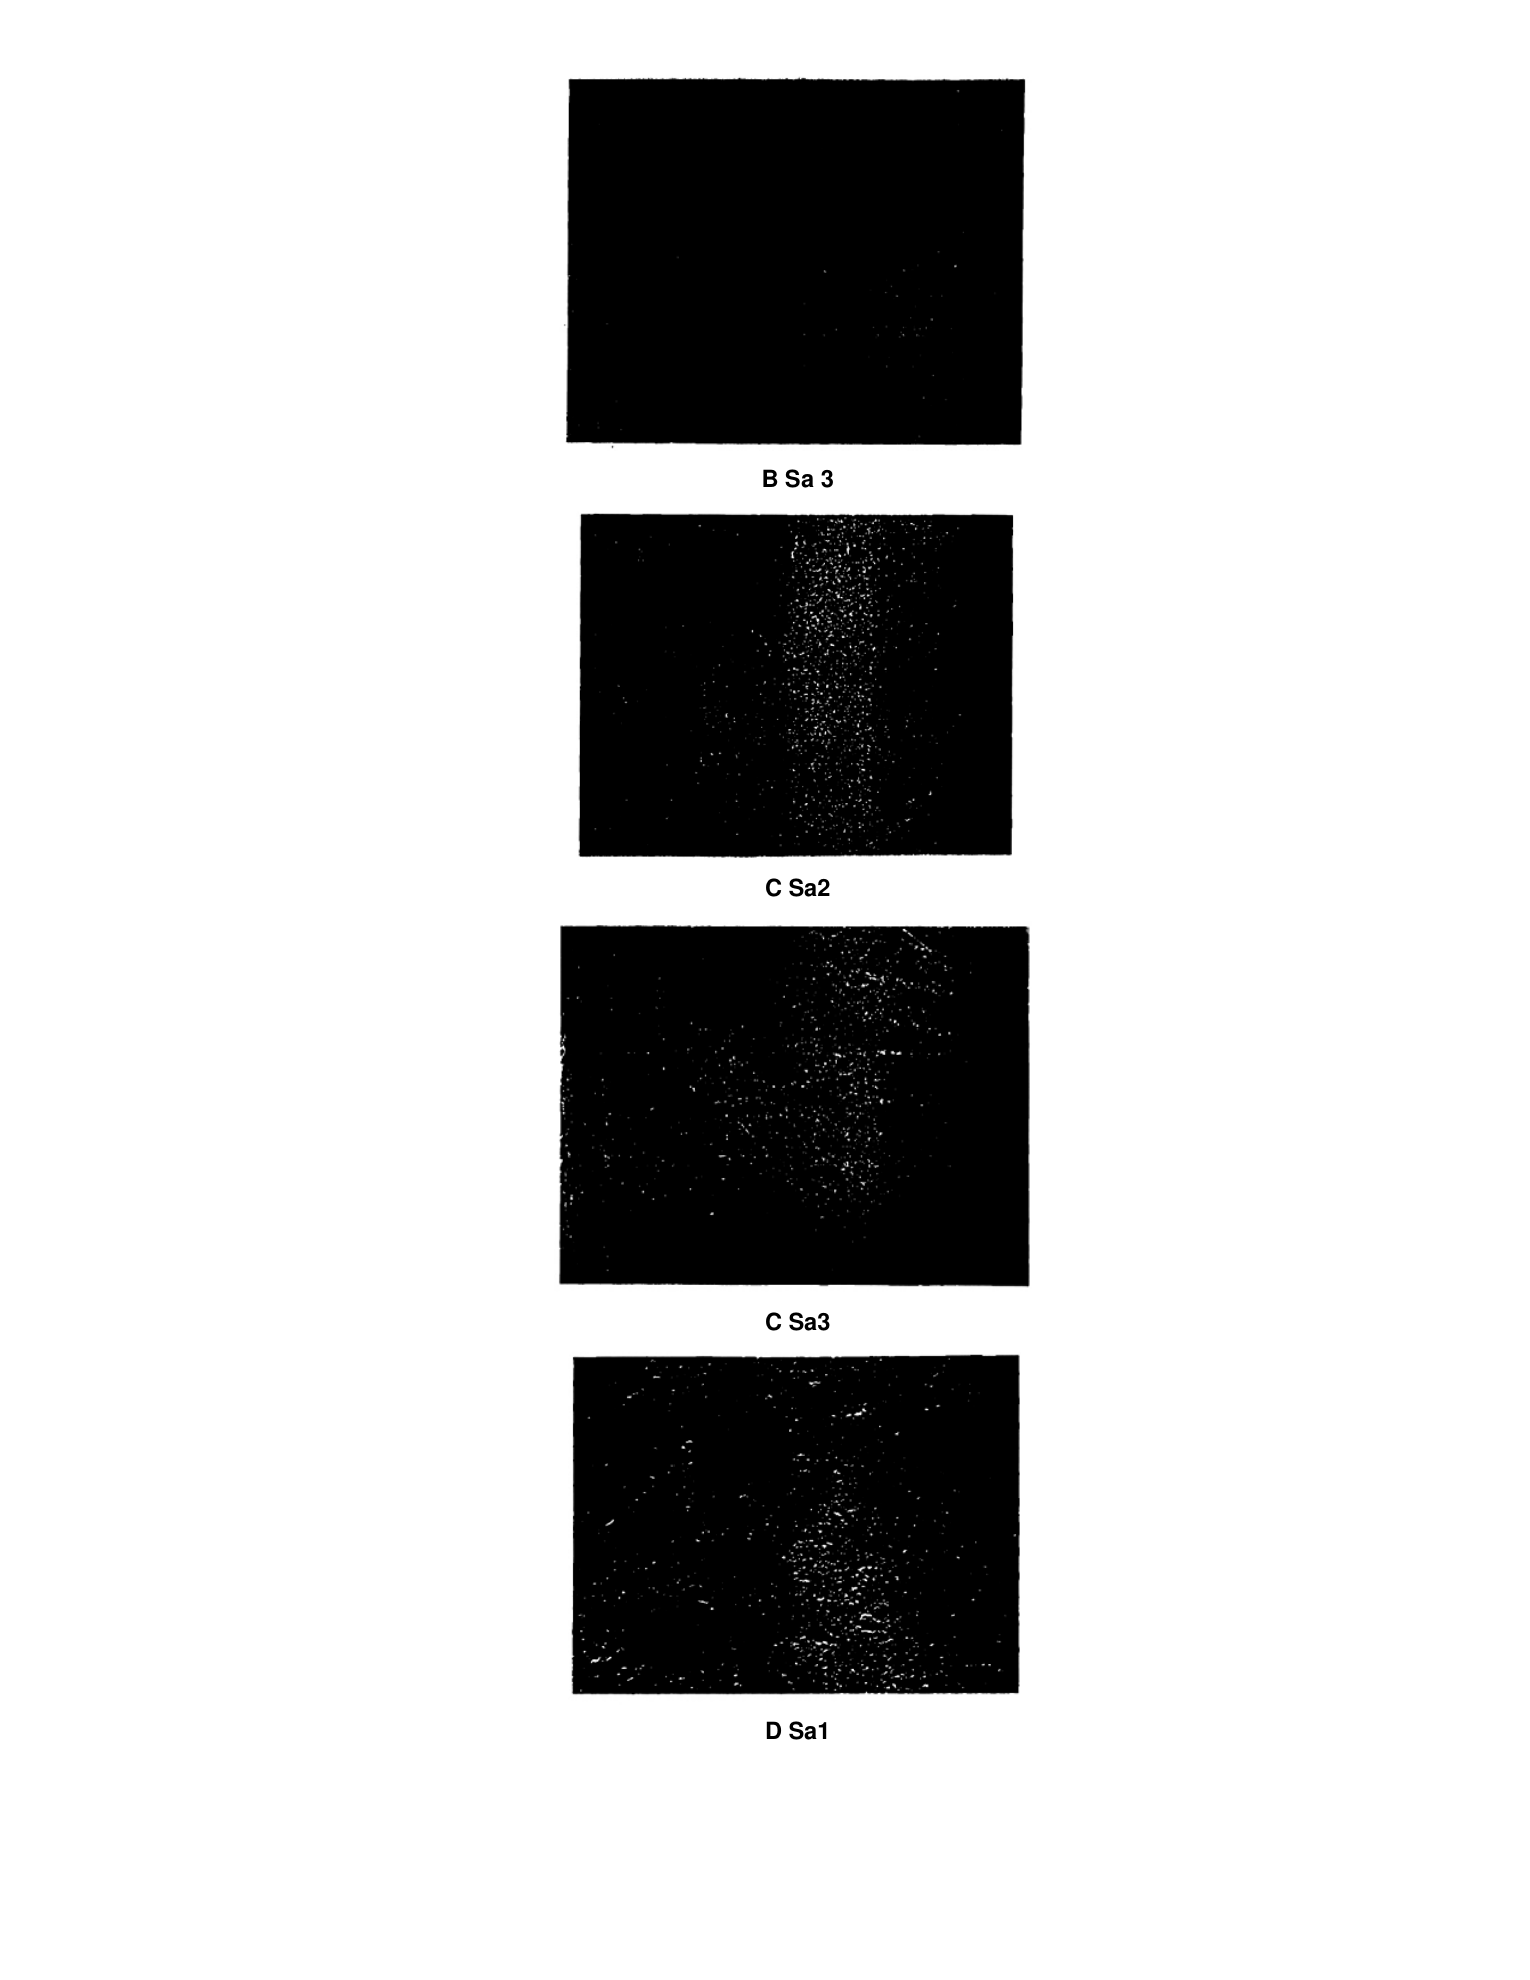
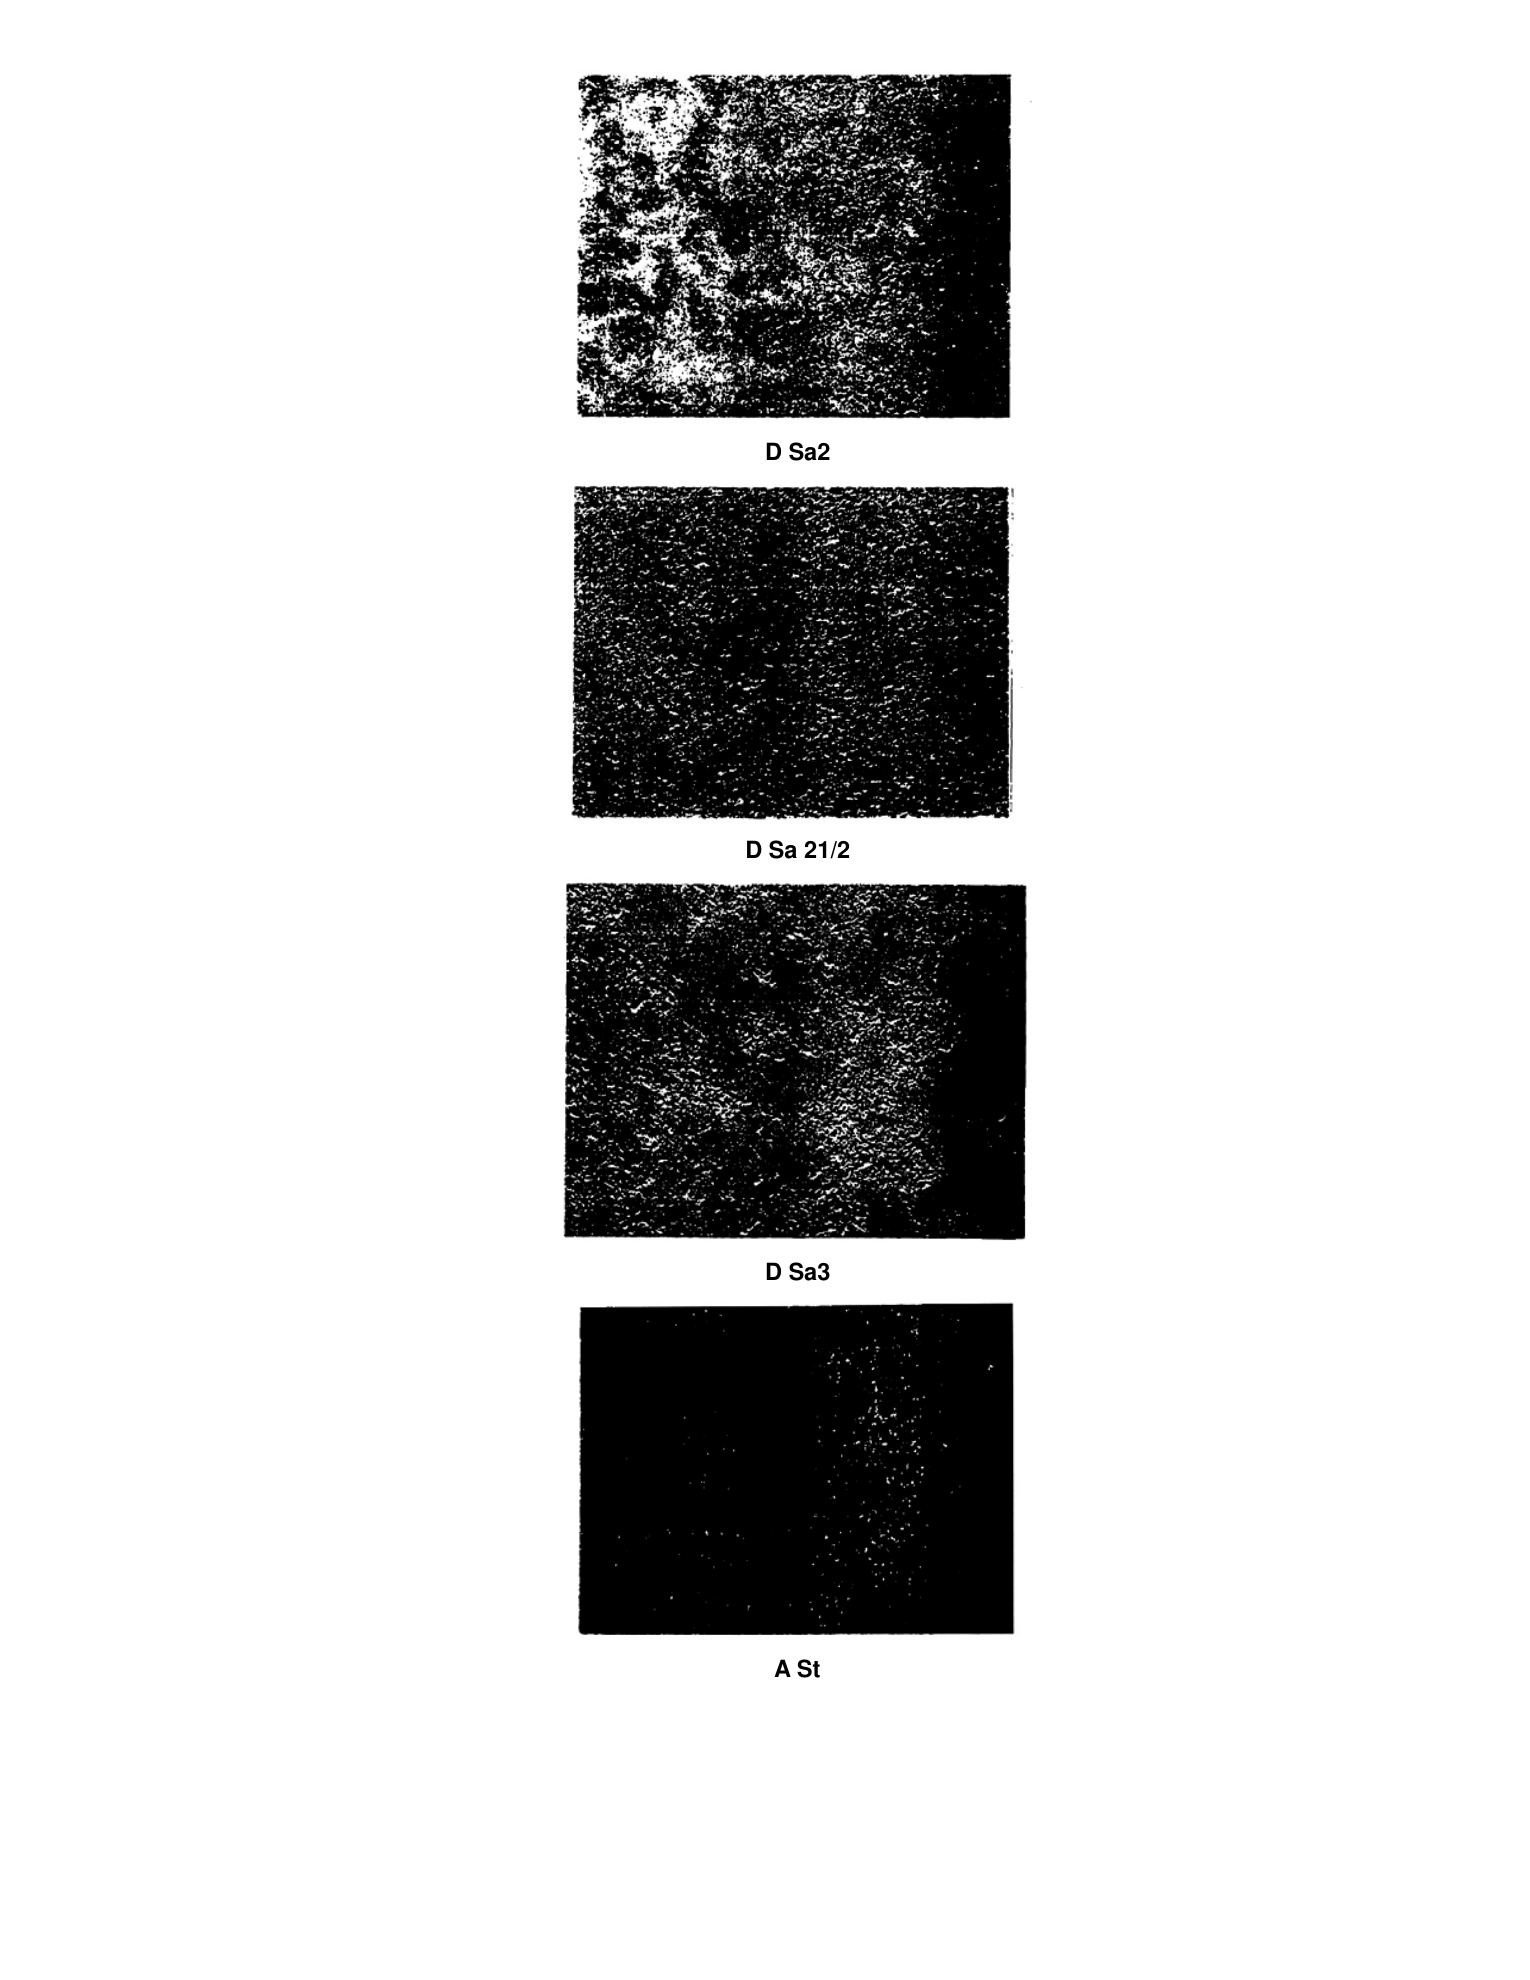
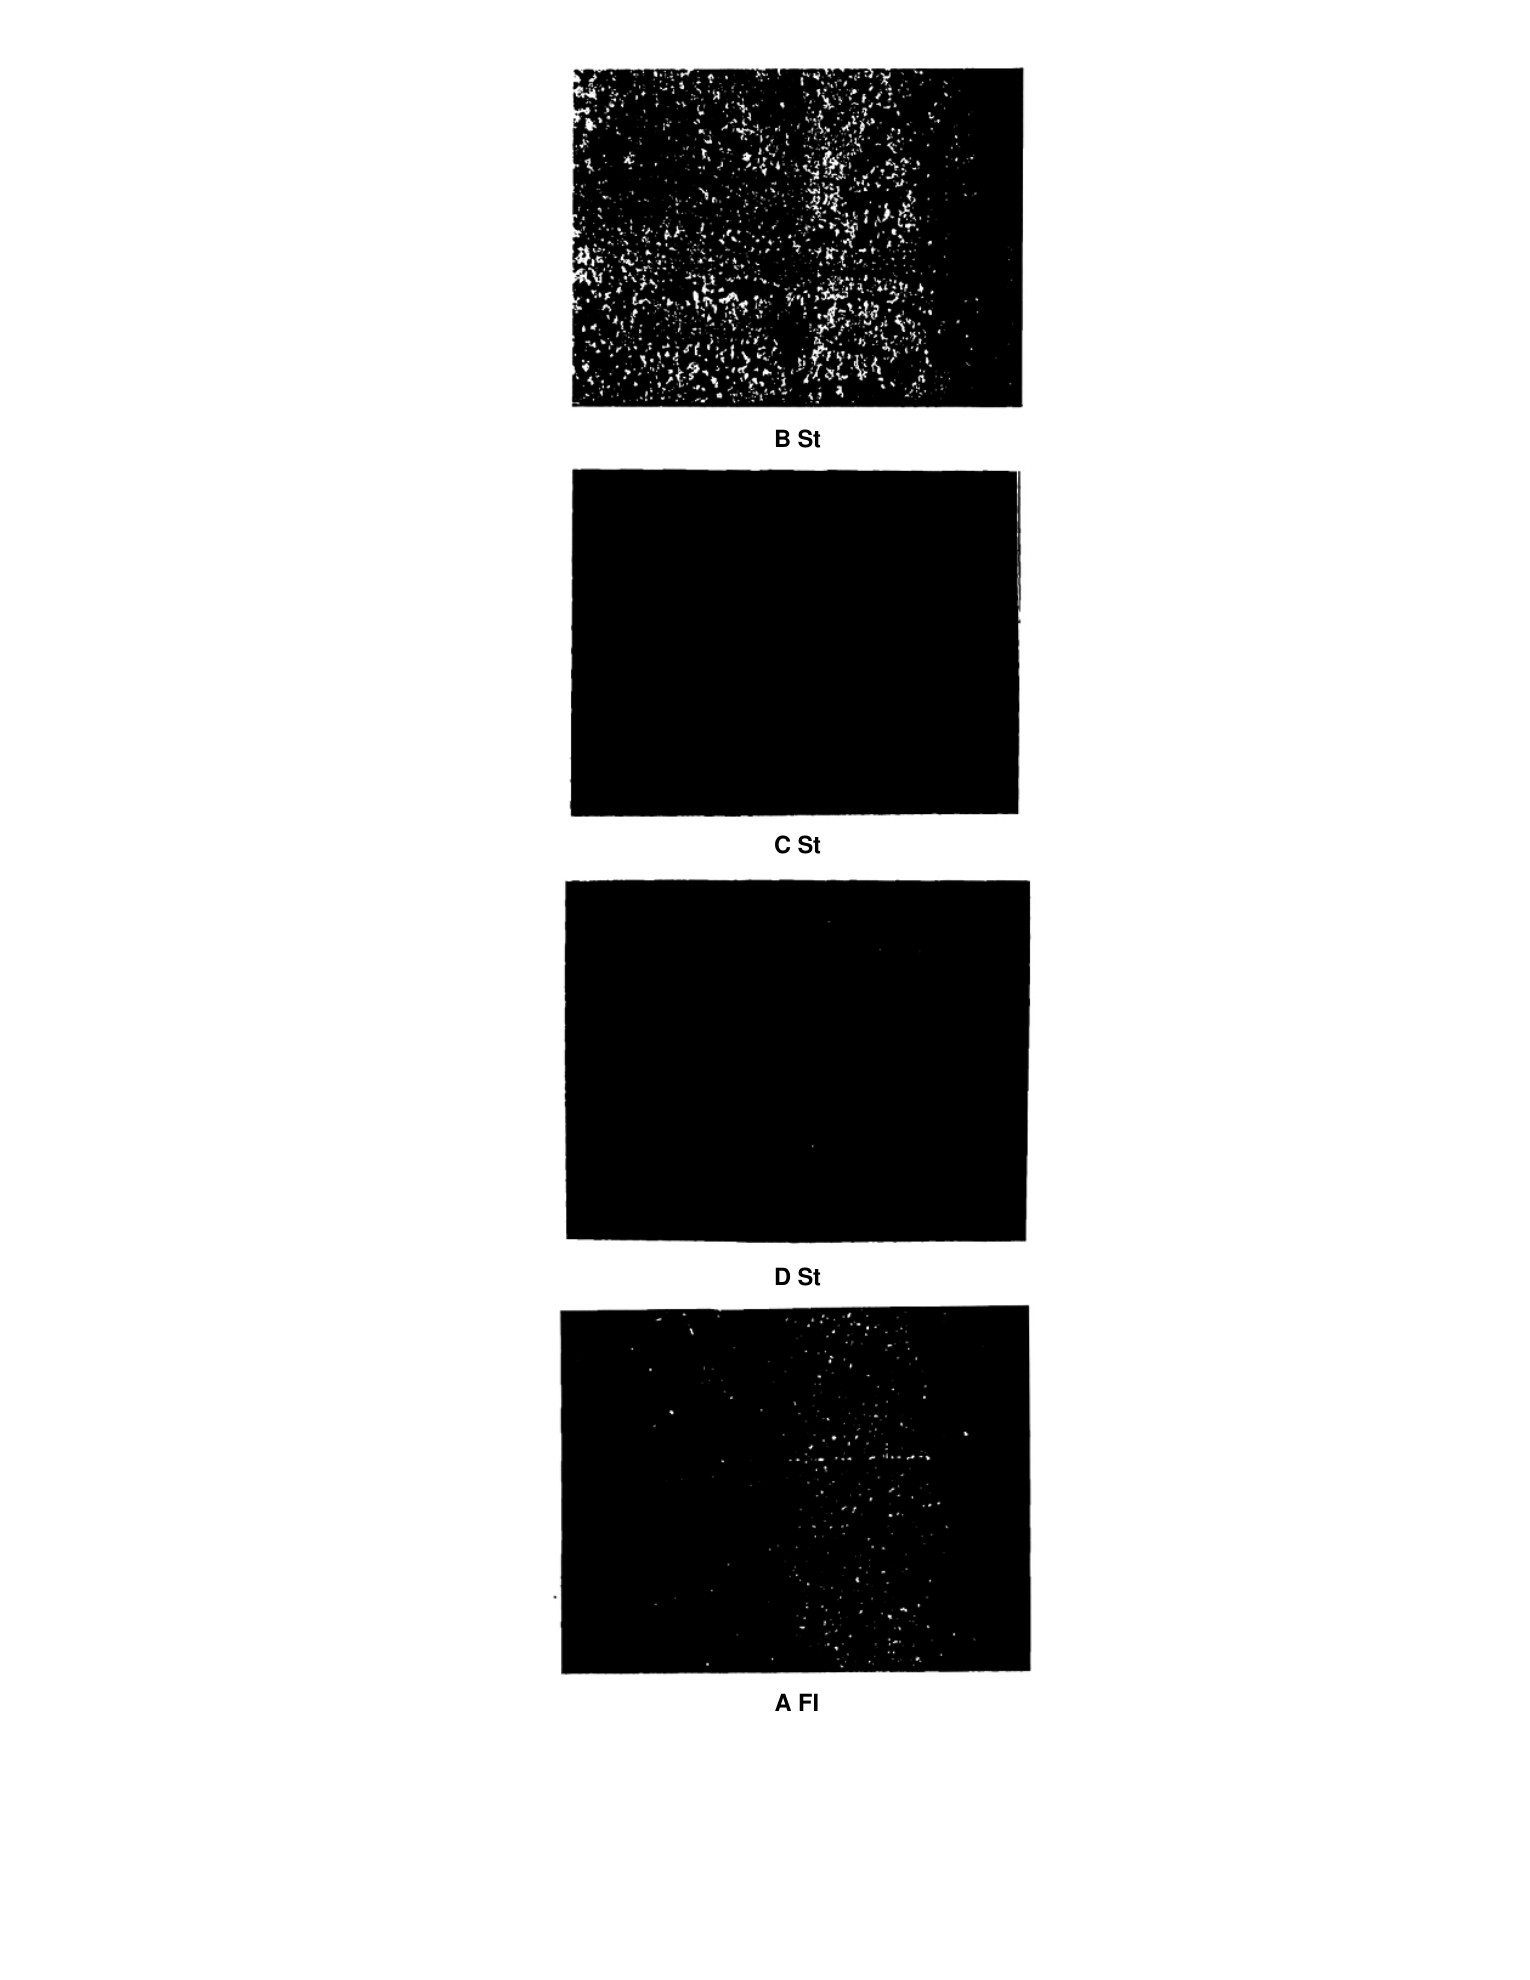
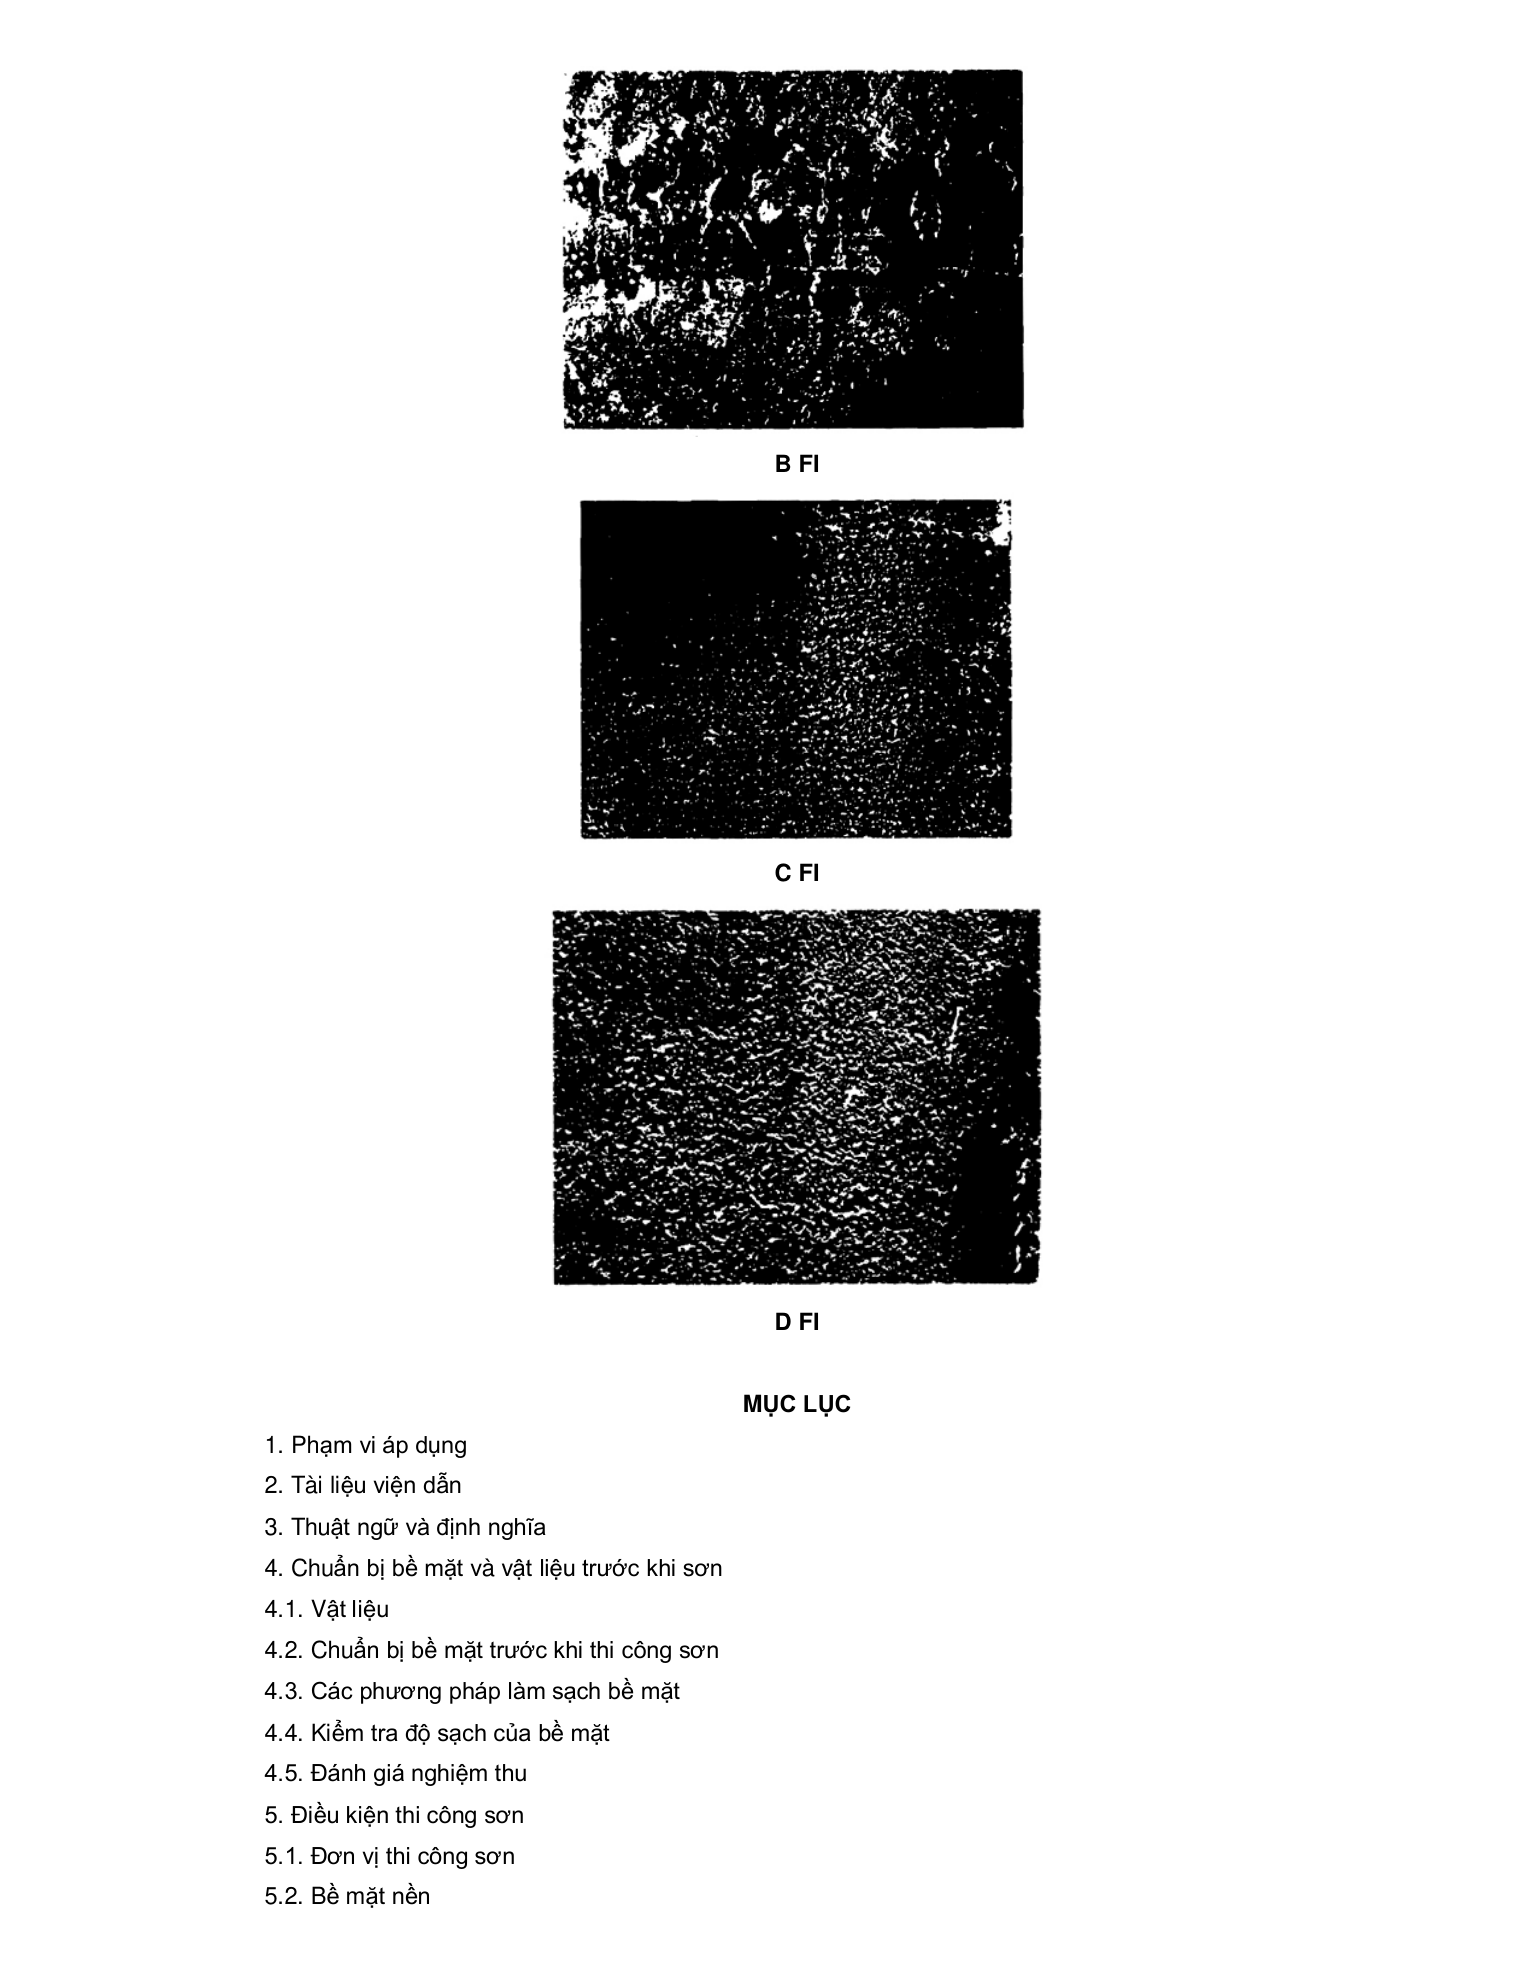
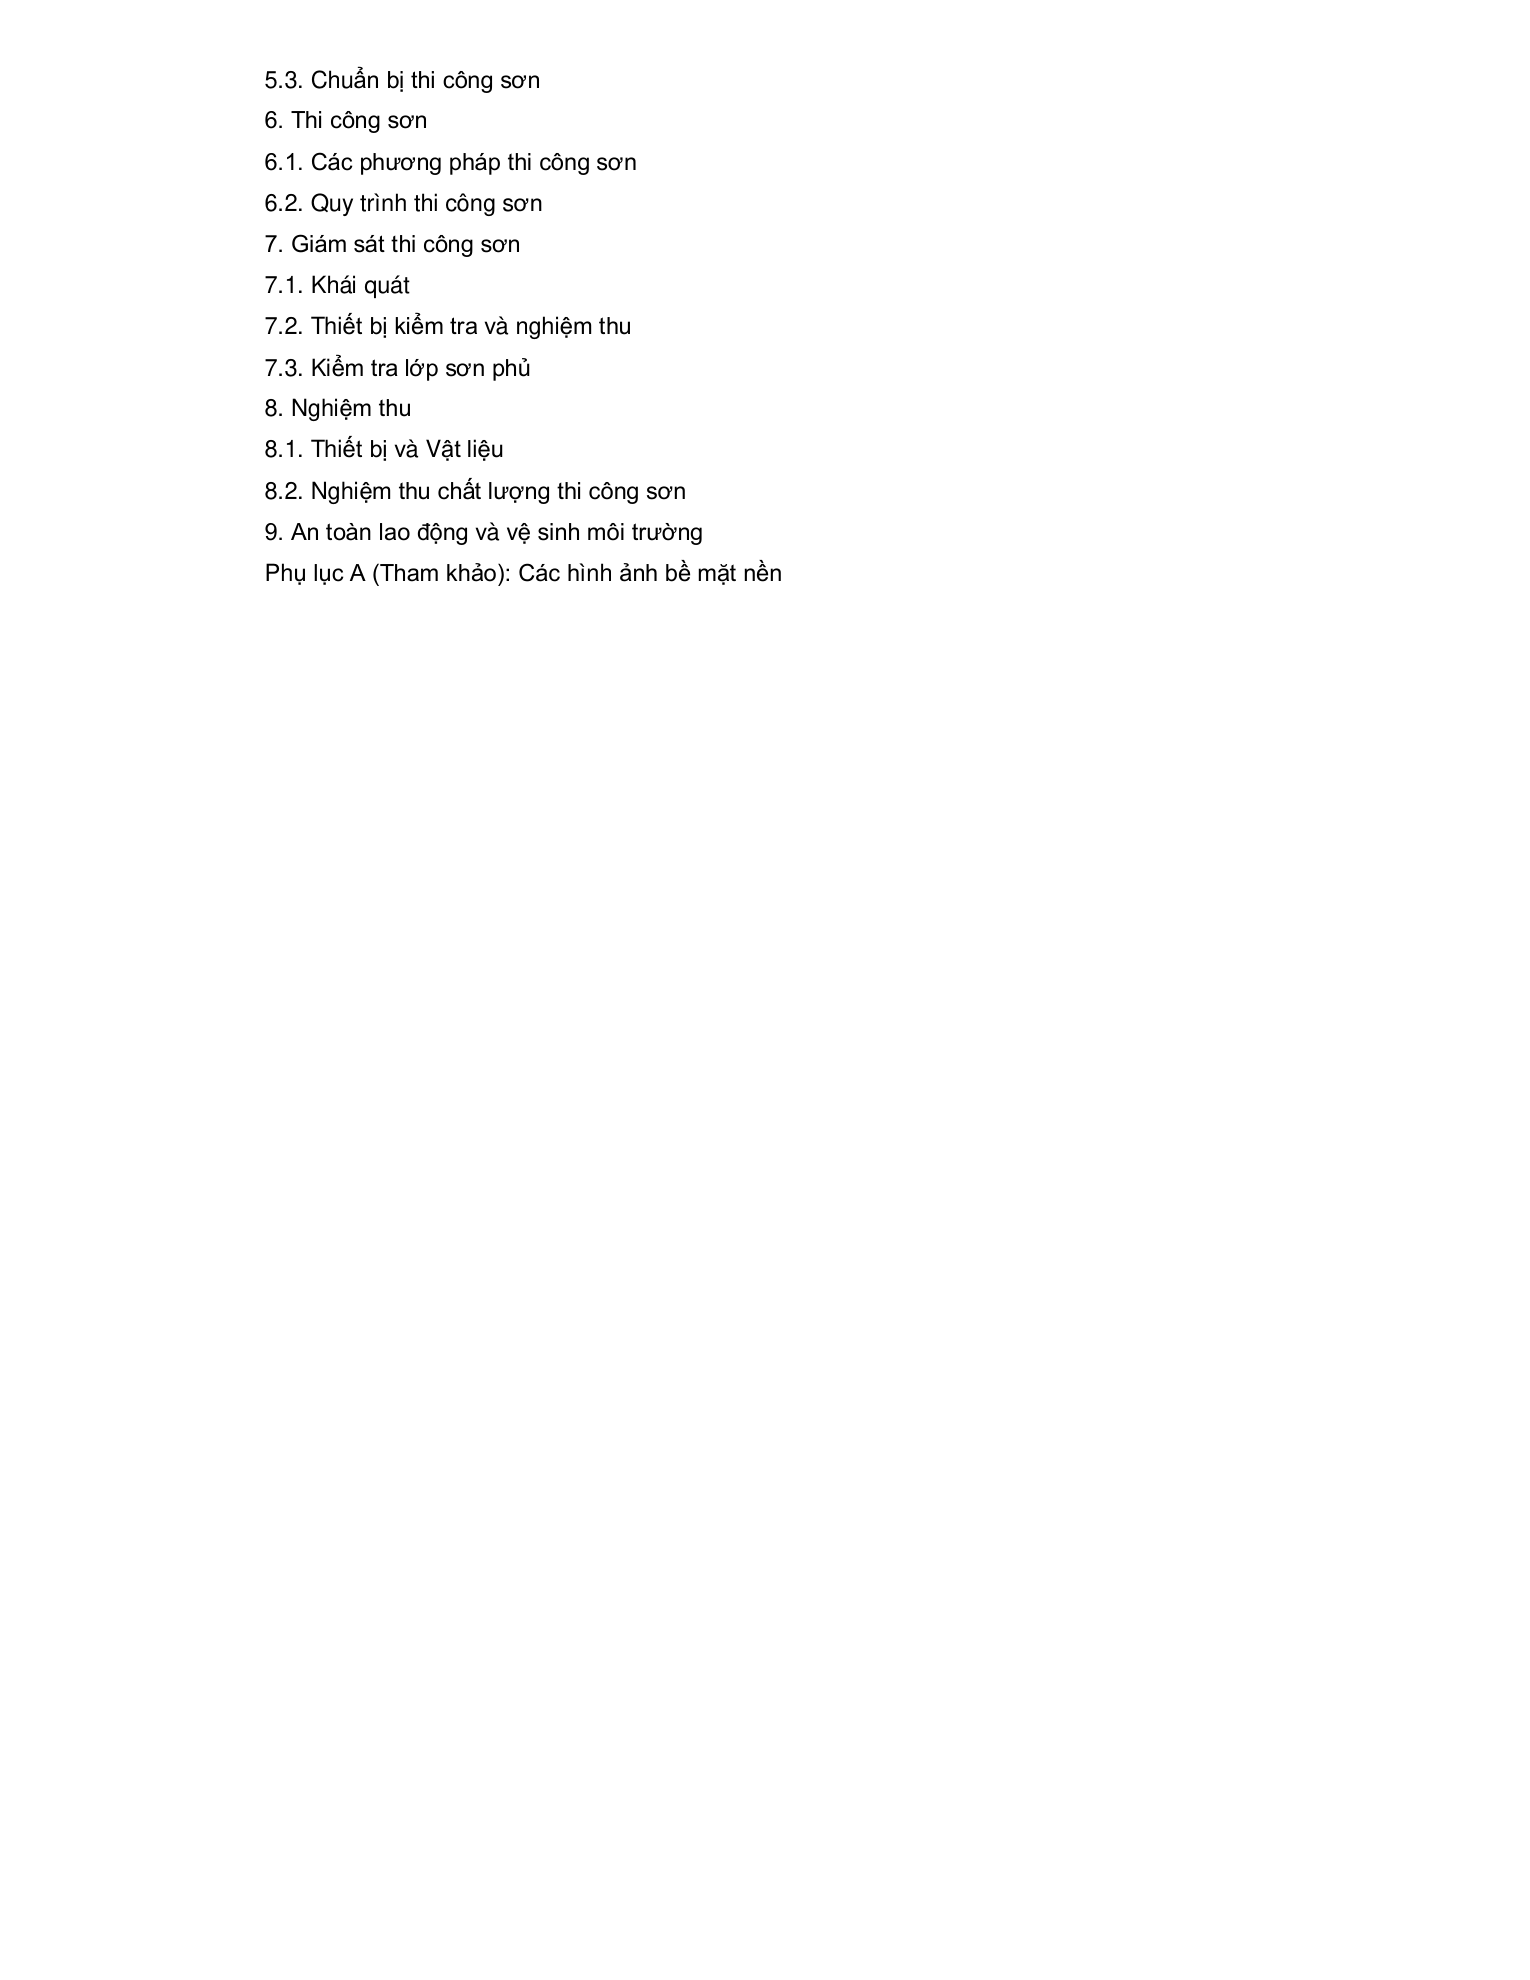
Hình cần đối chiếu: Ảnh mẫu bề mặt nền trong Phụ lục A của nguồn có độ tương phản thấp, nhiều vùng tối. Bản chuyển giữ nguyên ảnh nguồn; cần đối chiếu ảnh mẫu của bản phát hành chuẩn trước khi dùng để đánh giá bề mặt.
1. Phạm vi áp dụng
2. Tài liệu viện dẫn
3. Thuật ngữ và định nghĩa
Khoảng thời gian tối đa mà sơn nhiều thành phần còn sử dụng được sau khi các thành phần đã được trộn với nhau.
4. Chuẩn bị bề mặt và vật liệu trước khi sơn
4.1. Vật liệu
4.1.1. Các vật liệu cần thử nghiệm theo các phương pháp thử tương ứng. Việc lấy mẫu và xử lý mẫu tiếp theo đó phải phù hợp với quy định trong TCVN 8789:2011.
CHÚ THÍCH 1: Bất kỳ chỉ tiêu nào không được kể đến trong bản các chỉ tiêu kỹ thuật của vật liệu sơn mà có thể ảnh hưởng tới điều kiện thi công hoặc chất lượng cuối cùng của công trình đều phải do nhà sản xuất đưa ra.
4.1.2. Bảo quản vật liệu Nhà sản xuất sơn cần phải ghi rõ thời hạn sử dụng của vật liệu trên từng sản phẩm cụ thể. Vật liệu sơn phủ phải được bảo quản ở nhiệt độ trong khoảng từ 3oC đến 40oC, trừ khi có các quy định khác được đưa ra theo chỉ dẫn của nhà sản xuất. Riêng đối với vật liệu sơn phủ hệ nước có thể bị đông cứng khi bảo quản ở nhiệt độ thấp dưới 3 oC. Vật liệu sơn phủ và các loại vật liệu khác liên quan (dung môi, chất đóng rắn…) đều phải được bảo quản ở nơi thông thoáng, tránh xa nguồn gây cháy… Thùng đựng sản phẩm phải đảm bảo kín trong quá trình bảo quản. Các thùng đã dùng một phần phải được đậy kín và đánh dấu cẩn thận. Chúng có thể được sử dụng tiếp nếu không có chỉ dẫn trong dữ liệu kỹ thuật của nhà sản xuất sơn.
4.2. Chuẩn bị bề mặt trước khi thi công sơn
4.2.1. Chuẩn bị bề mặt trước khi sơn là yếu tố quan trọng nhất trong quá trình thi công sơn. Quá trình chuẩn bị bề mặt là quá trình làm sạch các chất bẩn như muối hòa tan, gỉ, dầu mỡ, nước, bụi bẩn, vảy cán thép, lớp sơn cũ bám lỏng lẻo, sinh vật bám bẩn…ra khỏi bề mặt thép với mục đích tạo độ nhám cho bề mặt thép và tăng khả năng bám dính của màng sơn.
4.2.2. Độ gỉ của bề mặt thép được phân thành 4 cấp như sau:
Cấp A: Bề mặt thép đã chớm gỉ nhưng rất ít, tạo nên màu vàng nhạt trên mặt thép.
Cấp B: Bề mặt thép đã bắt đầu bị gỉ đốm và xuất hiện gỉ móng, tạo nên màu vàng sẫm có vết đốm trên bề mặt thép.
Cấp C: Bề mặt thép đã có vảy gỉ, có thể bong được, tạo nên vài vết lõm nhỏ có thể nhìn được bằng mắt thường.
Cấp D: Bề mặt thép đã có nhiều vảy gỉ, xuất hiện nhiều vết lõm nhỏ có thể thấy được dễ dàng bằng mắt thường.
4.2.3. Việc đầu tiên của quá trình chuẩn bị bề mặt là phải tiến hành tẩy sạch dầu mỡ khỏi bề mặt thép. Với những diện tích bị nhiễm bẩn nhỏ, có thể tẩy bằng dung môi (xăng, dầu hỏa) hay dung môi pha sơn. Đối với diện tích bị nhiễm bẩn lớn, phải dùng phương pháp vật lý để phá vỡ trạng thái nhiễm bẩn sau đó dùng chất làm sạch bằng nhũ tương là tốt nhất và cuối cùng phun rửa bằng nước sạch.
4.2.4. Nếu bề mặt bị nhiễm muối hòa tan do môi trường ô nhiễm hay được hình thành từ thép bị gỉ phải tiến hành rửa bề mặt thép bằng nước áp suất cao (áp suất nước ≥ 810,60 kPa), sau đó dùng khí khô để thổi khô bề mặt thép trước khi tiến hành các phương pháp làm sạch bề mặt khác.
4.3. Các phương pháp làm sạch bề mặt
4.3.1. Làm sạch bằng phương pháp thủ công: bao gồm sử dụng bàn chải thép, máy mài hoặc các loại bàn chải khác. Phương pháp này được sử dụng để làm sạch những lớp gỉ nhỏ bám dính lỏng lẻo trên bề mặt thép với diện tích nhỏ hoặc những lớp sơn đã bị giảm chất lượng. Những vị trí khó thi công phải sử dụng phương pháp phun. Trước khi làm sạch bằng phương pháp thủ công, các lớp gỉ nặng phải được làm sạch bằng cách gõ, cạo từng lớp một, các lớp dầu mỡ bụi bẩn nhìn thấy được bằng mắt thường cũng phải được làm sạch. Làm sạch bằng phương pháp thủ công (St) Phương pháp St 1: không phù hợp với bề mặt chuẩn bị thi công sơn. Phương pháp St 2: Làm sạch hoàn toàn bằng dụng cụ sử dụng năng lượng và dụng cụ cầm tay. Bề mặt được làm sạch hết dầu mỡ, bụi bẩn, xỉ, gỉ và các lớp sơn cũ, vật thể lạ dính bám lỏng lẻo trên bề mặt. Xem các hình ảnh B St2; C St2 và D St2 - Phụ lục A Phương pháp St 3: Làm sạch rất kỹ lưỡng bằng các dụng cụ sử dụng năng lượng và dụng cụ cầm tay.
Tương tự như phương pháp St2, nhưng trường hợp này bề mặt được xử lý nhiều hơn, cho kết quả bề mặt sáng bóng. Xem các hình ảnh B St3; C St3 và D St3 - Phụ lục A.
4.3.2. Làm sạch bằng chất mài mòn khô là phương pháp phổ biến nhất và hiệu quả nhất đối với việc làm sạch bề mặt thép. Phương pháp được thực hiện bằng cách phun chất mài mòn với áp lực cao lên bề mặt thép. Thường dùng cát làm chất mài mòn khô. Có thể thay thế cát bằng kim loại hoặc những chất khác như bi thép, đá mạt, xỉ kim loại, hạt mài kim loại.
4.3.2.1. Làm sạch bằng phương pháp thổi (Sa) Làm sạch bề mặt bằng phương pháp thổi được ký hiệu bằng chữ cái "Sa". Trước khi làm sạch bằng phương pháp thổi, các lớp gỉ nặng sẽ bị loại bỏ bằng dụng cụ thông thường. Các chất nhiễm bẩn có thể nhìn thấy được như dầu, mỡ, bụi… cũng cần phải loại bỏ. Sau khi sử dụng phương pháp thổi bề mặt sẽ làm sạch hết các chất bụi bẩn và mảnh vỡ xốp có trên đó.
CHÚ THÍCH 2: Đối với các phương pháp chuẩn bị bề mặt bằng phương pháp thổi bao gồm cả quá trình xử lý bề mặt trước và sau khi tiến hành làm sạch bề mặt bằng phương pháp thổi. Làm sạch bằng phương pháp thổi bao gồm các phương pháp sau:
4.3.2.2. Làm sạch bằng phương pháp thổi nhẹ (Sa1) Bề mặt được làm sạch hết các chất bụi bẩn, dầu, mỡ có thể thấy được bằng mắt thường; cũng như là xỉ, gỉ, sơn cũ và các chất lạ bám dính lỏng lẻo trên bề mặt. Xem các hình ảnh B. Sa 1; C. Sa1 và D Sa1 - Phụ lục A
4.3.2.3. Làm sạch bằng phương pháp thổi vừa phải (Sa 2) Bề mặt được làm sạch hết các loại bụi bẩn, dầu mỡ, nhất là xỉ, gỉ, sơn cũ và các vật lạ. Phần còn lại của các chất nhiễm bẩn này sẽ dính bám vững chắc trên bề mặt. Xem hình ảnh B.Sa2; CSa2 và D. Sa2 - Phụ lục A.
4.3.2.4. Làm sạch bằng phương pháp thổi mạnh (Sa 2 1/2). Bề mặt được loại bỏ hết dầu mỡ, bụi bẩn, xỉ, gỉ và các lớp sơn cũ cũng như các vật thể lạ. Những vết bẩn còn giữ lại trên bề mặt thường ở dạng đốm, nhỏ giọt. Xem các hình ảnh A Sa 2 1/2; B Sa 2 1/2; C Sa 2 1/2; D Sa 2 ½ - Phụ lục A
4.3.2.5. Làm sạch bằng phương pháp thổi để đạt được thép có độ sạch được đánh giá bằng thị giác (Sa 3) Bề mặt được làm sạch hết dầu mỡ, bụi bẩn, xỉ nghiền, gỉ, các lớp sơn cũ và vật thể lạ, bề mặt kim loại có một màu đồng nhất. Xem các hình ảnh A Sa3; B. Sa 3; C Sa 3 và D Sa 3 - Phụ lục A.
4.3.3. Làm sạch bằng chất mài mòn ướt: Để khắc phục nhược điểm của phương pháp làm sạch bề mặt thép bằng phun nước ở áp suất cao người ta đưa thêm chất mài mòn (như cát) vào nước. Đó là phương pháp làm sạch bằng chất mài mòn ướt rất phù hợp với bề mặt thép bị nhiễm bẩn do các muối hòa tan. Hiệu quả hơn nếu phương pháp này được thực hiện bằng cách phun nước áp suất thấp sau đó phun khí nén áp suất cao có chứa cát lên bề mặt thép. Khi kết thúc quá trình làm sạch, trên bề mặt thép hình thành một lớp gỉ màng dạng bột (chủ yếu là ở dạng oxyt sắt). Để khắc phục, phải cho chất ức chế vào nước để ngăn cản sự hình thành lớp gỉ và sử dụng loại sơn lót phù hợp với chất ức chế sử dụng, hoặc trước khi sơn phải làm sạch gỉ tức thời bằng cách thổi khí nhẹ và khô.
4.3.4. Chuẩn bị bề mặt bằng phương pháp sử dụng ngọn lửa (FI) oxy - axetylen hoặc oxy - propan ngang qua bề mặt thép. Hơi nóng đột ngột làm các gỉ nghiền và gỉ vảy bong ra khỏi bề mặt do sự dãn nở không đồng đều giữa lớp vảy gỉ và kim loại. Khi đó dùng bàn chải thép chải sạch gỉ và cuối cùng thổi khí khô làm sạch bề mặt thép lần cuối. Phương pháp này cho phép sử dụng ở bất kỳ giai đoạn nào, mọi nơi mọi chỗ. Có thể sử dụng với bề mặt có độ ẩm tương đối cao và trợ giúp cho bề mặt được khô hơn nhằm tăng tốc độ khô của lớp sơn lót.
CHÚ THÍCH 3: Ngọn lửa không được đưa ngang qua bề mặt quá chậm vì những lớp gỉ không liên kết hoặc các vật lạ bên ngoài bay vào, cũng như những chỗ thép mỏng đã bị hỏng sẽ có nguy cơ gây hỏa hoạn. Không sử dụng cho những bề mặt thép gần với chỗ nối bằng bulong cường độ cao.
4.3.5. Làm sạch bằng axit là phương pháp chuẩn bị bề mặt bằng cách ngâm nhúng thép trong bồn đựng axit sau đó cọ rửa bằng nước sạch. Phương pháp này được áp dụng cho quá trình làm sạch các loại axit, dầu, mỡ, sáp…và các loại nhiễm bẩn khác trên bề mặt kim loại. Áp dụng trực tiếp trong công xưởng, trong những trường hợp không thể áp dụng được các phương pháp khác.
CHÚ THÍCH 4: Phương pháp này phải được thực hiện dưới sự hướng dẫn của các cơ quan chuyên môn.
CHÚ THÍCH 5: Đối với các mối liên kết hàn: Trước khi hàn phải làm sạch bề mặt thép. Sau khi hàn phải tiến hành làm sạch xỉ hàn và các chất lắng khác. Làm nhẵn bề mặt các mối hàn, kiểm tra chất lượng rồi mới tiến hành thiết kế sơn.
4.4. Kiểm tra độ sạch của bề mặt
Để đánh giá nghiệm thu bề mặt thép được làm sạch, phải tuân theo quy định sau: Kiểm tra độ sạch bụi, sơn, gỉ… trên bề mặt thép bằng cách dùng kính lúp có độ phóng đại 6 lần soi trên bề mặt bán thép để quan sát. Nếu không thấy bụi bẩn là đạt yêu cầu. Kiểm tra độ sạch mỡ, dầu bằng cách nhỏ 2-3 giọt xăng lên bề mặt thép đã được làm sạch. Sau thời gian ít nhất 15 s, dùng giấy lọc thấm xăng còn đọng lại trên mặt bản thép. Nhỏ xăng sạch lên mặt giấy lọc cùng loại để kiểm tra. Sau khi hai tờ giấy lọc đã bay hết xăng, nếu màu sắc của hai vết xăng đã bay hơi giống nhau là đạt yêu cầu về độ sạch dầu mỡ. (Xăng dùng kiểm tra phải là xăng sạch, không lẫn tạp chất, không lẫn bẩn…).
4.5. Đánh giá nghiệm thu
Sau khi đã làm sạch một cấu kiện thép cần nghiệm thu ngay để phun sơn chống gỉ bảo vệ thép và ghi lại các kết quả nghiệm thu và nhật ký thi công. Thời gian phun lớp sơn chống gỉ thứ nhất không quá 4 h kể từ khi ngừng phun cát nếu thời tiết khô ráo. Diện tích thi công phải đạt mức độ sạch ≥ 95% theo yêu cầu mới được chấp thuận tiến hành thi công sơn.
5. Điều kiện thi công sơn
5.1. Đơn vị thi công sơn
Đơn vị thi công sử dụng sơn theo yêu cầu của thiết kế và chỉ dẫn kỹ thuật của nhà chế tạo sơn cho từng công trình cầu thép. Cần bố trí các cán bộ có chuyên môn về sơn để theo dõi giám sát chất lượng sơn cho công trình từ khi bắt đầu đến khi kết thúc. Khi tiếp nhận sơn cần nhận đồng bộ các loại sơn (sơn chống gỉ, sơn phủ…), dung môi kèm theo các loại sơn và các phụ gia khác (nếu có).
5.2. Bề mặt nền
Mỗi hệ sơn bảo vệ có một yêu cầu chuẩn bị bề mặt phù hợp, sự chuẩn bị này phụ thuộc vào điều kiện ban đầu. Những yêu cầu tương ứng phải được quy định trong yêu cầu kỹ thuật sơn và phải có khả năng đạt được điều đó. Các phương pháp chuẩn bị bề mặt được mô tả trong 4.2. Bề mặt đã chuẩn bị phải được đánh giá về độ sạch, khi nhìn bằng mắt, độ sạch về hóa học và biến dạng bề mặt, sử dụng các phương pháp đã cho trong 4.3. Những yêu cầu về việc giám sát các công đoạn của thi công sơn, tần suất đánh giá và vị trí của công việc đánh giá phải được thỏa thuận giữa các bên liên quan. Nếu điều kiện bề mặt khác với điều kiện đã mô tả trong yêu cầu kỹ thuật đưa ra thì phải thông báo cho khách hàng. Trừ khi có quy định khác, nhiệt độ bề mặt phải nằm trong điểm sương của môi trường.
5.3. Chuẩn bị thi công sơn
Trước khi thi công sơn phải kiểm tra chất lượng bề mặt thép đã làm sạch và tư vấn giám sát đồng ý mới được tiến hành thi công sơn. Thi công sơn tốt nhất bằng súng phun sơn dưới áp lực của khí nén, áp lực khí cho một đầu súng khoảng 303,98 kPa. Khi thi công sơn cần tuân thủ các điều kiện sau:
Khu vực phun sơn không có bụi bẩn, mặt bằng thoáng khí và cách ly hoàn toàn nguồn lửa.
Bề mặt thép đã được làm sạch theo yêu cầu;
Thời tiết khô ráo, nhiệt độ ngoài trời không nên quá 35oC, độ ẩm không quá 85%.
Không sơn khi thời tiết sắp có mưa hoặc mưa đã hết nhưng không khí còn ẩm ướt.
Không sơn khi có gió mạnh.
Thiết bị phun sơn cần đạt chỉ tiêu kỹ thuật về độ sạch của khí nén và áp lực khí.
- Công nhân thi công sơn cần được huấn luyện về nghiệp vụ sơn và quy trình thi công sơn cầu thép. Các công trình cầu thép xây mới hoặc duy tu bảo dưỡng sơn lại đều phải thực hiện các điều khoản quy định của quy trình thi công sơn. Sau khi sơn xong toàn bộ số lớp sơn chống gỉ cần nghiệm thu đầy đủ các chỉ tiêu kỹ thuật quy định tại
TCVN 8789:2011 (độ bám dính, tổng chiều dày các lớp sơn trên mặt thép), sau đó mới chuyển sang sơn lớp sơn phủ. Đối với cầu thép làm mới, dầm thép chế sửa được sản xuất ở nhà máy, thì cần sơn đủ số lớp sơn chống gỉ và sơn tiếp từ 1 - 2 lớp sơn trung gian, sơn phủ để đảm bảo chống gỉ cho thép trong suốt thời gian thi công lắp ráp dầm thép. Khi công trình cầu thép đã lắp xong, sơn nốt 1 - 2 lớp sơn phủ cuối cùng. Trước khi sơn lớp cuối cùng cần bố khuyết đủ số lớp sơn bị xây xát, làm sạch bề mặt khỏi bụi bẩn và hơi nước, tốt nhất là lau lần cuối bằng dung môi pha sơn để tạo độ bám dính giữa lớp sơn cũ và lớp sơn mới.
CHÚ THÍCH 6: (a) Đối với công trình xây dựng mới mà thời gian thi công kéo dài, dầm thép đã sơn trên một năm mới lắp ráp thì cần phải sơn đủ số lớp sơn theo thiết kế. Sau khi đã lắp xong vẫn phải sơn thêm một lớp cuối cùng. (b) Những đường ống dẫn, hoặc các phụ kiện bằng thép đặt dưới gầm cầu phải sơn hoàn chỉnh trước khi đổ bê tông mặt cầu.
6. Thi công sơn
6.1. Các phương pháp thi công sơn
6.1.1. Phương pháp quét Phương pháp này áp dụng riêng cho các góc, đầu bulông và các góc, các vùng khó tiếp cận để thi công bằng phương pháp khác. Vật liệu sơn có độ nhớt vừa phải.
6.1.2. Phương pháp lăn Các vật liệu sơn có độ nhớt cao và phải có tính chất làm phẳng tốt mới phù hợp với phương pháp này. Loại và cỡ của rulô phải phù hợp với kích thước của dầm thép. Thông thường không nên sử dụng phương pháp lăn cho sơn lót chống ăn mòn.
6.1.3. Phương pháp phun Các phương pháp phun sau đây sử dụng phổ biến: Phun thông thường ở điều kiện không khí có áp suất thấp; Phun trong điều kiện không có không khí; Phun trong điều kiện không khí yếu; Phun tĩnh điện; Độ nhớt của sơn, áp suất phun, loại vòi phun, nhiệt độ của vật liệu sơn; khoảng cách từ đầu vòi phun đến bề mặt cần sơn và góc phun phải được lựa chọn sao cho có thể tạo ra được lớp sơn phủ được liên tục và đồng đều. Khi sử dụng các phương pháp này phải chú ý để tránh bụi phun bay ra xung quanh. Nếu chiều dày màng sơn cần thiết không thể đạt được ở các cạnh, các góc hoặc vùng của kết cấu khó tiếp cận được để thi công thì các vùng đó phải được sơn trước bằng quét chổi, dùng một lớp phủ kiểu sọc hoặc bằng cách phun. Vì vật liệu sơn có xu hướng lắng đọng nên thùng chứa sơn cần được khuấy trộn trước khi sử dụng.
6.1.4. Các phương pháp khác Nếu sử dụng các phương pháp khác ví dụ sơn nóng chảy hoặc băng, dải chống ăn mòn thì phải được thực hiện theo chỉ dẫn của nhà sản xuất.
6.2. Quy trình thi công sơn
6.2.1. Quy trình thi công sơn dung môi và sơn nước
6.2.1.1. Việc thi công sơn hệ dung môi và hệ nước có thể thực hiện bằng các phương pháp khác nhau: phương pháp quét, phương pháp lăn, phương pháp phun.
6.2.1.2. Cần bố trí các cán bộ có chuyên môn về sơn để theo dõi giám sát chất lượng sơn cho công trình từ khi bắt đầu đến khi kết thúc.
6.2.1.3. Khi tiếp nhận sơn cần nhận đồng bộ các loại sơn (sơn lót, sơn phủ…), dung môi kèm theo và các phụ gia khác (nếu có).
Tất cả các vật liệu sơn trên đều ở trạng thái bao bì nguyên bản, có đủ ký mã hiệu hàng hóa, nhà sản xuất, ngày tháng xuất xưởng và kèm theo các phiếu kiểm tra đạt yêu cầu kỹ thuật quy định tại TCVN 8789:2011, cũng như hướng dẫn của nhà sản xuất sơn.
6.2.1.4. Các trường hợp được phép dùng chổi quét sơn:
Mặt thép bị rỗ, nhiều điểm lồi lõm khác nhau;
Các vị trí có mối hàn, các góc cạnh của dầm thép;
Các vùng nối ghép của nhiều bản thép…;
Khi thi công các loại sơn hệ một cấu tử có độ nhớt vừa phải (như sơn dầu), hoặc các loại sơn hệ hai cấu tử (như sơn epoxy). Những vị trí như trên phải dùng chổi quét sơn, quét và miết mạnh tay ngay từ lớp sơn chống gỉ đầu tiên lên mặt thép sao cho sơn được lấp kín các khe hở, sau đó mới tiến hành sơn theo thứ tự từng lớp một.
6.2.1.5. Thi công sơn bằng con lăn chỉ sử dụng ở bề mặt bằng phẳng khi đã tiến hành sơn lớp sơn lót trước khi cần sơn thêm nhiều lớp để đạt độ dày cần thiết. Tuyệt đối không thi công sơn bằng con lăn ở những vị trí góc cạnh, những vị trí có tán đinh bulông.
6.2.1.6. Phương pháp phun: a. Cần có biện pháp che chắn thích hợp để tránh phun bụi sơn rộng quá ra xung quanh. b. Độ nhớt của sơn, áp suất phun, loại vòi phun, nhiệt độ của sơn, khoảng cách đến bề mặt cần phủ, góc phun và tốc độ dịch chuyển vòi phun được lựa chọn để đạt được lớp phủ đồng nhất và liên tục, phù hợp với hướng dẫn của nhà sản xuất sơn. c. Phương pháp phun dọc ngang: đầu tiên phun dọc một lần, sau đó lại phun ngang một lần (hoặc ngược lại) làm cho màng sơn bằng phẳng, đẹp. d. Phương pháp phun dọc song song: dòng phun lần sau nằm lên một nửa dòng phun lần trước, phun một lần bằng hai lần, nâng cao hiệu suất lao động (thường dùng cho bề mặt lớn). e. Trước khi thi công, cần phun thử lên tấm thử nhỏ, kiểm tra trạng thái hạt sơn và độ bằng phẳng của màng sơn. Nếu có khuyết tật, cần điều chỉnh áp suất và độ nhớt sơn. Sau khi kiểm tra đạt yêu cầu, mới bắt đầu phun chính thức. f. Trước khi phun mỗi lớp sơn, toàn bộ các lỗ rỗ trên bề mặt phải được quét kỹ bằng chổi để điền đầy sơn vào những vị trí này. g. Mỗi lớp phun không nên quá dày vì khi bề mặt khô nhưng bên trong chưa khô, hơi nước, dung môi còn lại làm giãn màng sơn, tạo nên các lỗ châm kim.
6.2.1.7. Khi thi công sơn cần tuân thủ các điều kiện thi công tại Điều 5.
6.2.2. Quy trình thi công sơn không chứa dung môi hữu cơ
6.2.2.1. Việc thi công sơn hệ sơn không dung môi có thể thực hiện bằng các phương pháp khác nhau: phương pháp quét, phương pháp lăn, phương pháp phun.
6.2.2.2. Phương pháp quét: phương pháp này thích hợp sơn các bề mặt nhỏ, các góc cạnh, các vị trí khó sơn. Nhúng chổi vào sơn không ngập quá một phần hai độ dài phần chổi sơn. Trước tiên, dùng chổi miết mạnh ngay từ lớp sơn lót đầu tiên sao cho sơn lấp kín các khe hở, lỗ nhỏ, sau đó mới tiến hành sơn theo thứ tự từng lớp một một cách đều đặn, quét phần khó trước, phần dễ sau.
6.2.2.3. Phương pháp lăn: phương pháp lăn phù hợp với việc sơn các bề mặt lớn, phẳng. Phương pháp này không nên áp dụng cho các bề mặt gồ ghề, các cạnh, góc và không áp dụng khi sơn lớp sơn lót đầu tiên.
6.2.2.4. Phương pháp phun:
a) Cần có biện pháp che chắn thích hợp để tránh phun bụi sơn rộng quá ra xung quanh.
b) Độ nhớt của sơn, áp suất phun, loại vòi phun, nhiệt độ của sơn, khoảng cách đến bề mặt cần phủ, góc phun và tốc độ dịch chuyển vòi phun được lựa chọn để đạt được lớp phủ đồng nhất và liên tục, phù hợp với hướng dẫn của nhà sản xuất sơn.
c) Phương pháp phun dọc ngang: đầu tiên phun dọc một lần, sau đó lại phun ngang một lần (hoặc ngược lại) làm cho màng sơn bằng phẳng, đẹp.
d) Phương pháp phun dọc song song: dòng phun lần sau nằm lên một nửa dòng phun lần trước, phun một lần bằng hai lần, nâng cao hiệu suất lao động (thường dùng cho bề mặt lớn).
e) Trước khi thi công, cần phun thử lên tấm thử nhỏ, kiểm tra trạng thái hạt sơn và độ bằng phẳng của màng sơn. Nếu có khuyết tật, cần điều chỉnh áp suất và độ nhớt sơn. Sau khi kiểm tra đạt yêu cầu, mới bắt đầu phun chính thức.
f) Trước khi phun mỗi lớp sơn, toàn bộ các lỗ rỗ trên bề mặt phải được quét kỹ bằng chổi để điền đầy sơn vào những vị trí này.
g) Mỗi lớp phun không nên quá dày vì khi bề mặt khô nhưng bên trong chưa khô, hơi nước, dung môi còn lại làm giãn màng sơn, tạo nên các lỗ châm kim.
6.2.3. Khi sử dụng sơn, cần tuân theo tài liệu kỹ thuật của nhà sản xuất và yêu cầu kỹ thuật đối với công tác sơn: khuấy trộn (đối với một số loại sơn dễ sa lắng, tiếp tục khuấy đều theo chu kỳ trong suốt quá trình thi công để không cho bột màu lắng xuống đáy thùng), điều chỉnh độ nhớt, thời hạn làm việc của sơn, khoảng thời gian chờ giữa các lớp, thời gian từ khi thi công lớp sơn cuối cùng đến lúc sử dụng hoặc vận chuyển, lắp dựng (lớp sơn cần đủ cứng để tránh hư hỏng).
6.2.4. Mỗi lớp cần được thi công càng đều càng tốt và không được để sót lại bất kỳ vùng nào.
6.2.5. Để đạt được chiều dày màng khô yêu cầu và tránh tạo ra các khu vực có chiều dày quá mức, cần định kỳ kiểm tra màng sơn ướt trong quá trình thi công.
6.2.6. Khuyết tật trong bất cứ lớp sơn nào cần được sửa chữa trước khi thi công lớp kế tiếp.
6.2.7. Rửa sạch thiết bị thi công sơn khi kết thúc công việc hay khi chuyển sang thi công loại sơn khác.
7. Giám sát thi công sơn
7.1. Khái quát
Việc thi công sơn phải được giám sát trong tất cả các giai đoạn. Việc giám sát phải được thực hiện bởi những người có kinh nghiệm và năng lực chuyên môn phù hợp. Nhà thầu phải tự chịu trách nhiệm thực hiện công việc giám sát này. Khi sử dụng những vật liệu sơn phủ mà nhà thầu chưa từng sử dụng, nhà thầu phải xin ý kiến tư vấn của nhà sản xuất các vật liệu sơn phủ đó. Mức độ giám sát sẽ phụ thuộc vào loại và tầm quan trọng của dự án, độ khó của công việc và điều kiện địa hình, phụ thuộc vào loại lớp phủ và tuổi thọ phục vụ dự kiến. Việc giám sát này đòi hỏi kiến thức và kinh nghiệm về kỹ thuật phù hợp.
7.2. Thiết bị kiểm tra và thí nghiệm
Nhà thầu phải có các thiết bị kiểm tra trong tình trạng hoạt động tốt để tự kiểm tra chất lượng công việc, bao gồm: ẩm kế, nhiệt kế, thiết bị đo chiều dày màng sơn, máy đo độ bám dính. Thiết bị phải kèm theo chỉ dẫn sử dụng của nhà sản xuất. Thiết bị sử dụng phải được kiểm định đúng thời hạn và đạt độ chính xác theo yêu cầu kỹ thuật của các chỉ tiêu cần kiểm tra.
7.3. Kiểm tra lớp sơn phủ
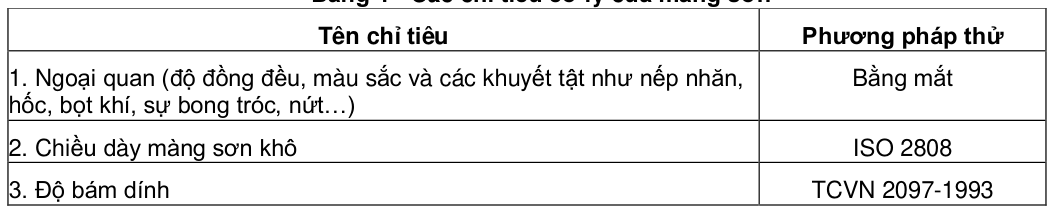
Sau khi thi công sơn, cần tiến hành kiểm tra các chỉ tiêu sau.
Bảng 1 - Các chỉ tiêu cơ lý của màng sơn
8. Nghiệm thu
8.1. Vật liệu và thiết bị
Việc nghiệm thu vật liệu cần thực hiện: Kiểm tra độ nhớt của sơn trước khi thi công (TCVN 2092:2008), pha khuấy sơn theo chỉ dẫn của nhà sản xuất. Việc nghiệm thu thiết bị cần thực hiện: Kiểm tra độ sạch, áp lực khí nén và thao tác sơn.
8.2. Nghiệm thu chất lượng thi công sơn
- Kiểm tra thời gian khô của sơn, thời gian sơn giữa các lớp sơn theo nhà sản xuất quy định.
- Kiểm tra độ dày và độ bám dính của các lớp sơn chống gỉ (trước khi sơn lớp sơn phủ) và của toàn bộ các lớp sơn (sau khi kết thúc sơn phủ). (TCVN 2097:1993).
- Kiểm tra độ phủ của sơn trên các góc cạnh, đầu bulông, khe tiếp giáp nhiều lớp thép và các khuyết tật khác để hướng dẫn cho người thi công thực hiện đúng công nghệ do nhà sản xuất quy định.
8.3. Thi công sơn cầu thép được thực hiện theo nhiều giai đoạn. Mỗi giai đoạn cần đánh giá chất
lượng sơn và ghi vào hồ sơ thi công.
- Giai đoạn thi công ở nhà máy. Cần có phiếu đánh giá chất lượng trong đó thể hiện đầy đủ các loại sơn sử dụng, chỉ tiêu kỹ thuật của sơn (độ dính bám, chiều dày các lớp sơn), thời gian và thời tiết thi công…
- Giai đoạn thi công tại hiện trường. Sản phẩm sơn gồm 2 phần: Sơn toàn bộ các bán nút, sơn bổ khuyết các vết xước và sơn phủ các lớp sơn cuối cùng cho toàn bộ dầm thép. Tất cả các dữ liệu đều được ghi lại.
8.4. Thi công sơn duy tu đối với cầu thép cũ nếu sơn lại toàn bộ thì nghiệm thu chất lượng thi công
sơn giống như sơn dầm thép mới. Nếu sơn vá từng phần, hỏng đâu sửa đó thì kiểm tra chất lượng sơn theo các hạng mục như sau:
Tên chi tiết sơn lại.
Mức độ sạch gỉ: % diện tích.
Loại sơn sử dụng:
- Sơn chống gỉ: Ký mã hiệu; số lớp.
- Sơn trung gian: Ký mã hiệu; số lớp.
- Sơn phủ: Ký mã hiệu; số lớp.
Độ bám dính của sơn trên thép.
Chiều dày tổng thể của các lớp sơn. Sơn chống gỉ. Sơn trung gian. Sơn phủ. Các kết quả kiểm tra đều có ghi nhận của người giám sát, đơn vị thầu và tư vấn giám sát công trình.
9. An toàn lao động và bảo vệ môi trường
9.1. Tất cả mọi hoạt động ảnh hưởng tới sức khỏe và sinh mạng con người phải được bảo đảm an
toàn tuyệt đối. Nghiêm cấm công tác sơn khi chưa có biện pháp an toàn.
9.2. Khi tiếp xúc với hóa chất gây ăn mòn, bắt buộc phải có găng tay cao su.
9.3. Khi tiếp xúc với hóa chất và vật liệu sơn, cần làm nơi thông thoáng, có khẩu trang. Trường hợp
làm lâu dài thì phải thay ca, có biện pháp thông gió khi thi công.
9.4. Khi làm việc liên quan đến sơn nhất thiết phải có kính trắng bảo vệ mắt, có quần áo bảo hộ lao
động.
9.5. Khi sơn bắn vào mắt cần đưa tới bệnh viện trạm xá gần nhất, trường hợp xa bệnh xá phải rửa
ngay mắt bằng nước sạch sau đó nhỏ dung dịch nước muối sinh lý (NaCl 9‰) và chuyển đi bệnh viện chuyên ngành.
9.6. Khi sơn rơi vào da phải nhanh chóng lau sạch bằng giẻ khi sơn còn ướt; sau đó rửa sạch bằng
xà phòng. Trường hợp để quên hoặc không kịp thời lau có thể làm sạch bằng cách thấm giẻ vào dung môi pha sơn vắt khô lau đến khi hết sơn, sau đó rửa lại bằng xà phòng.
9.7. Khi làm việc với dung môi dễ cháy nổ, cần tuyệt đối đề phòng cháy nổ. Kho chứa sơn và dung
môi phải tuyệt đối tránh xa nguồn lửa.
9.8. Nơi để sơn và dung môi phải có các vật liệu thiết bị chữa cháy như cát, xẻng, bình chữa cháy đề
phòng hỏa hoạn. Các thùng phải có nắp không để hơi dung môi rò rỉ. Khi có hỏa hoạn cần phải cắt ngay cầu dao điện. Dùng bình chữa cháy, cát dập tắt ngay ngọn lửa không để xảy ra cháy nổ và lây lan sang nơi khác. Báo ngay với cơ quan phòng cháy chữa cháy nếu đám cháy có nguy cơ lan rộng.
9.9. Kiểm tra thiết bị phun cát, bình khử, van an toàn, có khả năng đảm bảo an toàn khi hoạt động.
Công việc này phải do cơ quan chuyên ngành kiểm tra và cấp giấy kiểm định. Nghiêm cấm sử dụng máy cũ mà không được sự chấp nhận của cơ quan có trách nhiệm.
9.10. Công việc vận hành máy phun cát phải là người được hướng dẫn tỉ mỉ đã qua tập sự.
9.11. Người sử dụng thiết bị phun cát phải được trang bị thiết bị bảo hộ riêng theo quy định về an toàn
lao động như kính, mũ, khẩu trang…
9.12. Khi thi công trên dầm thép cao phải có dây bảo hiểm, lưới đỡ, giàn giáo phải được chuẩn bị
chắc chắn đúng như thiết kế. Có lưới dầy chắc và vải bạt PP không cho sơn rơi xuống phương tiện và người qua lại.
Phụ lục A