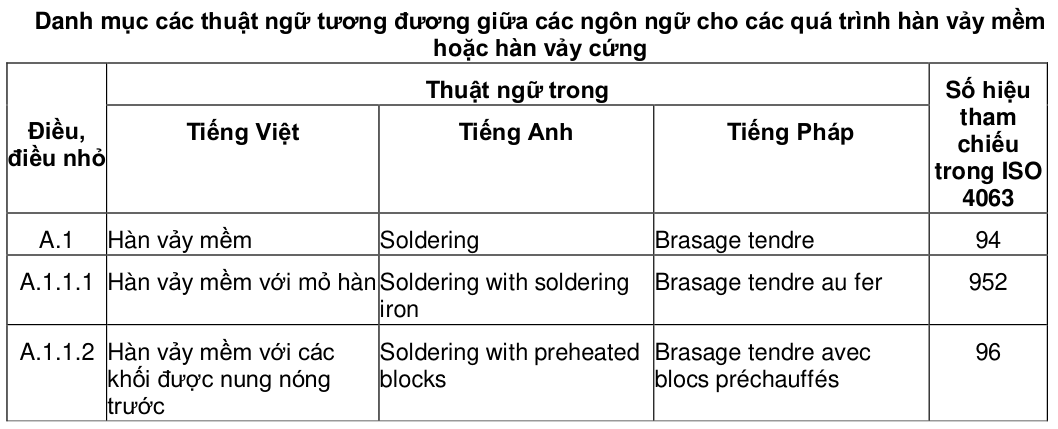
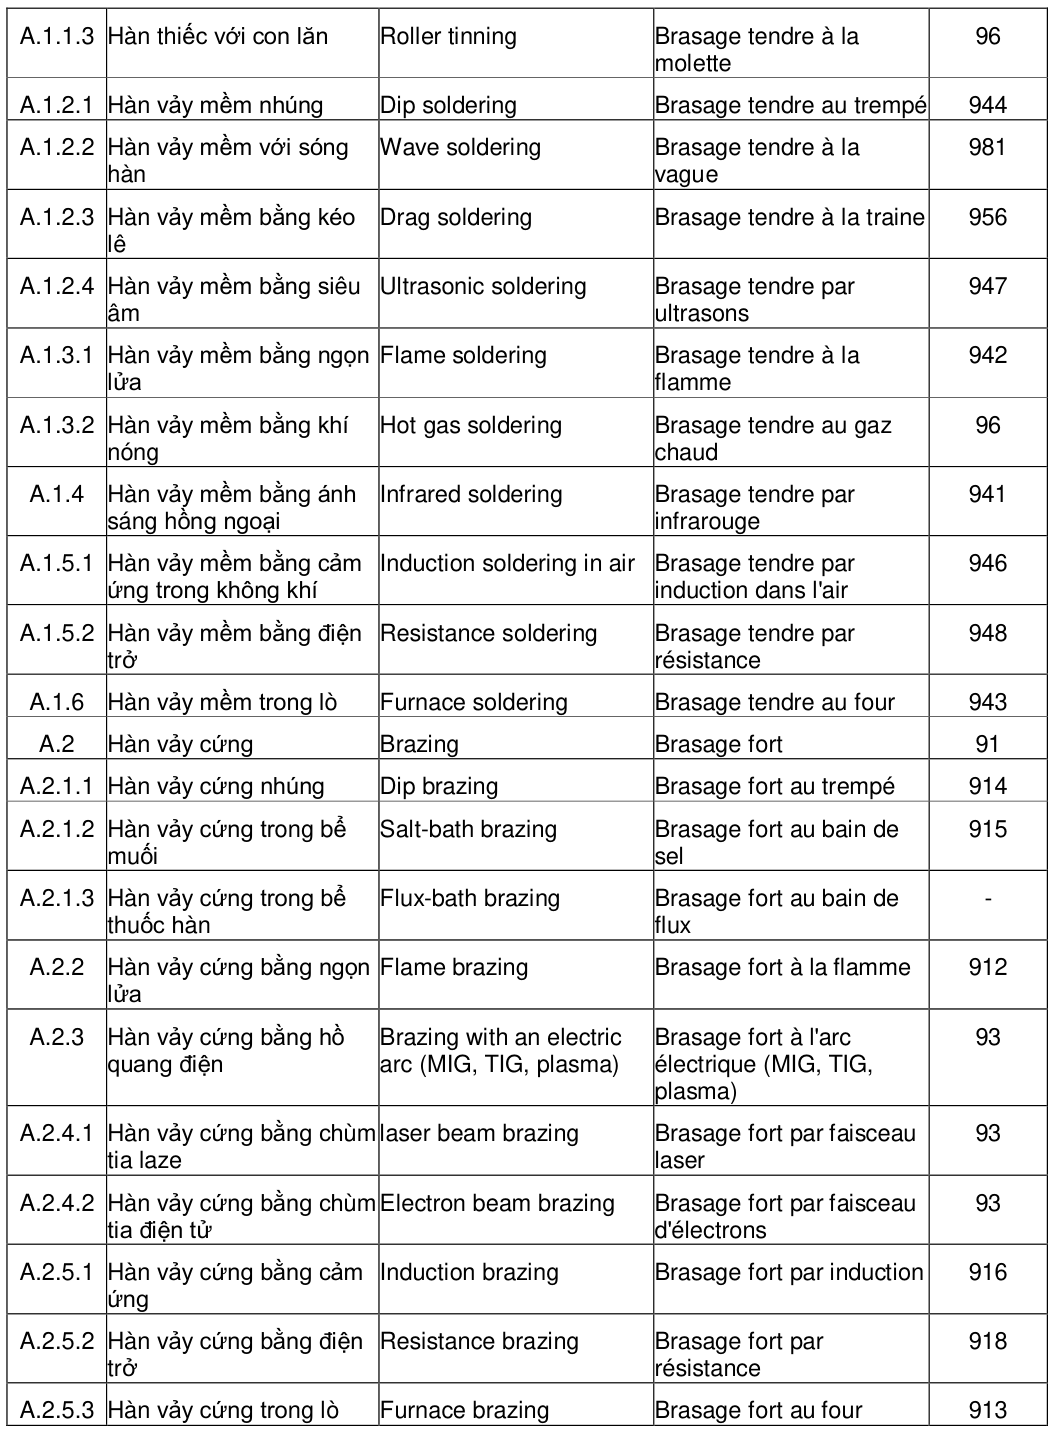
TCVN 5017-2:2010 — Hàn và các quá trình liên quan - Từ vựng - Phần 2: Các quá trình hàn vảy mềm, hàn vảy cứng và các thuật ngữ liên quan
Trạng thái: Bản chuyển từ PDF trong kho Drive, đang hậu kiểm. Bảng, hình và trang có ký hiệu/bố cục phức tạp giữ bằng ảnh từ PDF; nội dung trong ảnh chưa tìm kiếm hoặc chỉnh sửa như văn bản được. Chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.
Hồ sơ VSQI ghi còn hiệu lực (A); tra cứu ngày 13/10/2026.
Danh mục tiêu chuẩn cùng lĩnh vực.
Nguồn đối chiếu: PDF là bản dàn lại; chưa đối chiếu độc lập toàn bộ với bản phát hành chuẩn.

ISO 857-2 : 2005 HÀN VÀ CÁC QUÁ TRÌNH LIÊN QUAN - TỪ VỰNG - PHẦN 2: CÁC QUÁ TRÌNH HÀN VẢY MỀM, HÀN VẢY CỨNG VÀ CÁC THUẬT NGỮ LIÊN QUAN Welding and allied processes - Vocabulary - Part 2: Soldering and brazing processes and related terms
Lời nói đầu
TCVN 5017-2 : 2010 hoàn toàn tương đương với ISO 857-2 : 2005. TCNV 5017-2 : 2010 do Ban kỹ thuật tiêu chuẩn quốc gia TCVN/TC 44 Quá trình hàn biên soạn, Tổng cục Tiêu chuẩn Đo lường Chất lượng đề nghị, Bộ Khoa học và Công nghệ công bố.
TCVN 5017-2 : 2010 (ISO 857) Hàn và các quá trình liên quan - Từ vựng bao gồm 2 phần:
- Phần 1 (ISO 857-1 : 1998): Các quá trình hàn kim loại.
- Phần 2 (ISO 857-2 : 2005): Các quá trình hàn vảy mềm, hàn vảy cứng và các thuật ngữ liên quan. HÀN VÀ CÁC QUÁ TRÌNH LIÊN QUAN - TỪ VỰNG - PHẦN 2: CÁC QUÁ TRÌNH HÀN VẢY MỀM, HÀN VẢY CỨNG VÀ CÁC THUẬT NGỮ LIÊN QUAN Welding and allied processes - Vocabulary - Part 2: Soldering and brazing processes and related terms
1. Phạm vi áp dụng
Tiêu chuẩn này quy định các thuật ngữ, định nghĩa dùng cho các quá trình hàn vảy mềm (hàn bằng kim loại điền đầy dễ chảy) và hàn vảy cứng (hàn bằng kim loại điền đầy khó chảy).
2. Tài liệu viện dẫn
Các tài liệu viện dẫn sau rất cần thiết cho việc áp dụng tiêu chuẩn này. Đối với các tài liệu viện dẫn ghi năm công bố thì áp dụng phiên bản được nêu. Đối với các tài liệu viện dẫn không ghi năm công bố thì áp dụng phiên bản mới nhất, bao gồm cả các sửa đổi, bổ sung (nếu có). ISO 4063 Hàn và các quá trình liên quan - Danh mục các quá trình và số hiệu tham chiếu.
3. Thuật ngữ và định nghĩa
3.1. Hàn vảy mềm/hàn vảy cứng
Các quá trình liên kết trong đó vật liệu điền đầy nóng chảy được dùng có nhiệt độ nóng chảy thấp hơn nhiệt độ nóng chảy của vật liệu cơ bản, nó thấm ướt vào các bề mặt của vật liệu cơ bản được đốt nóng và trong quá trình hoặc sau khi đốt nóng, được hút vào (hoặc, nếu được đặt vào trước thì được giữ lại) trong khe hở hẹp giữa các chi tiết được nối với nhau.
CHÚ THÍCH 1: Các quá trình này thường được thực hiện với kim loại nhưng cũng có thể được thực hiện với các vật liệu phi kim loại. Vật liệu điền đầy luôn có thành phần hóa học khác với thành phần hóa học của các chi tiết được nối với nhau.
CHÚ THÍCH 2: Nếu quá trình được thực hiện không có lực hút mao dẫn thì đó thường là quá trình hàn bằng kim loại điền đầy khó chảy (hàn vảy cứng).
3.1.1. Hàn vảy mềm Quá trình liên kết sử dụng kim loại điền đầy có nhiệt độ nóng chảy không lớn hơn 450 oC.
3.1.2. Hàn vảy cứng Quá trình liên kết sử dụng kim loại điền đầy có nhiệt độ nóng chảy lớn hơn 450 oC.
3.1.3. Phủ Làm lắng đọng một lớp hoặc các lớp vật liệu trên một bề mặt để đạt được các tính chất và/hoặc kích thước mong muốn.
3.1.4. Rải kim loại điền đầy và điền đầy khe hở
3.1.4.1. Thấm ướt Rải và làm bám dính một lớp mỏng liên tục của kim loại điền đầy nóng chảy trên các bề mặt của các chi tiết được nối với nhau.
3.1.4.2. Bóc lớp kim loại điền đầy Tách lớp vật liệu điền đầy đông kết mặc dù đã được rải trên các bề mặt của các chi tiết được nối với nhau nhưng đã không tạo ra được sự liên kết tốt do việc làm sạch hoặc phủ thuốc hàn không đạt yêu cầu.
3.1.4.3. Đường kim loại nóng chảy Quãng đường mà kim loại điền đầy nóng chảy trong mối nối hàn.
3.1.4.4. Lực hút mao dẫn Lực gây ra bởi sức căng bề mặt để hút kim loại điền đầy nóng chảy vào trong rãnh giữa các chi tiết được nối với nhau, ngay cả khi có trọng lực.
3.1.4.5. Quá trình liên kết Quá trình trong đó sự liên kết được tạo thành giữa pha lỏng của kim loại điền đầy và kim loại cơ bản ở trạng thái rắn do phản ứng về luyện kim.
3.2. Vật liệu cho hàn vảy mềm hoặc hàn vảy cứng
3.2.1. Kim loại điền đầy Kim loại được bổ sung thêm các mối hàn vảy mềm hoặc hàn vảy cứng có thể có dạng dây, đệm, bột, bột nhão v.v…
3.2.2. Thuốc hàn Vật liệu phi kim loại, khi được nung chảy sẽ thúc đẩy sự thấm ướt bằng cách loại bỏ khỏi các bề mặt được nối với nhau các màng oxi hoặc các màng có hại khác đang tồn tại và ngăn ngừa sự hình thành lại các màng này trong quá trình hàn.
3.2.3. Chất kết dính Chất được dùng để liên kết các kim loại điền đầy và/hoặc thuốc hàn ở dạng bột hoặc bột nhão để có thể phết lên mối nối như bột nhão hoặc được đúc thành các dạng kim loại điền đầy.
3.2.4. Cữ chặn trong hàn vảy mềm và hàn vảy cứng Chất dùng để ngăn cản sự rải rộng ra không mong muốn của kim loại điền đầy nóng chảy.
3.2.5. Vật liệu cơ bản Vật liệu được hàn bằng hàn vảy cứng hoặc hàn vảy mềm.
3.2.6. Môi trường bảo vệ cho hàn vảy mềm hoặc hàn vảy cứng. Môi trường khí hoặc chân không xung quanh một chi tiết để loại bỏ các màng oxit hoặc các màng có hại khác trên các bề mặt được nối với nhau hoặc để ngăn ngừa sự hình thành của các màng này trên các bề mặt đã được làm sạch từ trước.
3.2.6.1. Môi trường khí khử oxit Khi khử các oxit do áp lực cao của nó đối với oxy.
3.2.6.2. Môi trường khí trơ Khí ngăn ngừa sự tạo thành các oxit trong quá trình hàn vảy mềm hàn vảy cứng.
3.2.6.3. Chân không Môi trường có áp suất đủ thấp để ngăn ngừa sự tạo thành các oxit đến mức có khả năng thỏa mãn để hàn vảy mềm hoặc hàn vảy cứng do áp suất riêng phần thấp của khí dư.
CHÚ THÍCH: Vì chân không chỉ có thể khử được oxit ở mức rất hạn chế cho nên việc làm sạch ban đầu cho các bề mặt được thấm ướt là rất quan trọng.
3.3. Các điều kiện của quá trình hàn
3.3.1. Các nhiệt độ đặc trưng
3.3.1.1. Phạm vi nhiệt độ nung chảy của kim loại điền đầy Phạm vi nhiệt độ từ lúc bắt đầu nung chảy (nhiệt độ pha rắn) tới khi chảy lỏng hoàn toàn (nhiệt độ pha lỏng).
CHÚ THÍCH: Một số kim loại điền đầy có một điểm nóng chảy thay vì một phạm vi nóng chảy.
3.3.1.2. Nhiệt độ hàn vảy mềm hoặc hàn vảy cứng Nhiệt độ tại mối nối kim loại điền đầy thấm ướt bề mặt hoặc khi pha lỏng được tạo thành bởi sự khuyếch tán ở vùng ranh giới của mối nối và có đủ lưu lượng vật liệu.
CHÚ THÍCH: Đối với một số kim loại điền đầy, nhiệt độ này ở dưới nhiệt độ pha lỏng của kim loại điền đầy.
3.3.1.3. Nhiệt độ cân bằng Nhiệt độ nung nóng trước Nhiệt độ tại đó các chi tiết nối với nhau được giữ sao cho chúng được nung nóng một cách đồng đều.
CHÚ THÍCH: Nhiệt độ này thấp hơn nhiệt độ pha rắn của kim loại điền đầy.
3.3.1.4. Phạm vi nhiệt độ hiệu dụng Phạm vi nhiệt độ hiệu quả đối với thuốc hàn hoặc môi trường bảo vệ.
3.3.2. Thời gian đặc trưng
3.3.2.1. Thời gian hàn vảy mềm hoặc hàn vảy cứng Khoảng thời gian cho chu trình hàn vảy mềm hoặc hàn vảy cứng.
3.3.2.2. Thời gian nung nóng Thời gian để đạt tới nhiệt độ hàn vảy mềm hoặc hàn vảy cứng.
CHÚ THÍCH: Thời gian này bao gồm thời gian cân bằng (thời gian nung nóng trước) và cũng có thể bao gồm các thời gian khác, ví dụ, thời gian khử khí.
3.3.2.3. Thời gian cân bằng Thời gian nung nóng trước Thời gian mà các chi tiết được hàn vảy mềm hoặc hàn vảy cứng giữ ở nhiệt độ cân bằng/nung nóng trước.
3.3.2.4. Thời gian duy trì Thời gian mà mối nối được giữ ở nhiệt độ hàn vảy mềm hoặc hàn vảy cứng.
3.3.2.5. Thời gian làm nguội Thời gian mà mối nối nguội đi từ nhiệt độ hàn vảy mềm hoặc hàn vảy cứng đến nhiệt độ môi trường xung quanh.
CHÚ THÍCH: Thời gian này có thể bao gồm thời gian cần thiết cho xử lý nhiệt sau hàn của các chi tiết được hàn vảy mềm hoặc hàn vảy cứng.
3.3.2.6. Thời gian tổng Thời gian bao gồm thời gian nung nóng, thời gian duy trì và thời gian làm nguội.
3.3.2.7. Thời gian hiệu dụng Khoảng thời gian mà thuốc hàn duy trì được hiệu quả trong quá trình hàn vảy mềm hoặc hàn vảy cứng.
CHÚ THÍCH: Thời gian này phụ thuộc vào quy trình hàn được sử dụng.
3.4. Dạng hình học của hàn vảy mềm hoặc hàn vảy cứng
3.4.1. Mối liên kết giáp mép (khít) Mối liên kết (mối nối) trong đó khe hở được điền đầy kim loại, điền đầy chủ yếu bằng tác động mao dẫn, nghĩa là một mối liên kết giáp mép hoặc một mối liên kết chồn giữa các mặt mút song song của các chi tiết được hàn vảy mềm hoặc hàn vảy cứng.
CHÚ THÍCH 1: Xem các Hình 1 và Hình 2.
CHÚ THÍCH 2: Chiều rộng và chiều dài của phần chồng lên nhau xác định diện tích trên đó các chi tiết sẽ được liên kết với nhau.
CHÚ THÍCH 3: Đối với hàn vảy mềm/hàn vảy cứng có bức xạ và hàn vảy mềm/hàn vảy cứng có hồ quang điện thì cũng có thể tạo các kiểu liên kết hỗn hợp, nghĩa là mối hàn giáp mép tại cạnh (mép) được nâng lên hoặc mối hàn giáp mép tại mối liên kết chồng.
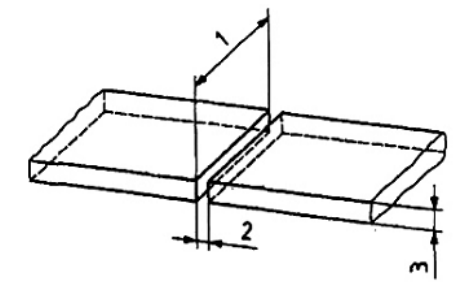
CHÚ DẪN: 1. Chiều dài mối nối 2. Chiều rộng mối liên kết khít (khe hở mối liên kết) 3. Chiều dài chi tiết Hình 1 - Mối liên kết giáp mép khít
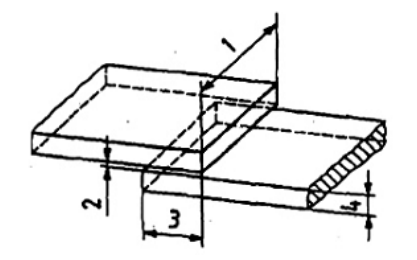
CHÚ DẪN: 1. Chiều dài mối liên kết 2. Chiều rộng mối liên kết khít (khe hở mối liên kết) 3. Chiều dài chồng (lên nhau) 4. Chiều dài chi tiết Hình 2 - Mối liên kết chồng
3.4.2. Mối liên kết hở Mối liên kết trong đó khe hở được điền đầy kim loại điền đầy bằng trọng lực.
CHÚ THÍCH 1: Xem hình 3, giới thiệu hai chi tiết có các mặt mút song song được chuẩn bị cho hàn vảy mềm hoặc hàn vảy cứng.
CHÚ THÍCH 2: Quá trình này thường được quy định cho hàn vảy cứng.
CHÚ THÍCH 3: Đối với hàn vảy mềm/hàn vảy cứng có các bức xạ và hàn vảy mềm/hàn vảy cứng có hồ quang điện thì cũng có thể có các kiểu liên kết hỗn hợp, nghĩa là mối hàn giáp mép tại cạnh (mép) được nâng lên hoặc mối hàn giáp mép tại mối liên kết chồng.
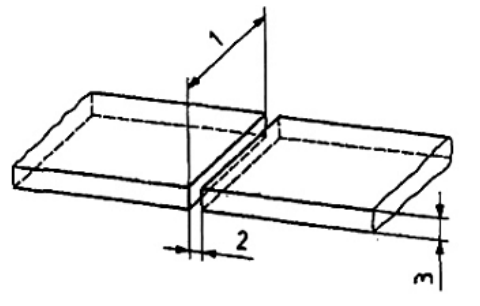
CHÚ DẪN: 1. Chiều dài mối liên kết hở 2. Chiều rộng mối liên kết hở (khe hở mối liên kết) 3. Chiều dày chi tiết Hình 3 - Mối liên kết giáp mép hở (mối liên kết giáp mép vuông)
3.4.3. Khe hở mối hàn vảy mềm hoặc hàn vảy cứng
Khe hở hẹp, chủ yếu là song song giữa các chi tiết được hàn vảy mềm hoặc hàn vảy cứng, được đo ở nhiệt độ phòng.
3.4.4. Khe hở lắp ráp Khe hở hẹp, chủ yếu là song song giữa các chi tiết được hàn vảy mềm hoặc hàn vảy cứng, được đo ở nhiệt độ phòng.
3.5. Các cụm hàn vảy mềm/hàn vảy cứng
Các thuật ngữ liên quan đến các cụm hàn vảy mềm/hàn vảy cứng được minh họa trên các Hình 4 và Hình 5.
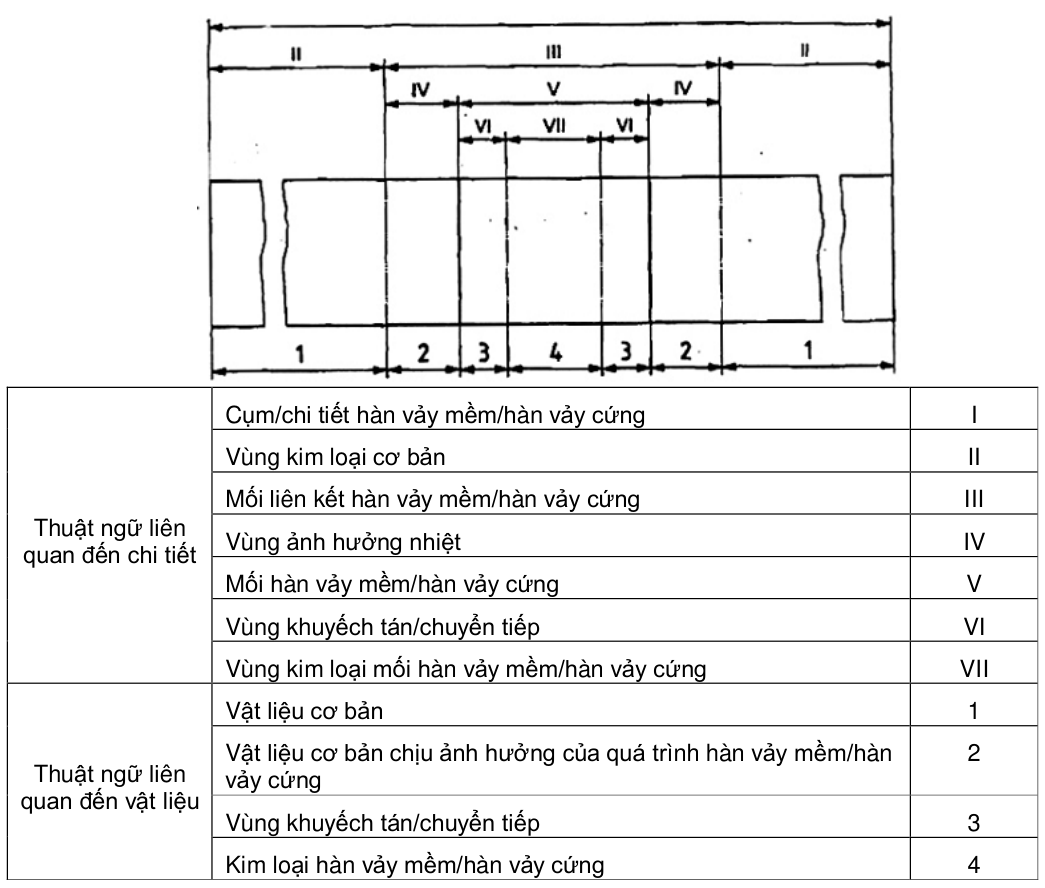
Hình 4 - Thuật ngữ liên quan đến các chi tiết và vật liệu trong các cụm hàn vảy mềm/hàn vảy cứng
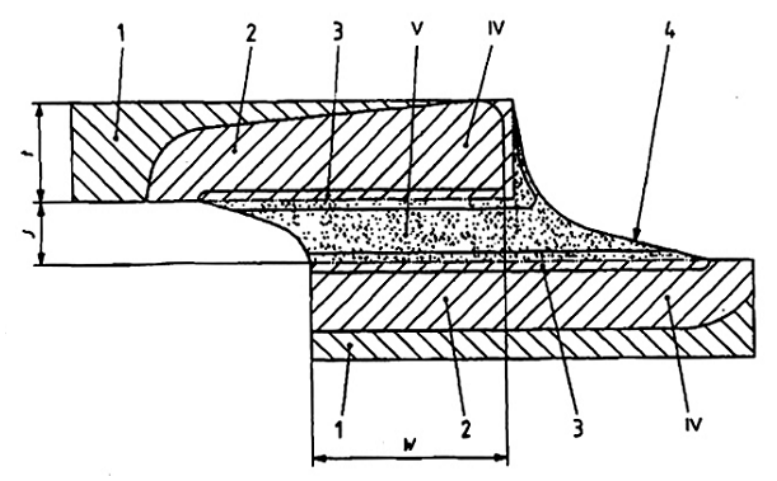
CHÚ DẪN: Vật liệu 1. Vật liệu cơ bản
- Vật liệu cơ bản chịu ảnh hưởng của quá trình hàn vảy mềm/hàn vảy cứng 3. Vùng khuyếch tán/chuyển tiếp 4. Kim loại mối hàn vảy mềm/hàn vảy cứng Cụm hàn IV Vùng ảnh hưởng nhiệt V Mối hàn vảy mềm/hàn vảy cứng Kích thước t Chiều dài chi tiết J Chiều rộng hiệu dụng của mối liên kết W Chiều dài phần chồng lên nhau Hình 5 - Sơ đồ của mối liên kết hàn vảy mềm/hàn vảy cứng
3.5.1. Cụm hàn
3.5.1.1. Cụm hàn vảy mềm hoặc hàn vảy cứng Cụm hàn được tạo thành bởi hai hoặc nhiều chi tiết hàn vảy mềm hoặc hàn vảy cứng với nhau.
CHÚ THÍCH: Một cụm hàn sau đó có thể trở thành một chi tiết thành phần của một cụm hàn khác lớn hơn.
3.5.1.2. Mối hàn vảy mềm/hàn vảy cứng Một khu vực (miền) của mối liên kết gồm có vật liệu của mối hàn vảy mềm/hàn vảy cứng và các vùng khuyếch tán/chuyển tiếp.
3.5.1.3. Vùng ảnh hưởng nhiệt Vùng các vật liệu cơ bản chịu ảnh hưởng của quá trình hàn vảy mềm/hàn vảy cứng.
3.5.2. Vật liệu
3.5.2.1. Vật liệu cơ bản chịu ảnh hưởng của quá trình hàn vảy mềm/hàn vảy cứng Vật liệu có các tính chất khác với tính chất của vật liệu cơ bản do ảnh hưởng của quá trình hàn vảy mềm/hàn vảy cứng.
3.5.2.2. Vùng khuyếch tán Vùng chuyển tiếp Các lớp (vật liệu) được tạo thành trong quá trình hàn vảy mềm hoặc hàn vảy cứng có thành phần hóa học khác với thành phần của vật liệu cơ bản và của kim loại mới hàn vảy mềm hoặc hàn vảy cứng.
3.5.2.3. Kim loại mối hàn vảy mềm hoặc hàn vảy cứng Kim loại được tạo thành bởi quá trình hàn vảy mềm hoặc hàn vảy cứng.
CHÚ THÍCH 1: Vì kim loại điền đầy đã được nung chảy cho nên thành phần hóa học của nó có thể thay đổi do các phản ứng với vật liệu cơ bản.
3.6. Các quá trình hàn vảy mềm/hàn vảy cứng
3.6.1. Hàn vảy mềm hoặc hàn vảy cứng bằng tay Hàn vảy mềm hoặc hàn vảy cứng trong đó tất cả các thao tác hàn được thực hiện bằng tay.
3.6.2. Hàn vảy mềm hoặc hàn vảy cứng được cơ khí hóa Hàn vảy mềm hoặc hàn vảy cứng trong đó tất cả các thao tác chính, trừ các thao tác xử lý chi tiết, được thực hiện bằng máy.
3.6.3. Hàn vảy mềm hoặc hàn vảy cứng tự động Hàn vảy mềm hoặc hàn vảy cứng trong đó tất cả các thao tác, bao gồm tất cả các thao tác phụ như thay chi tiết đều được thực hiện một cách tự động.
3.6.4. Hàn vảy mềm hoặc hàn vảy cứng với kim loại điền đầy Quá trình hàn trong đó các chi tiết được nung nóng tới nhiệt độ hàn vảy mềm hoặc hàn vảy cứng trong vùng mối liên kết, và kim loại điền đầy được nung lên tới điểm nóng chảy chủ yếu bằng tiếp xúc với các chi tiết được hàn vảy mềm hoặc hàn vảy cứng.
3.6.5. Hàn vảy mềm hoặc hàn vảy cứng với kim loại điền đầy được chèn vào các bề mặt hàn
Quá trình hàn trong đó kim loại điền đầy được đặt trong cùng liên kết trước khi nung nóng, và sau đó được nung nóng tới nhiệt độ hàn vảy mềm hoặc hàn vảy cứng cùng với các chi tiết được hàn vảy mềm hoặc hàn vảy cứng.
3.6.6. Hàn vảy mềm hoặc hàn vảy cứng nhúng nóng Quá trình hàn trong đó các chi tiết hàn vảy mềm hoặc hàn vảy cứng được được nhúng trong bể muối nóng chảy, thuốc hàn nóng chảy hoặc hàn bằng kim loại điền đầy nóng chảy.
3.6.7. Hàn vảy mềm hoặc hàn vảy cứng với các chi tiết được phủ kim loại điền đầy Quá trình hàn trong đó kim loại điền đầy được thoa lên bằng cách phủ (ví dụ như mạ, phủ bằng điện hoặc kết tủa hơi kim loại) trước khi hàn vảy mềm/hàn vảy cứng.
Phụ lục A
(Tham khảo) Mô tả các quá trình hàn dựa trên nguồn năng lượng (Các số liệu trong ngoặc đơn liên quan đến ISO 4063)
A.1. Hàn vảy mềm
A.1.1. Hàn vảy mềm đối với môi trường chất rắn cung cấp nhiệt
A.1.1.1. Hàn vảy mềm với mỏ hàn (952) Xem Hình A.1. Nung nóng điểm hàn vảy mềm và nung chảy kim loại điền đầy bằng một mỏ hàn vận hành bằng tay hoặc cơ khí. Sử dụng một mỏ hàn có công suất nhiệt, hình dạng và đầu mút thích hợp cho điểm hàn vảy mềm. Cả hai chi tiết được liên kết và kim loại điền đầy được nung tới nhiệt độ hàn vảy mềm/hàn vảy cứng cùng với việc sử dụng thuốc hàn ở dạng tách biệt hoặc ở dạng kim loại điền đầy có lõi thuốc hàn.
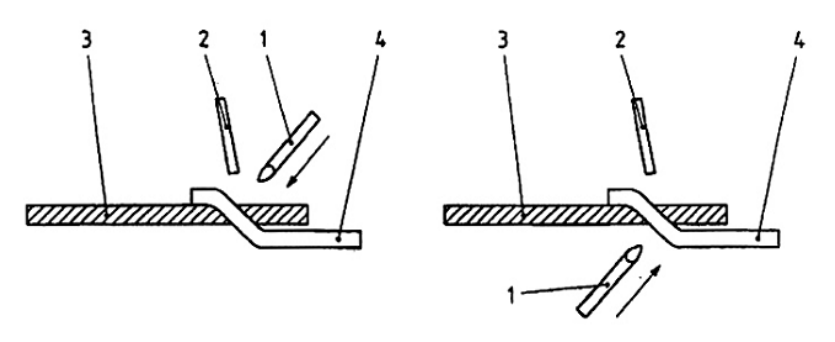
CHÚ DẪN: 1. Đầu mỏ than 2. Kim loại hàn có lõi thuốc 3. Bảng mạch in 4. Dây dẫn Hình A.1 - Ví dụ về hàn vảy mềm đối với mỏ hàn (bảng mạch in)
A.1.1.2. Hàn vảy mềm với các khối được nung nóng trước (96) Các chi tiết được nung tới nhiệt độ hàn vảy mềm bằng nhiệt từ một khối được nung nóng (ví dụ, một tấm được nung nóng). Kim loại điền đầy thường được sử dụng ở dạng kim loại điền đầy có lõi thuốc hàn hoặc ở dạng dây đặc. Trong trường hợp sử dụng dây đặc thì thuốc hàn được đưa vào mối liên kết từ trước. Quá trình hàn này rất quan trọng đối với hàn vảy mềm các chi tiết dày với cả chi tiết tấm (lá) kim loại.
A.1.1.3. Hàn thiếc với con lăn (96) Xem Hình A.2. Bề mặt được đốt nóng bằng một con lăn quay trong kim loại điền đầy lỏng và được thấm ướt với kim loại điền đầy. Thuốc hàn được đưa vào bề mặt từ trước. Như vậy kim loại hàn được tạo ra để chảy tràn trên bề mặt.
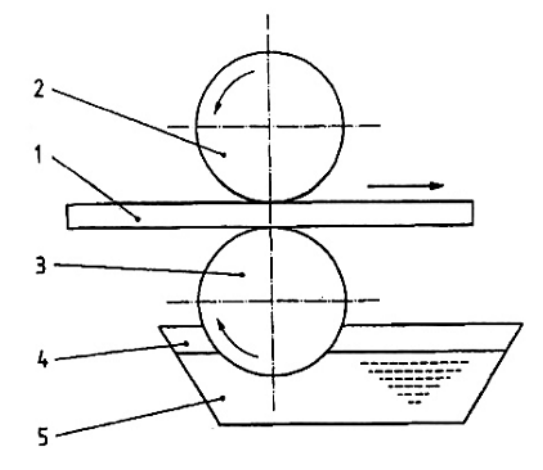
CHÚ DẪN: 1. Chi tiết phẳng (ví dụ, bảng mạch in) 2. Con lăn đối 3. Con lăn hàn 4. Lớp muối để bảo vệ kim loại điền đầy trong bể 5. Bể kim loại điền đầy Hình A.2 - Hàn thiếc với con lăn
A.1.2. Hàn vảy mềm với các chất lỏng
A.1.2.1. Hàn vảy mềm nhúng (944) Xem Hình A.3. Các chi tiết được hàn bằng cách nhúng một trong bể kim loại điền đầy lỏng. Các chi tiết được thấm ướt thuốc hàn trước khi nhúng. Tốc độ nhúng được lựa chọn sao cho vừa đủ cao để đảm bảo rằng mỗi chi tiết đạt tới nhiệt độ hàn vảy mềm trong quá trình nhúng. Một dấu hiệu nhìn thấy được của yêu cầu này là sự xuất hiện của một mặt lõm tại mặt phân cách giữa bề mặt kim loại điền đầy và chi tiết. Chi tiết được hàn vảy mềm có thể ở trạng thái nguội hoặc được đốt nóng trước khi nhúng.
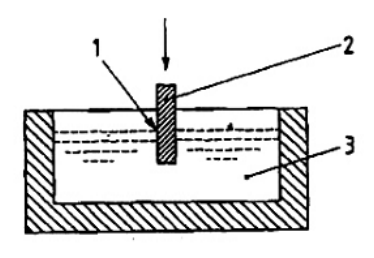
CHÚ DẪN: 1. Mặt khum dương (bề mặt lõm); 2. Chi tiết; 3. Bể kim loại điền đầy. Hình A.3 - Hàn vảy mềm nhúng
A.1.2.2. Hàn vảy mềm với sóng hàn (951) Xem Hình A.4. Kim loại điền đầy lỏng được phết lên bề mặt chi tiết bằng sóng hàn do một bơm và vòi phun tạo ra. Quá trình này được sử dụng chủ yếu cùng với bộ phận cấp thuốc hàn ở dạng sóng hoặc phun bụi và bộ sấy thuốc hàn để hàn mạch in. Nên sử dụng góc dẫn tiến hàn khoảng 7o giữa bề mặt của bể kim loại điền đầy và mạch in.
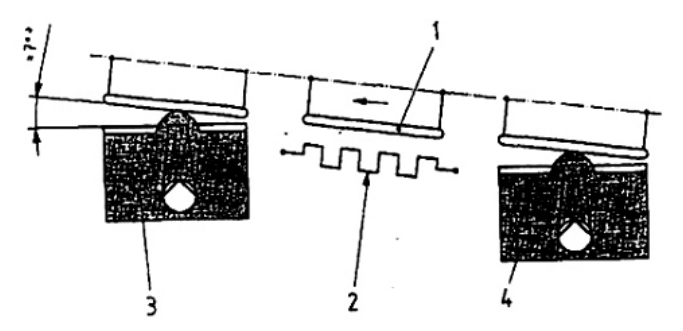
CHÚ DẪN: 1. Bảng mạch in; 2. Bộ sấy; 3. Bể kim loại điền đầy có sóng hàn; 4. Bộ phận cấp thuốc hàn ở dạng sóng hoặc phun bụi (thuốc hàn có sóng bọt); a Góc dẫn tiến hàn. Hình A.4 - Hàn vảy mềm với sóng hàn
A.1.2.3. Hàn vảy mềm bằng kéo lê (956) Xem Hình A.5. Bể kim loại điền đầy được sử dụng có diện tích bề mặt lớn nhưng rất nông. Các bề mặt của các chi tiết phẳng được hàn vảy mềm (các bảng mạch in) trước tiên được thấm ướt thuốc hàn và được sấy khô. Sau đó các bảng mạch in được nhúng chìm trong bể. Các góc đưa vào và kéo ra có thể giống nhau hoặc khác nhau (ví dụ 8 o đến 10 o) và chiều sâu nhúng chìm bằng khoảng một nửa chiều dày của bảng mạch. Một dải thép cứng vững được lắp ngay phía trước bảng mạch sẽ gạt đi lớp oxit trên bề mặt bể kim loại điền đầy khi bảng mạch di chuyển qua bể. Thời gian hàn vảy mềm được xác định bằng tốc độ của bảng mạch và chiều dài của bể kim loại điền đầy.
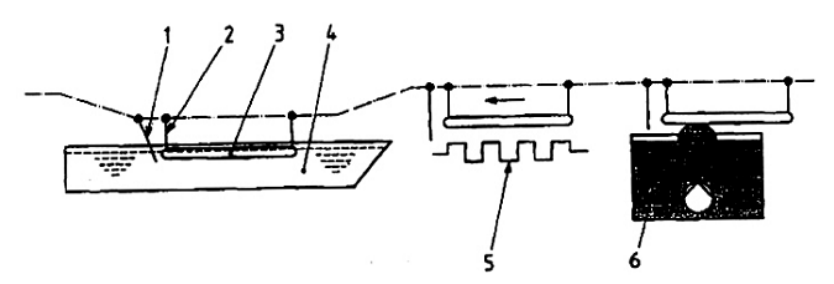
CHÚ DẪN: 1. Dải thép cứng vững 2. Giá treo bảng mạch in 3. Bảng mạch in 4. Bể kim loại điền đầy 5. Bộ sấy 6. Bộ phận cấp thuốc hàn ở dạng sóng hoặc phun bụi (thuốc hàn có sóng bọt) Hình A.5 - Hàn vảy mềm bằng kéo lê
A.1.2.4. Hàn vảy mềm bằng siêu âm (947) Xem Hình A.6. Vùng được hàn vảy mềm của chi tiết được nhúng vào trong bể kim loại điền đầy lỏng được nung nóng. Sau đó vùng được hàn này làm sạch khỏi oxit do tác động của ống dẫn siêu âm, sự xâm thực xuất hiện tại lúc kim loại vỡ ra và tách đi các lớp oxit. Để tránh ảnh hưởng do bị che khuất, tốt nhất là nên có sự gá đặt ống dẫn siêu âm ở cả hai bên (hai ống dẫn siêu âm được đặt đối diện nhau). Theo cách này, có thể hàn kim loại sạch (ví dụ như nhôm) mà không phải dùng thuốc hàn.
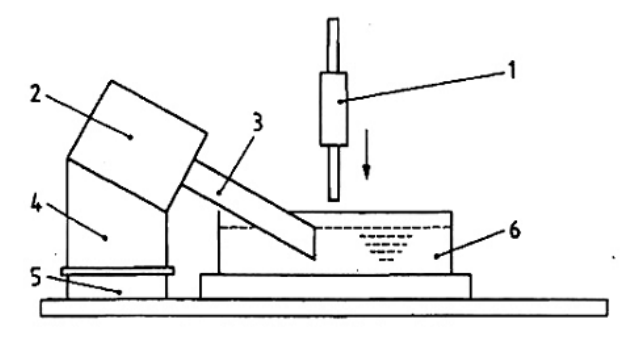
CHÚ DẪN: 1. Chi tiết 2. Máy phát siêu âm 3. Ống dẫn siêu âm 4. Kết cấu đỡ có quạt làm mát 5. Đế 6. Bể kim loại điền đầy Hình A.6 - Hàn vảy mềm bằng siêu âm
A.1.3. Hàn vảy mềm bằng khí
A.1.3.1. Hàn vảy mềm bằng ngọn lửa (942) Xem Hình A.7. Nhiệt được cung cấp bằng đốt cháy nhiên liệu khí. Ngọn lửa không tác dụng trực tiếp lên mối liên kết có phủ thuốc hàn vì có thể làm hỏng thuốc hàn. Vùng liên kết được đốt nóng đều bằng cách di chuyển mỏ hàn hơi. Kim loại điền đầy được đặt giữa các chi tiết hoặc được cấp khi đạt tới nhiệt độ hàn vảy mềm.
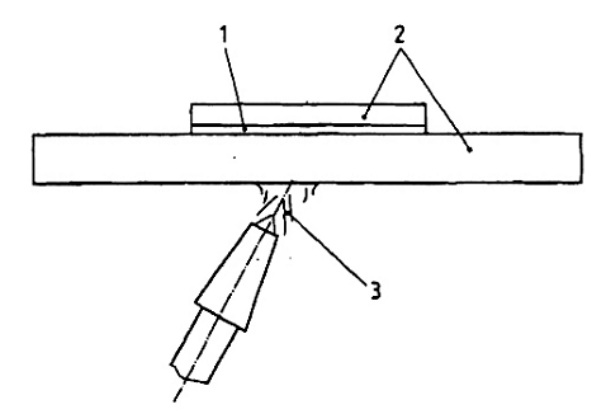
CHÚ DẪN: 1. Thuốc hàn và kim loại điền đầy 2. Các chi tiết được hàn 3. Ngọn lửa Hình A.7 - Hàn vảy mềm bằng ngọn lửa
A.1.3.2. Hàn vảy mềm bằng khí nóng (96) Không khí được đốt nóng bằng cách đi qua bộ đốt nóng điện hoặc bằng cách đốt nóng trong ngọn lửa và không khí nóng/khí đốt được đổi qua vòi phun trên các chi tiết được hàn. Kim loại điền đầy được đặt giữa các chi tiết sau khi phủ thuốc hàn hoặc được cấp vào sau khi đạt tới nhiệt độ hàn vảy mềm. Có thể sử dụng các khí khác thay cho không khí.
A.1.4. Hàn vảy mềm bằng ánh sáng hồng ngoại (941) Sử dụng một nguồn sáng hồng ngoại được định vị tại tiêu điểm của một gương bán elip. Chùm tia phát ra được điều tiêu tại điểm thứ hai, ở đây chùm tia va đập trên chi tiết được hàn trên đó đã đặt
kim loại điền đầy và thuốc hàn. Phần lớn các chi tiết kim loại phản xạ một phần năng lượng bức xạ tại bề mặt của chúng, phần còn lại được chuyển thành nhiệt ở độ sâu một vài micromét.
A.1.5. Hàn vảy mềm bằng dòng điện
A.1.5.1. Hàn vảy mềm bằng cảm ứng trong không khí (946) Sau khi các chi tiết được hàn đã được xử lý cùng với thuốc hàn và kim loại điền đầy, nhiệt cần thiết cho hàn được tạo ra trong chi tiết bằng dòng cảm ứng xoay chiều. Sau đó kim loại điền đầy được đưa vào giữa các chi tiết hoặc được cấp vào khi đạt tới nhiệt độ hàn vảy mềm. Quá trình hàn được thực hiện trong không khí.
A.1.5.2. Hàn vảy mềm bằng điện trở (948) Xem Hình A.8. Sau khi đặt thuốc hàn và kim loại điền đầy, các chi tiết hàn được ép lại với nhau bằng hai điện cực có dòng điện chạy qua. Nhiệt cần thiết cho hàn mối liên kết được tạo ra bằng điện trở của các điện cực có dòng điện chạy qua. Các yếu tố xác định đối với quá trình nung nóng là điện trở tại các mặt mút của mối liên kết và điện trở của các điện cực và các chi tiết. Các vật liệu điển hình của các điện cực là cacbon, vonfam, molipđen và hợp kim đồng.
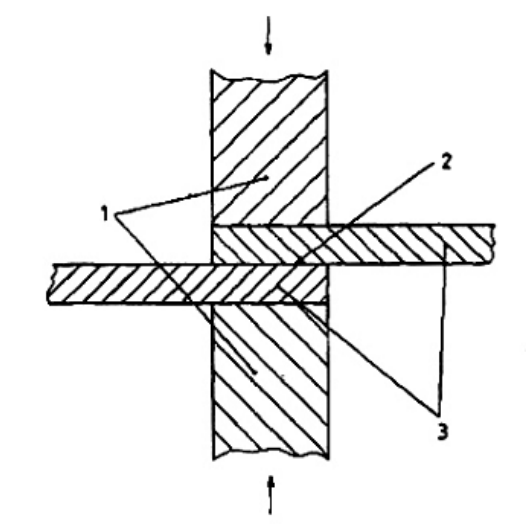
CHÚ DẪN: 1. Điện cực 2. Mối liên kết được hàn 3. Các chi tiết (ví dụ, dải đồng được hàn thiếc) Hình A.8 - Hàn vảy mềm bằng điện trở
A.1.6. Hàn vảy mềm trong lò (943)
A.1.6.1. Quy định chung Các chi tiết được nung nóng trong lò. Quá trình này cũng thích hợp cho sản xuất hàng khối các chi tiết có kích thước nhỏ đến trung bình. Các chi tiết được cố định ở vị trí cùng với thuốc hàn và kim loại điền đầy được đặt sẵn sàng. Cũng có thể sử dụng các kim loại điền đầy đã được định hình. Có sự khác nhau giữa các lò không liên tục, ví dụ các lò buồng hoặc lò đứng và các lò liên tục, ví dụ các lò được cấp phôi liên tục.
A.1.6.2. Hàn vảy mềm đốt nóng bằng khí nóng Sau khi đặt thuốc hàn và kim loại điền đầy, đốt nóng các chi tiết (ví dụ, các bảng mạch in) bằng một dòng khí nóng. Đối với phần lớn các chi tiết thường sử dụng kim loại điền đầy ở dạng kem hoặc bột nhão.
A.1.6.3. Hàn vảy mềm chảy đốt nóng bằng bức xạ hồng ngoại hoặc laze Các chi tiết (ví dụ, các bảng mạch in) được đốt bằng bức xạ hồng ngoại hoặc laze. Bức xạ hồng ngoại đốt nóng toàn bộ chi tiết. Bức xạ laze chỉ đốt nóng khu vực mối liên kết.
A.1.6.4. Hàn vảy mềm chảy đốt nóng bằng hơi ngưng tụ (hàn vảy mềm pha hơi) Sử dụng hơi ngưng tụ để đốt nóng các chi tiết (ví dụ, các bảng mạch in) tới nhiệt độ hàn vảy mềm. Nhiệt độ không vượt quá điểm sôi của chất lỏng dùng để tạo ra hơi.
A.2. Hàn vảy cứng
A.2.1. Hàn vảy cứng nóng bằng chất lỏng
A.2.1.1. Hàn vảy cứng nhúng (914) Các chi tiết được hàn được đốt nóng bằng cách nhúng trong bể kim loại điền đầy nóng chảy. Bể phải được làm bằng vật liệu thích hợp (vật liệu gốm hoặc graphit). Các chi tiết cần được phủ thuốc hàn trước khi được nhúng trong bể.
A.2.1.2. Hàn vảy cứng trong bể muối (915) Các chi tiết được hàn được đốt nóng bằng cách nhúng trong bể có chứa hỗn hợp các muối nóng chảy. Bể được làm bằng vật liệu thích hợp. Nhiều hỗn hợp muối cũng có tác động đối với thuốc hàn. Thành phần của hỗn hợp muối phụ thuộc vào tính chất của kim loại cơ bản và kim loại điền đầy. Phôi tạo hình trước của kim loại điền đầy được đặt ngay gần kề mối liên kết trước khi nhúng chìm trong bể muối.
A.2.1.3. Hàn vảy cứng trong bể thuốc hàn Hàn vảy cứng trong bể thuốc hàn yêu cầu phải nhúng chìm các chi tiết được hàn trong bể thuốc hàn nóng chảy có hoạt tính thích hợp. Phôi tạo hình trước của kim loại điền đầy được đặt ngay gần kề vùng liên kết trước khi nhúng chìm trong bể thuốc hàn.
A.2.2. Hàn vảy cứng bằng ngọn lửa (912) Sử dụng một mỏ hàn hơi làm nguồn nhiệt. Mỏ hàn được điều chỉnh để tạo ra ngọn lửa trung tính hoặc khử yếu. Cách tác dụng nhiệt phụ thuộc vào tính chất của mối liên kết được hàn vảy cứng và kim loại điền đầy được sử dụng:
- đối với hàn vảy cứng bằng tay, mỏ hàn thường được di chuyển để đốt nóng các chi tiết được hàn vảy cứng một cách đồng đều nhất trong vùng của mối liên kết;
- đối với hàn vảy cứng cứng cơ khí hóa và tự động hóa, các chi tiết thường được di chuyển (xem Hình A.8);
- các nhiên liệu khí thích hợp cho hàn là axetylen, propan, hydro hoặc khí tự nhiên được đốt cháy cùng với oxy, không khí nén hoặc không khí được hút vào.
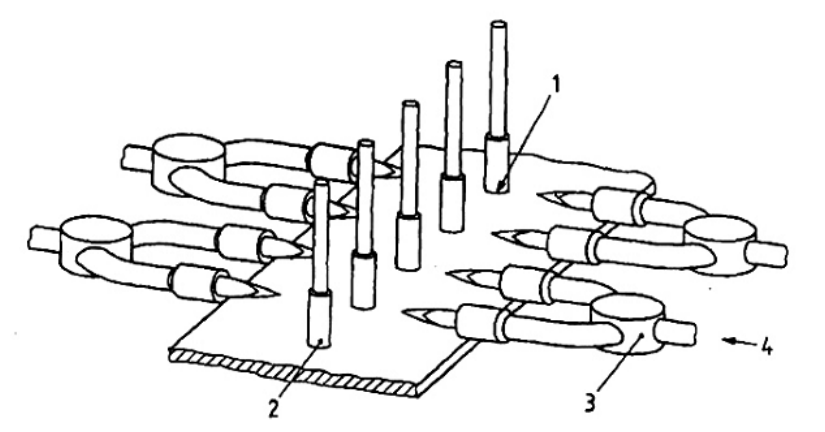
CHÚ DẪN: 1. Kim loại điền đầy cho hàn vảy cứng 2. Chi tiết 3. Mỏ đốt ngọn lửa 4. Hỗn hợp nhiên liệu/không khí Hình A.9 - Hàn vảy cứng bằng ngọn lửa với các mỏ đốt cố định
A.2.3. Hàn vảy cứng bằng hồ quang điện (93) Các quá trình hàn vảy cứng quang (điện cực) kim loại có thể phân chia thành hàn vảy cứng hồ quang (điện cực) kim loại trong môi trường khí bảo vệ và hàn vảy cứng hồ quang trong môi trường khí bảo vệ với điện cực không nóng chảy. Nguyên lý của hàn vảy cứng hồ quang kim loại hầu như giống nguyên lý của hàn hồ quang kim loại trong môi trường khí bảo vệ, nghĩa là hàn hồ quang plasma (vonfram) với dây kim loại điền đầy. Các dây kim loại điền đầy thông dụng nhất là các hợp kim đồng. Phạm vi nóng chảy của các vật liệu điền đầy này thấp hơn phạm vi nóng chảy của vật liệu cơ bản. Thông thường các quá trình hàn vảy cứng hồ quang kim loại được sử dụng cho các tấm thép mỏng, có thể được phủ hoặc không được phủ.
Do phạm vi nóng chảy của vật liệu điền đầy thấp hơn cho nên ít có rủi ro gây hư hỏng cho lớp phủ cũng như ít có nguy cơ ảnh hưởng nhiệt đến chi tiết được hàn. Hàn vảy cứng hồ quang kim loại không gây ra nóng chảy đáng kể của vật liệu cơ bản. Thường không cần dùng đến thuốc hàn.
A.2.4. Hàn vảy cứng bằng bức xạ
A.2.4.1. Hàn vảy cứng bằng chùm tia laze (93) Xem Hình A.10. Có thể thực hiện hàn vảy cứng bằng chùm tia laze với CO2 hoặc Nd: laze YAG hoạt động theo chế độ liên tục hoặc chế độ xung. Kim loại điền đầy thường được sử dụng là dây kim loại điền đầy hoặc bột nhão cho hàn vảy cứng. Một ứng dụng mới đối với hàn vảy cứng bằng chùm tia laze là sự liên kết của các tấm thép, ví dụ, trong công nghiệp ôtô. Cũng có thể thực hiện các quá trình hàn vảy mềm hoặc hàn vảy cứng bằng chùm tia laze trong môi trường khí bảo vệ hoặc trong chân không.
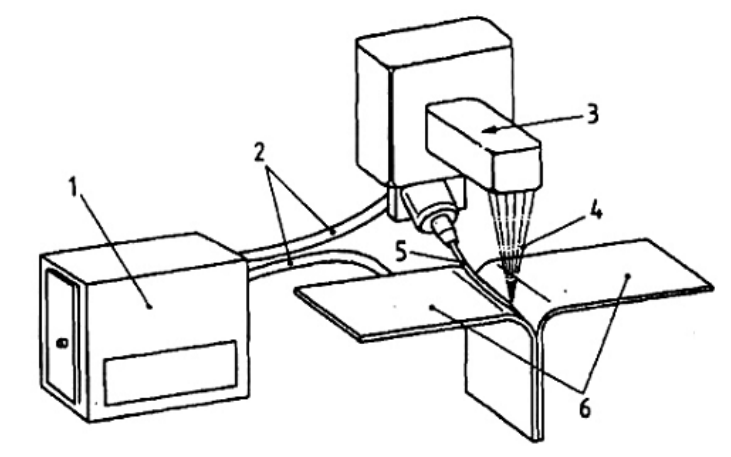
CHÚ DẪN: 1. Nguồn cấp điện 2. Sợi quang 3. Bộ quang học điều tiêu 4. Chùm tia las 5. Dây kim loại điền đầy 6. Các chi tiết được hàn Hình A.10 - Hàn vảy cứng chùm tia laze
A.2.4.2. Hàn vảy cứng bằng chùm tia điện tử (93) Xem Hình A.11. Nhiệt được tạo ra trong chi tiết, tại mối liên kết được hàn vảy cứng do sự hấp thụ một chùm tia điện tử đã được điều tiêu. Quá trình hàn thường được thực hiện trong chân không.
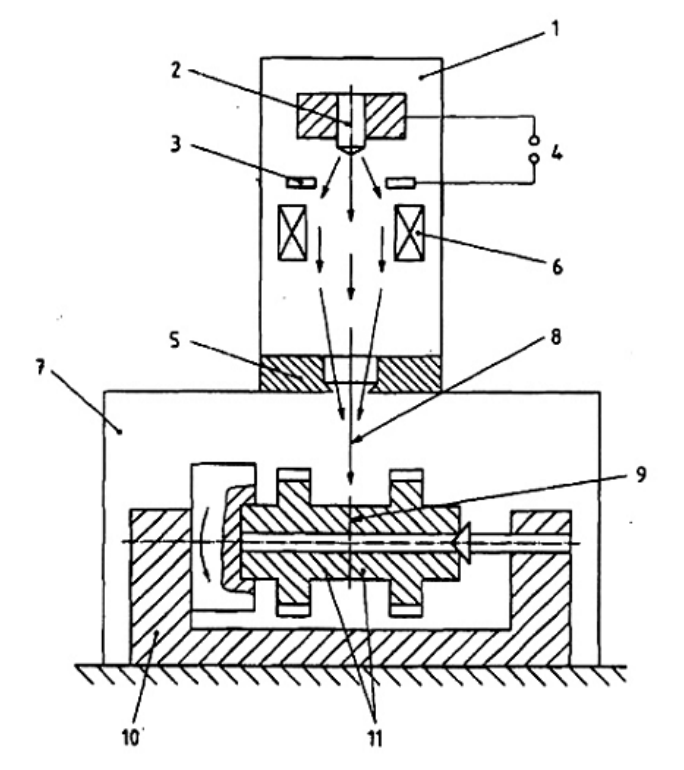
CHÚ DẪN: 1. Buồng chân không 2. Catot 3. Anot 4. Các đầu cực cho cấp điện 5. Hệ thống dẫn chùm tia 6. Thấu kính điều tiêu 7. Buồng hàn vảy cứng 8. Chùm tia điện tử 9. Mối liên kết 10. Cơ cấu để di chuyển chi tiết, ví dụ cơ cấu quay chi tiết 11. Các chi tiết được hàn Hình A.11 - Hàn vảy cứng bằng chùm tia điện tử
A.2.5. Hàn vảy cứng dùng điện để đốt nóng
A.2.5.1. Hàn vảy cứng bằng cảm ứng (916) Xem Hình A.12. Nhiệt được tạo ra do cảm ứng của dòng điện xoay chiều trong các chi tiết được hàn vảy cứng. Thông thường quá trình hàn vảy cứng này được thực hiện trong không khí cùng với thuốc hàn, nhưng cũng có thể sử dụng một môi trường bảo vệ. Mật độ năng lượng được tạo ra trong các chi tiết giảm đi nhanh từ bề mặt vào bên trong. Chiều sâu truyền nhiệt là một hàm số của tần số. Các tần số trung bình (1000 Hz đến 10000 Hz) cho chiều sâu truyền nhiệt lớn hơn các tần số cao (100 kHz tới nhiều MHz).
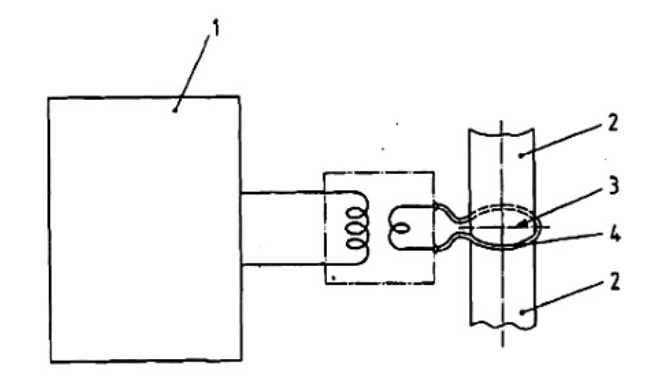
CHÚ DẪN: 1. máy phát 2. Chi tiết được hàn 3. Mối liên kết 4. Cuộn cảm Hình A.12 - Hàn vảy cứng bằng cảm ứng
A.2.5.2. Hàn vảy cứng bằng điện trở (918) Xem Hình A.13. Nhiệt được tạo ra tại mối liên kết trong các chi tiết được hàn do điện trở có dòng điện chạy qua. Sự đốt nóng bằng điện này làm cho các chi tiết được hàn lại với nhau một cách gián tiếp (xem Hình A.13) hoặc trực tiếp (xem Hình A.14).
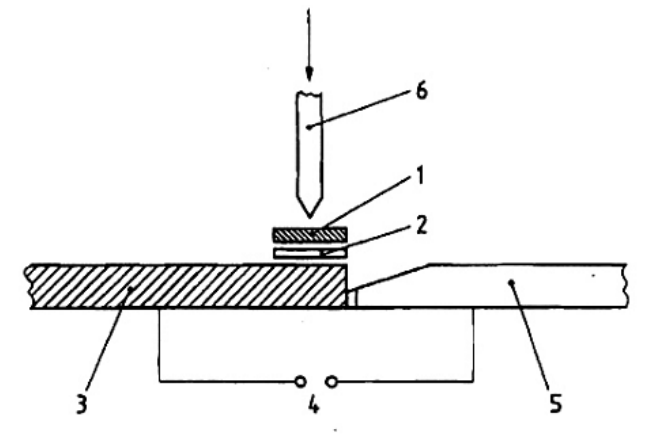
CHÚ DẪN: 1. Chi tiết thứ nhất 2. Kim loại điền đầy, thuốc hàn cho hàn vảy cứng 3. Chi tiết thứ hai (thanh thép) 4. Nguồn để cấp điện 5. Điện cực đồng 6. Bàn kẹp Hình A.13 - Hàn vảy cứng bằng điện trở gián tiếp
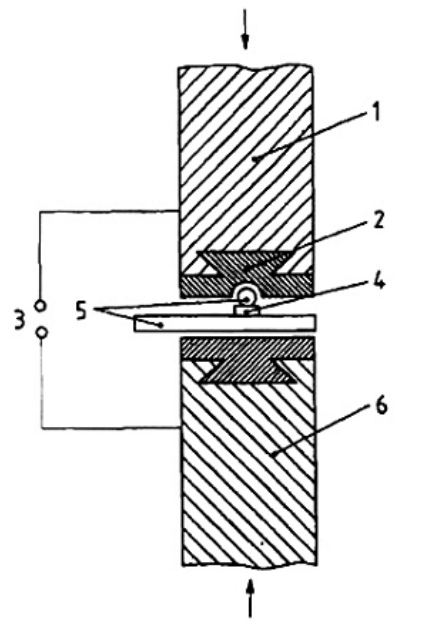
CHÚ DẪN: 1. Điện cực 2. Đầu điện cực định hình (được chế tạo bằng cacbon, vonfram, molipđen) 3. Các đầu cực cho cấp điện 4. Kim loại điền đầy, thuốc hàn cho hàn vảy cứng 5. Các chi tiết được hàn 6. Điện cực đối Hình A.14 - Hàn vảy cứng bằng điện trở trực tiếp
A.2.5.3. Hàn vảy cứng trong lò (913) Các chi tiết hàn được đốt nóng bằng bức xạ nhiệt và/hoặc sự đối lưu của khí nóng trong lò. Các chi tiết được cố định so với nhau. Kim loại điền đầy cho hàn vảy cứng được đặt vào vị trí trước khi bắt đầu đốt nóng. Thông thường quá trình hàn được thực hiện không có thuốc hàn trong môi trường khí thử (hoàn nguyên) hoặc trong chân không. Trong một số trường hợp có thể sử dụng môi trường khí trơ để bảo vệ và/hoặc thuốc hàn đối với các hợp kim nhôm.
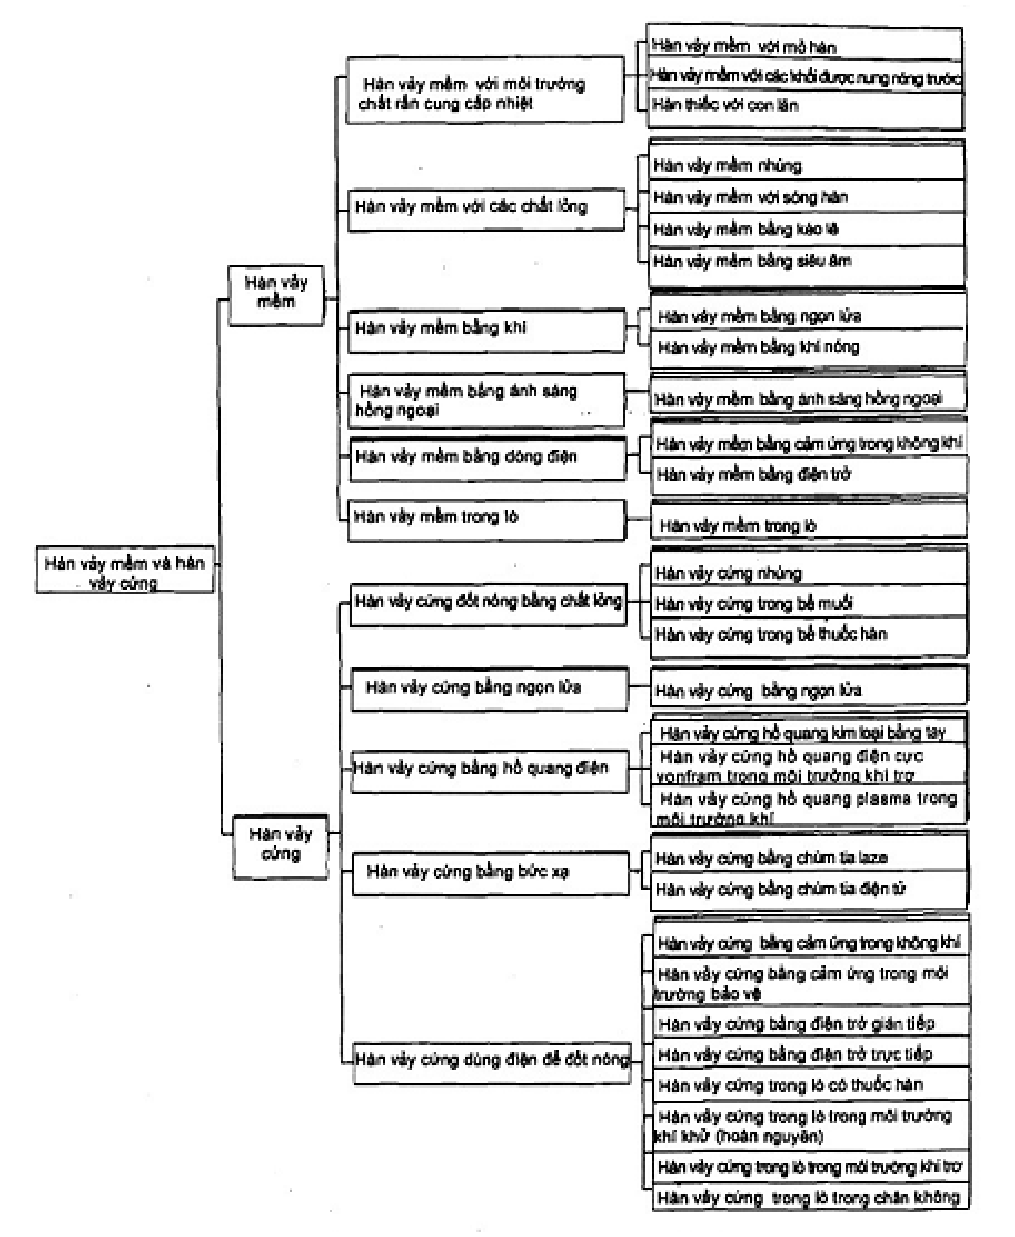
Hình A.15 - Sơ đồ phân loại các quá trình hàn vảy mềm và hàn vảy cứng
Phụ lục B
(Tham khảo)